Die strukturelle Klebtechnik mit hochfesten Stahlblechen spielt im Automobilbau eine zunehmend wichtige Rolle. Unabdingbar für neue Entwicklungen sind Berechnungs und Simulationsverfahren zur Auslegung geklebter …
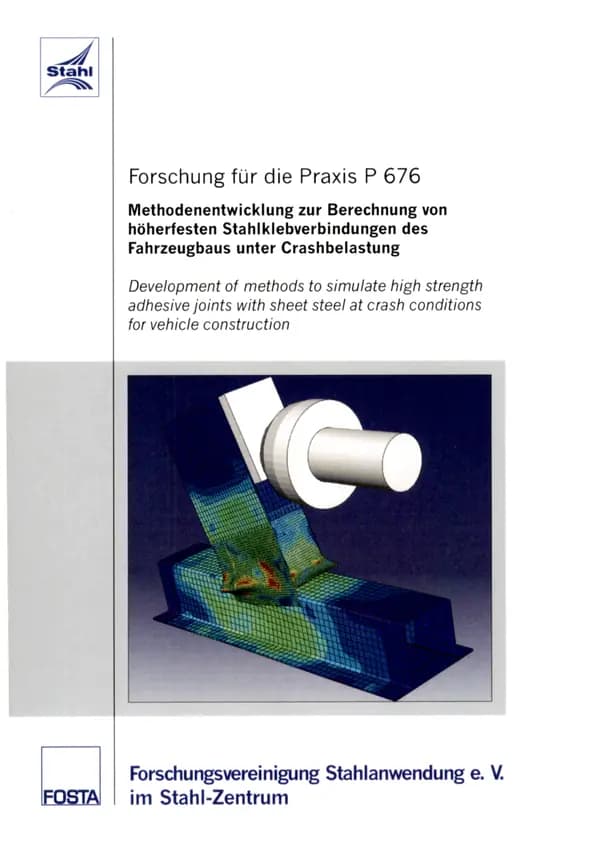
Die strukturelle Klebtechnik mit hochfesten Stahlblechen spielt im Automobilbau eine zunehmend wichtige Rolle. Unabdingbar für neue Entwicklungen sind Berechnungs und Simulationsverfahren zur Auslegung geklebter Strukturen, insbesondere unter Crashbeanspruchung. In diesem Forschungsvorhaben wurden Werkstoffmodelle und Simulationsverfahren entwickelt und implementiert, die die numerische Simulation der Beanspruchung und des Versagensverhaltens der Klebverbindungen im Crashlastfall erstmals ermöglichen. Dabei wurden zwei Wege beschritten: Kontinuumsmechanische Modelle bieten die Grundlage für die lokale Betrachtung der Klebverbindung, vereinfachte Ersatzmodelle erleichtern die zeitnahe Umsetzung in der industriellen Anwendung.
Als kontinuumsmechanisch basierte Ansätze stehen sowohl physikalisch begründete Formulierungen wie auch Kombinationen mit empirischen Ansätzen für die Geschwindigkeitsabhängigkeit des plastischen Fließens und des Versagens zur Verfügung. Die Finite Element Modellierung erfordert mehrere Elemente über die Klebschichtdicke. Für die Ersatzmodellierungen wurden spezielle Grenzflächenelemente oder vereinfachte Darstellungen der Klebfuge mit einem Volumenelement über die Klebschichtdicke gewählt. Als einfachste Näherung wurde ein bi-lineares Ersatzmodell mit einem bruchmechanisch motivierten Versagensansatz verwendet. Die im Vorhaben erzielten Fortschritte in der Simulationstechnik ermöglichten weiterhin ein vertieftes und besseres Verständnis der bei hohen Prüfgeschwindigkeiten durchzuführenden Prüfungen zur Kennwertermittlung. In einigen Fällen konnten bereits während des Vorhabens durch die Simulationsergebnisse veranlasste Verbesserungen der Prüftechnik vorgenommen werden. Es konnten Auswirkungen von Trägheitseffekten auf die Messsignale verstanden werden. Der Forschungsbericht ist so aufgebaut, dass er ausgehend von den Überschriften in Teilabschnitten gelesen werden kann. Die verschiedenen Modellansätze sind unabhängig voneinander beschrieben. Der Darstellung der Versuche zur Kennwertermittlung und der Modellansätze folgen die validierenden Prüfungen und Simulationen an der KSII-Probe, dem T-Stoß, der B-Säule und der Türschachtverstärkung. Das letzte Hauptkapitel enthält verschiedene, tiefer gehende Aspekte zur Berechnung und Prüfung der KSII-Probe und anderer Grundversuche, der Parameteridentifikation, der Implementierung und dem kritischen Zeitschritt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

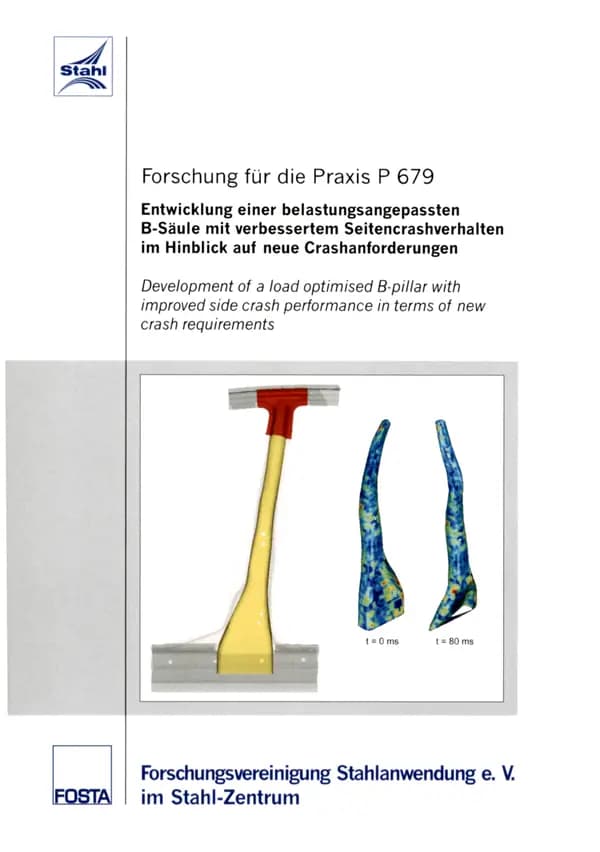
P 679 - Entwicklung einer belastungsangepassten B-Säule mit verbessertem Seitencrashverhalten im Hinblick auf neue Crashanforderungen Die Bedeutung des Seitenaufpralls von Personenkraftwagen für die Verletzungsgefahr und Unfallschwere ist in zahlreichen Studien nachgewiesen worden. Aufgrund geänderter Barrierehöhen beim IIHS-Seitencrash (Insurance Institute for Highway Safety) entfallen Schweller und Bodenblech als wesentliche Elemente zur Energieabsorption beim Seitencrash, so dass unter anderem die B-Säule zukünftig einen deutlich größeren Anteil der Crashenergie aufnehmen muss. Um die gestiegenen Anforderungen erfüllen zu können, ist das Potenzial einer Neukonzeption der B-Säule in Kombination mit innovativen Halbzeugen (endkonturangepasste Tailor Rolled Tubes (TRT) und Tailor Welded Tubes (TWT)) bei der Innenhochdruckumformung untersucht worden. Das Ziel des Projektes war die Reduzierung der notwendigen Teileanzahl und des Gewichtes bei identischer Performance im Vergleich zu einer aktuellen Serien-B-Säule und die Ermittlung einer Methode zur numerischen Auslegung der neuen Prozesskette. Als Referenzfahrzeug wurde die Mercedes-Benz C-Klasse W203 herangezogen. Zur Vergleichbarkeit der Neukonzeption mit der Referenz-B-Säule wurde ein Lastenheft auf Basis des W203 entwickelt. In dem Lastenheft wurden neben dem Package, den Anbindungen und den Fügeverfahren auch mögliche Materialien für die Neukonzeption definiert. Die Ermittlung von Fließ- und Grenzformänderungkurven ermöglichte die Vorhersage des Materialverhaltens und -versagens in der Simulation mit dem expliziten Solver von LS-DYNA. Um Kosten für einen Seitencrash einzusparen wurde ein Komponentencrash entwickelt, der den IIHSSeitencrash sehr gut nachbildet. Mit Hilfe von Experimenten in dem IHU-Werkzeugsystems des atlas-Spaceframe-Projekts und dem entwickelten Komponententest wurde eine durchgängige Modellierung entwickelt, die das reale Verhalten der Materialien sehr gut abbildet. Somit standen virtuelle Modelle der Prozesskette und des Komponententests zur Verfügung, die für die Auslegung der Neukonzeption herangezogen wurden. Eine versagensfreie Herstellbarkeit der Neukonzeptionen konnte numerisch nachgewiesen werden. Sie erforderte jedoch eine leichte Abweichung von dem erstellten Lastenheft, so dass die Funktionsfläche zur Anbindung des oberen Türscharniers um 10 mm in der Ebene verschoben wurde. Alle weiteren Anforderungen des Lastenheftes konnten erfüllt werden. Die Optimierung der Wandstärkenverteilung der Tailored Tubes ermöglichte bei identischer Performance zur Serien-B-Säule eine mittlere Gewichtsreduktion von 40 %. Die Kosten-Nutzen- Analyse auf Basis des ULSAB-Kostenmodells konnte das große Potenzial der neuen Prozesskette noch weiter unterstreichen. So wurden neben dem Gewicht auch die Fertigungskosten reduziert. Die deutliche Verringerung der notwendigen Bauteile von 9 in der Serien-B-Säule auf 2 in der Neukonstruktion, konnte die steigenden Kosten für die Halbzeuge und das kostenintensivere Fügen durch Laserschweißen mehr als kompensieren. Die neue Prozesskette endkonturnahe Tailored Tubes und Innenhochdruckumformung kann folglich numerisch abgebildet werden. Das Ziel der Ermittlung einer Methode zur numerischen Auslegung der Prozesskette unter Berücksichtigung der Umformhistorie und eines vordefinierten Lastenheftes wurde erreicht. Mit Hilfe dieser Methode konnte das Potential der Prozesskette nachgewiesen werden. Der Einsatz von höherfesten endkonturnahen Tailored Tubes in ombination mit der Innenhochdruckumformung in B-Säulen ermöglicht bei identischer Performance im IIHS-Seitencrash eine deutliche Gewichtsreduktion bei leicht verringerten Kosten. Autoren: G. Hirt, M. Urban, H. Wallentowitz, R. Henn Veröffentlichung: 2007
jederzeit verfügbar
30,00 €
exkl. MwSt.

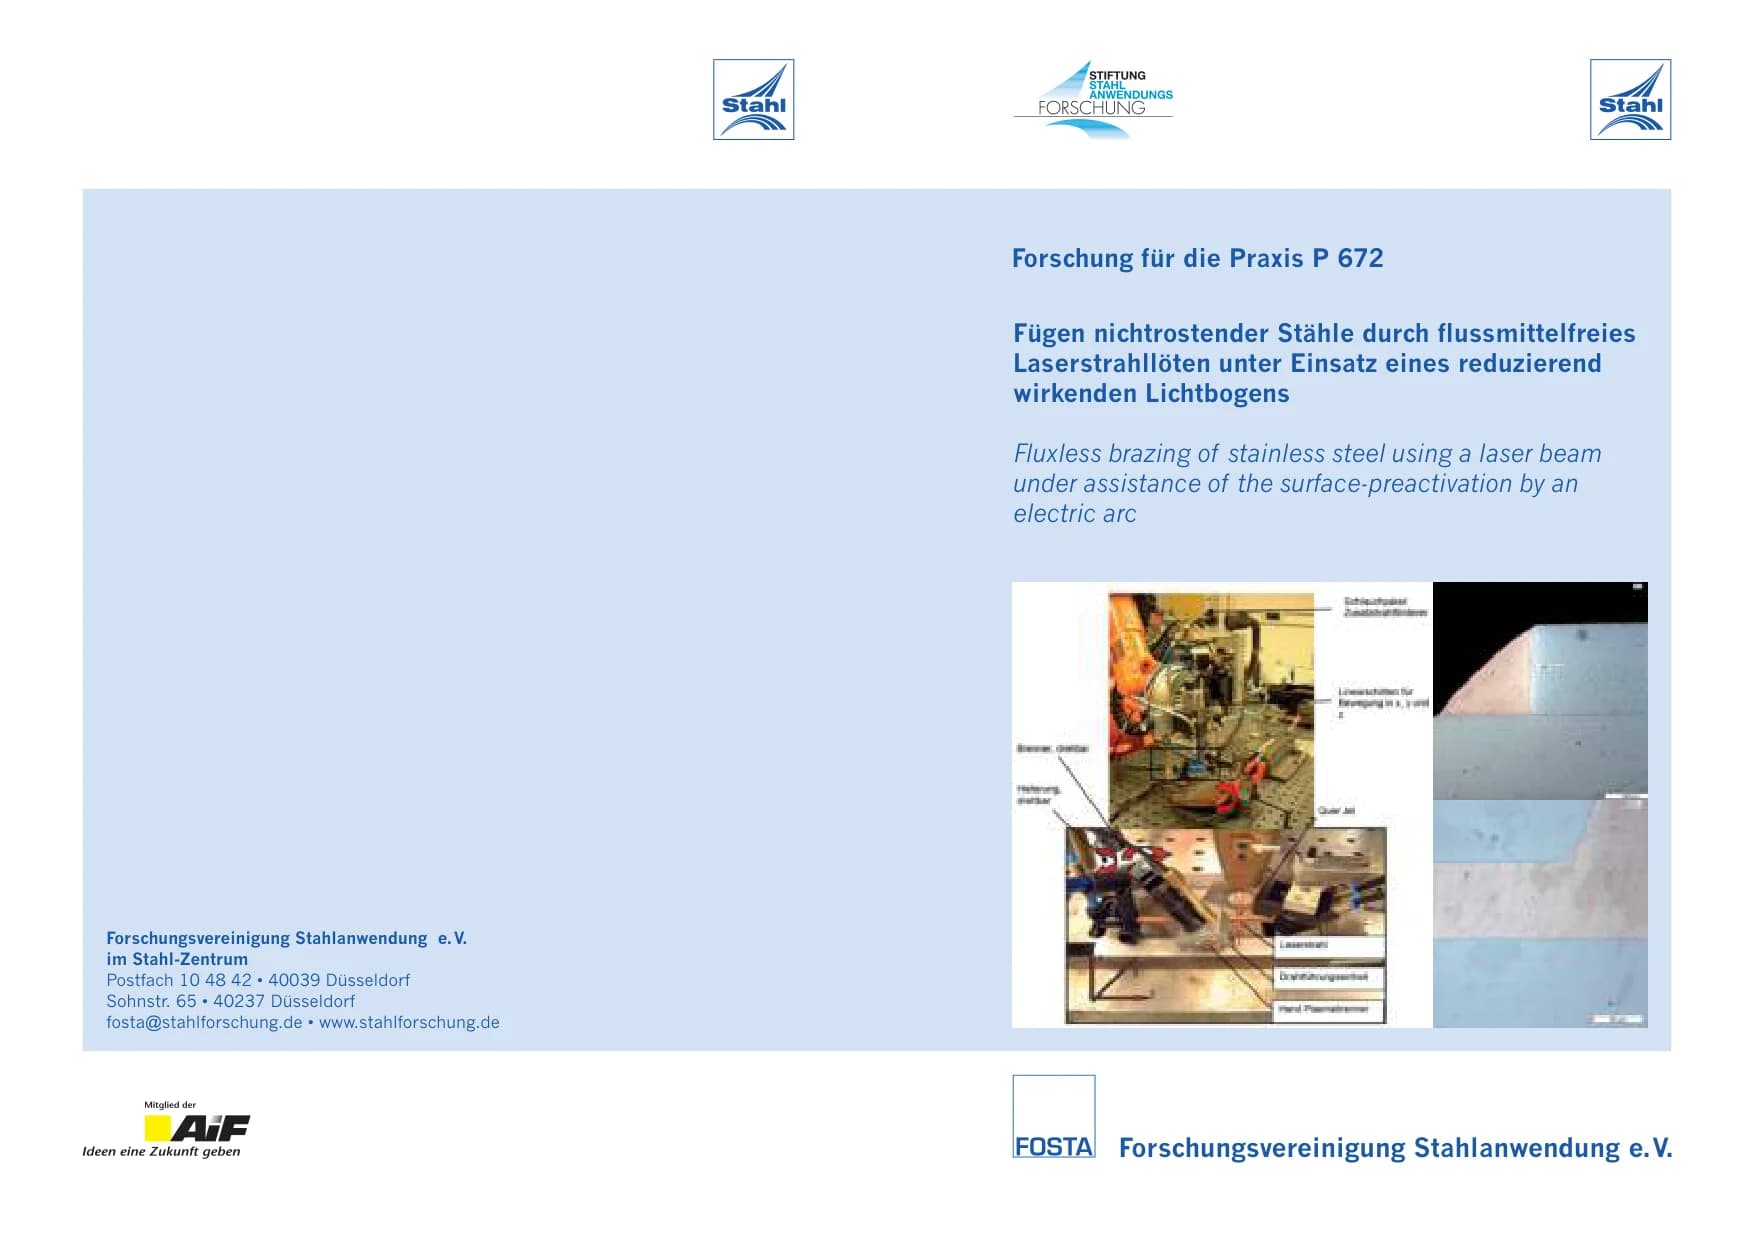
P 672 - Fügen nichtrostender Stähle durch flussmittelfreies Laserstrahllöten unter Einsatz eines reduzierend wirkenden Lichtbogens Für die nichtrostenden CrNi-Stähle sollte die Verfahrensvariante eines flussmittelfreien Lötens mittels Laserstrahl untersucht werden. Es war umstritten, ob diese Werkstoffgruppe aufgrund der sich naturgemäß ausbildenden stabilen Passivschicht nach dieser Methode sicher hartgelötet werden kann. Zur Unterstützung der Oberflächenvoraktivierung sollte versucht werden, einen vorlaufenden WIG- oder Plasmalichtbogen einzusetzen. Vorversuche hatten gezeigt, dass scheinbar hierdurch eine Verbesserung der Lotbenetzung am CrNi-Stahl erfolgt. Sollte es gelingen, die Anwendung des Laserstrahllötens an CrNi-Blechen besser abzusichern, könnten auch bei dieser Werkstoffgruppe die typischen technologischen Vorteile der Laserstrahltechnologie, wie z.B. die hohe Prozessgeschwindigkeit, der geringe Wärmeeintrag, die hohe Reproduzierbarkeit und Automatisierbarkeit genutzt werden. Hierzu wurden Versuchsserien an CrNi-Blechen unterschiedlichen Legierungstyps in einer Dicke von 0,5 mm bis 2 mm durchgeführt. Verwendet wurden ein 6 kW CO2-Laser, ein 500 W bzw. ein 3 kW Nd:YAG-Laser. Zur Zerstörung der Passivschicht („Voraktivierung“) wurde ein dem Laserstrahl vorlaufender WIG- bzw. Plasmalichtbogen verwendet. Trotz einer benetzungsfördernden Wirkung durch den Lichtbogen ergaben sich infolge teilweise widersprüchlicher physikalischer Mechanismen keine weiteren Fortschritte, so dass die Verwendung eines Lichtbogens zur verbesserten Lotbenetzung nicht allein verfolgt wurde. Parallel wurde versucht, in weiteren Versuchsreihen die Grundlagen zu erarbeiten, um mittels der Energie des Laserstrahles auch direkt eine Voraktivierung der zu benetzenden Oberflächen vorzunehmen. Nach diesem Prinzip ließen sich schließlich auch ohne zusätzlich aktivierenden Lichtbogen, jedoch nur nach entsprechend sorgfältiger Anpassung der Systemparameter in einem jeweils spezifischen und relativ engen Prozessfenster, die im Bericht dokumentierten Lötverbindungen herstellen. Hierbei entsprachen die Festigkeitseigenschaften der Lötverbindung im günstigsten Fall der Festigkeit des Grundwerkstoffes. Eine Lotrissigkeit (Eindringen des Lotes entlang den Korngrenzen in den Grundwerkstoff) wurde nur teilweise und dann auch nur bis zu sehr geringer Tiefe nachgewiesen. Mittels der Versuchsreihen gelang es, relativ detailliert den Einfluss der einzelnen Prozessparameter auf die Ausbildung der Lötverbindung zu identifizieren und aufzuzeigen. Hierdurch lassen sich die Anwendungsmöglichkeiten, aber auch enge Grenzen und Schwachstellen dieser Verfahrensvariante aufzeigen. Aus den Untersuchungsergebnissen dieser Forschungsarbeit ergeben sich zahlreiche Hinweise, die den Einsatz der Laserstrahl-Löttechnologie unter dem Aspekt einer flussmittelfreien Verarbeitung von hochlegierten nichtrostenden CrNi-Stählen stützen oder auch qualitativ noch besser absichern könnten. Zur Verbesserung der Benetzbarkeit durch das Lot konnte die unterstützende Wirkung eines Lichtbogens zwar nachgewiesen werden, jedoch wird durch die Untersuchungsergebnisse auch aufgezeigt, dass unter fertigungstechnischen Bedingungen die direkte Ausnutzung des Laserstrahles an Stelle eines separaten Lichtbogens zur Oberflächenaktivierung gut möglich ist. Das Forschungsprojekt wurde an der Schweißtechnischen Lehr- und Versuchsanstalt SLV Duisburg, Niederlassung der GSI mbH, Duisburg und der Fachhochschule Pforzheim, Fachgebiet Maschinenbau, Lehrgebiet Fertigungstechnik, Pforzheim, mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, aus Mitteln der Stiftung Stahlanwendungsforschung, Essen, durchgeführt. Autoren: S. Keitel, R. Winkler, C. Eisenbeis, R. Wahl, A. Auracher Veröffentlichung: 2011
jederzeit verfügbar
30,00 €
exkl. MwSt.

P 667 - Schutzgasgeschweißte Stahlstrukturen geringer Wanddicke aus dem Automobilbau“ im Cluster „Anwendbarkeit von Festigkeitskonzepten für schwingbelastete geschweißte Bauteile Zur Lebensdauerabschätzung schwingend beanspruchter Schweißverbindungen werden heute vor allem das Nennspannungs-, das Strukturspannungs- und das Kerbspannungskonzept eingesetzt. Ziel des AiF-Clusters „Anwendbarkeit von Festigkeitskonzepten für schwingbelastete geschweißte Bauteile“ war nun die: • Untersuchung der verfügbaren Festigkeitskonzepte hinsichtlich Anwendungsgrenzen und Zuverlässigkeit sowie Durchgängigkeit bzw. Kompatibilität, die • Erhöhung der Treffsicherheit von Lebensdauerabschätzungen bei geschweißten Bauteilen und die • Vereinfachung der Auswahl des jeweils zutreffendsten Bemessungskonzeptes. In 5 Forschungsinstituten wurden in 6 Projekten, gefördert durch 5 Mitgliedsvereinigungen der Arbeitsgemeinschaft industrieller Forschungsvereinigungen (AiF), Anwendungen aus dem Schienenfahrzeug-, Automobil-, Maschinen- und Schiffbau bearbeitet, Bild 1.1. Neun Bauteile wurden näher untersucht. In häufigen Sachbearbeitertreffen erfolgten Abstimmungen und ein Erfahrungsaustausch über die verschiedenen Branchen hinweg. Veröffentlichung: 2015 Autoren: DVS Prof. Dilger
jederzeit verfügbar
30,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB