
FOSTA
Zur Lebensdauerabschätzung schwingend beanspruchter Schweißverbindungen werden heute vor allem das Nennspannungs-, das Strukturspannungs- und das Kerbspannungskonzept eingesetzt. Ziel des AiF-Clusters „Anwendbarkeit von …
Zur Lebensdauerabschätzung schwingend beanspruchter Schweißverbindungen werden heute vor allem das Nennspannungs-, das Strukturspannungs- und das Kerbspannungskonzept eingesetzt. Ziel des AiF-Clusters „Anwendbarkeit von Festigkeitskonzepten für schwingbelastete geschweißte Bauteile“ war nun die: • Untersuchung der verfügbaren Festigkeitskonzepte hinsichtlich Anwendungsgrenzen und Zuverlässigkeit sowie Durchgängigkeit bzw. Kompatibilität, die • Erhöhung der Treffsicherheit von Lebensdauerabschätzungen bei geschweißten Bauteilen und die • Vereinfachung der Auswahl des jeweils zutreffendsten Bemessungskonzeptes. In 5 Forschungsinstituten wurden in 6 Projekten, gefördert durch 5 Mitgliedsvereinigungen der Arbeitsgemeinschaft industrieller Forschungsvereinigungen (AiF), Anwendungen aus dem Schienenfahrzeug-, Automobil-, Maschinen- und Schiffbau bearbeitet, Bild 1.1. Neun Bauteile wurden näher untersucht. In häufigen Sachbearbeitertreffen erfolgten Abstimmungen und ein Erfahrungsaustausch über die verschiedenen Branchen hinweg.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.
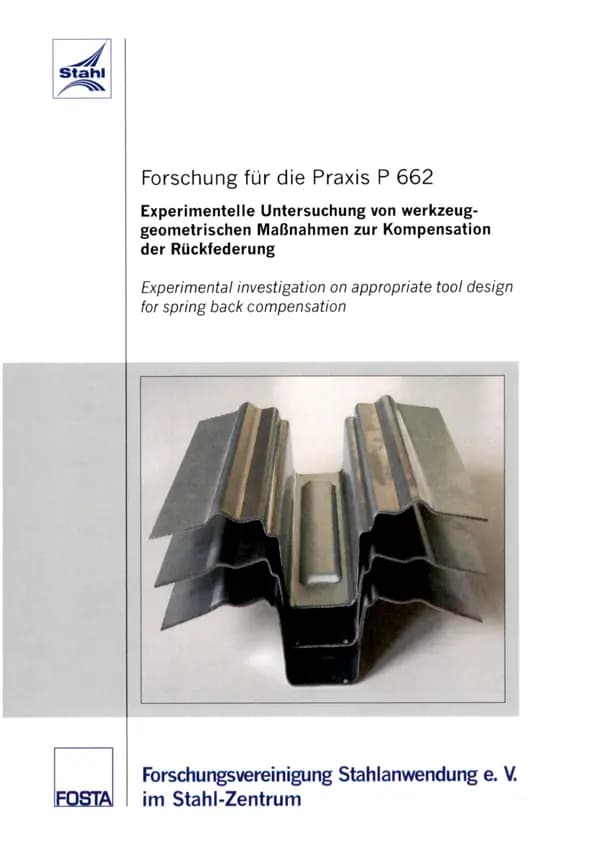
P 662 - Experimentelle Untersuchung von werkzeuggeometrischen Maßnahmen zur Kompensation der Rückfederung Die Forderungen nach größerer Genauigkeit von Karosserieteilen werden begleitet von zunehmender geometrischer und werkstofflicher Kompliziertheit der Bauteile. Die Komplexität der Werkstücke und das Verhalten der hochfesten Mehrphasenstähle (z. B. TRIP-Stähle) erschweren die numerische Voraussagbarkeit und die prozesssichere Beherrschung der Rückfederung. Durch gezielte geometrische Gestaltung der Werkzeugaktivteile und der Bauteilgeometrie beim Hauptumformprozess soll eine Reduzierung und Kompensation der Rückfederung erreicht werden. Schwerpunkt der Untersuchungen in diesem Forschungsvorhaben war der hochfeste Blechwerkstoff HCT690T, der von drei unterschiedlichen Herstellern zur Verfügung gestellt wurde. Das Verhalten wurde anhand von realitätsnahen Modellversuchen unter Berücksichtigung der Einflussgrößen untersucht, bewertet sowie an realen Demonstratorbauteilen validiert. Ausgehend von einer Analyse des Standes der Technik wurde eine Bewertung der werkstückund werkzeuggeometrischen Maßnahmen vorgenommen und daraus gezielt in den Modellversuchen relevante Geometrien untersucht. Für die Modellversuche wurden 2 Versuchswerkzeuge mit strukturträgerartigen Geometriemerkmalen eingesetzt. Dabei handelt es sich einmal um ein geradliniges U-Profil und um ein gekrümmtes Hutprofil. Als relevante Geometrien wurden Matrizenstufen, Matrizenradien, Bodenfelder/Bombierungen und Ziehstäbe untersucht. Weiterhin wurde der Einfluss der Niederhalterkraft, der Schmierung und der Platinengeometrie untersucht. Die Untersuchung dieser Vielzahl an Einflussgrößen erforderte den Einsatz von statistischen Versuchsplanungsmethoden. Im Anschluss an die experimentellen Versuche wurden die Bauteile mit optischen Messmethoden geometrisch vermessen und daraus im Vergleich mit der Sollgeometrie der Einfluss auf das Rückfederungsverhalten ermittelt. Nach einer Bewertung der rückfederungsreduzierenden Maßnahmen erfolgte die Übertragung der Ergebnisse auf das Demonstratorbauteil, das hier ein Verstärkungsteil einer Federbeinstütze darstellte. Innerhalb dieses Bauteiles wurden verschiedene geometrische Varianten untersucht und hinsichtlich ihrer Rückfederung beurteilt. Mit den der Werkstoffuntersuchungen an dem HCT690T konnte gezeigt werden, welcher Veränderung der E-Modul mit steigender Vordehnung der Zugprobe unterliegt. Dies kann für die Mehrphasenwerkstoffe als eine Hauptursache für die steigende Rückfederungsproblematik gewertet werden. Innerhalb der Modellversuche stellten sich Matrizenstufen, Ziehstäbe und Bodenfelder als ein wirksames Mittel der Rückfederungsreduzierung bei geradlinigen Bauteilen heraus. Bei gekrümmten Profilen zeigten sich die Matrizenradien als wirksamste Möglichkeit der Rückfederungsreduzierung. In den Versuchen am Demonstratorbauteil konnte die bedingte Übertragbarkeit der Ergebnisse von den Modellversuchen nachgewiesen und somit eine Rückfederungsverbesserung erzielt werden. Autoren: R. Neugebauer, T. Lieber Veröffentlichung: 2008
jederzeit verfügbar
30,00 €
exkl. MwSt.
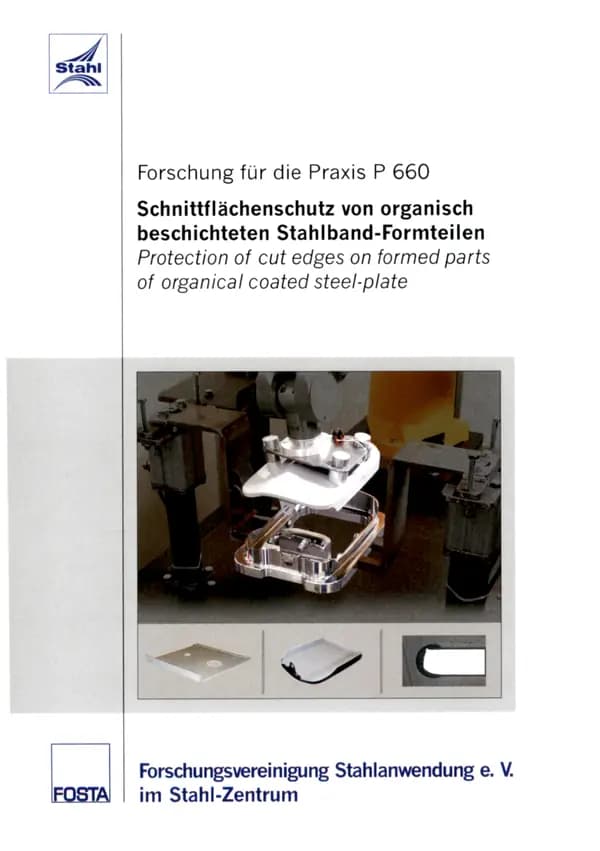
P 660 - Schnittflächenschutz von organisch beschichteten Stahlband-Formteilen Die heutige stahlverarbeitende Industrie, wie die Automobil-, Hausgeräte-, oder Bauindustrie verwendet zum Teil vor dem Verarbeitungsprozess bandbeschichtetes Stahlblech. Bei diesem Material ergibt sich nach der Schneid- oder Stanzbearbeitung das Problem, dass die geschnittenen Flächen unbeschichtet sind. Das Ziel dieses Vorhabens war die Entwicklung eines Verfahrens zur Aufbringung einer hochwertigen Schnittflächenbeschichtung aus unter ultraviolettem Licht (UV) aushärtbarem Korrosionsschutzlack für Stahlbandformteile, die höchsten Anforderungen an Korrosionsschutz und optischen Ansprüchen genügen müssen. Die Entwicklung des Verfahrens zur Schnittflächenbeschichtung enthielt die Untersuchung mehrerer Beschichtungsmethoden. Bei Langteilen erfolgte die Beschichtung der Schnittflächen durch Aufwalzen des Korrosionsschutzlacks, bei 3D- Formteilen kamen ein Stempelverfahren sowie ein elektrostatisches Sprühverfahren zum Einsatz. Das Stempelverfahren verwendete einen an die Schnittfläche des Bauteils angepassten Stempel, der durch Eintauchen in einen beheizbaren Lackbehälter benetzt wurde. Diese Methode der Stempelbenetzung und die Verringerung der Lackviskosität durch Erwärmen ermöglichten eine hohe Prozessgeschwindigkeit und eine Verbesserung der Beschichtungsqualität. Durch die Verwendung von UV-aushärtbarem Korrosionsschutzlack konnte die Schnittflächenbeschichtung innerhalb weniger Sekunden gehärtet werden. Bei der Entwicklung der Beschichtungsverfahren wurden Korrosionsschutzlacke der Serie Gardo® Protect UV verwendet. Mit der Beschichtung durch Aufwalzen konnte vorverzinktes Spaltband der Dicke d = 2 mm bei einer Geschwindigkeit von 5 m/min mit einem wirksamen Schnittflächenkorrosionsschutz versehen werden. Damit bietet das Verfahren die Möglichkeit der Integration der Schnittflächenbeschichtung in Fertigungsanlagen zur Herstellung von Langteilen, die einer Umformung bei niedrigen Geschwindigkeiten unterworfen sind; z.B. Dach- oder Fassadenteile. Die Beschichtungsversuche bei höheren Geschwindigkeiten (> 5 m/min bis 80 m/min) ergaben eine unzureichende Korrosionsbeständigkeit der Schnittflächenbeschichtung. Es wird davon ausgegangen, das Beschichtungskonzept durch eine verbesserte Anlagenkonstruktion und die Rheologieanpassung des Korrosionsschutzlacks mit Beschichtungsgeschwindigkeiten > 30 m/min realisieren zu können. Die Stempelmethode wurde in einem ersten Schritt bei einem Stanz-/Biegeteil angewendet, um die Korrosionsschutzeigenschaften der Schnittflächenbeschichtung untersuchen zu können. Die Schnittflächenbeschichtung des Bauteils hatte eine Schichtdicke zwischen 60 μm und 230 μm mit einer Lackmenge von 0,35 g/m bezogen auf die Schnittflächenlänge. Die Korrosionsbeständigkeit wurde mittels Salzsprühnebeltest (DIN EN ISO 9227, 2016 h), VDA-Wechseltest (VDA 621-415, 20 Zyklen) und dem DaimlerChrysler Klimawechseltest (KWT-DC, 12 Wochen) geprüft. Anhand einer Weiterentwicklung des Stempelverfahrens konnte die Anwendbarkeit der Methode für die Schnittflächenbeschichtung von 3D-Formteilen an einem Stanz-/Pressteil (Tankklappe) gezeigt werden. Der Stempelprozess erreichte bei der Beschichtung der Schnittflächen der Tankklappe eine Taktzeit von rund 10 s. Der Schnittflächenschutz hatte eine Schichtdicke zwischen 116 μm und 288 μm mit einer Lackmenge von 0,47 g/m bezogen auf die Schnittflächenlänge. Die Korrosionsbeständigkeit wurde mittels Salzsprühnebeltest (DIN EN ISO 9227, 2016 h) und VDA-Wechseltest (VDA 621- 415, 15 Zyklen) geprüft. Autoren: T. Turner, C. Ivancsits, G. Fafilek, K. H. Stellnberger, M. Schwamb Veröffentlichung: 2007
jederzeit verfügbar
30,00 €
exkl. MwSt.
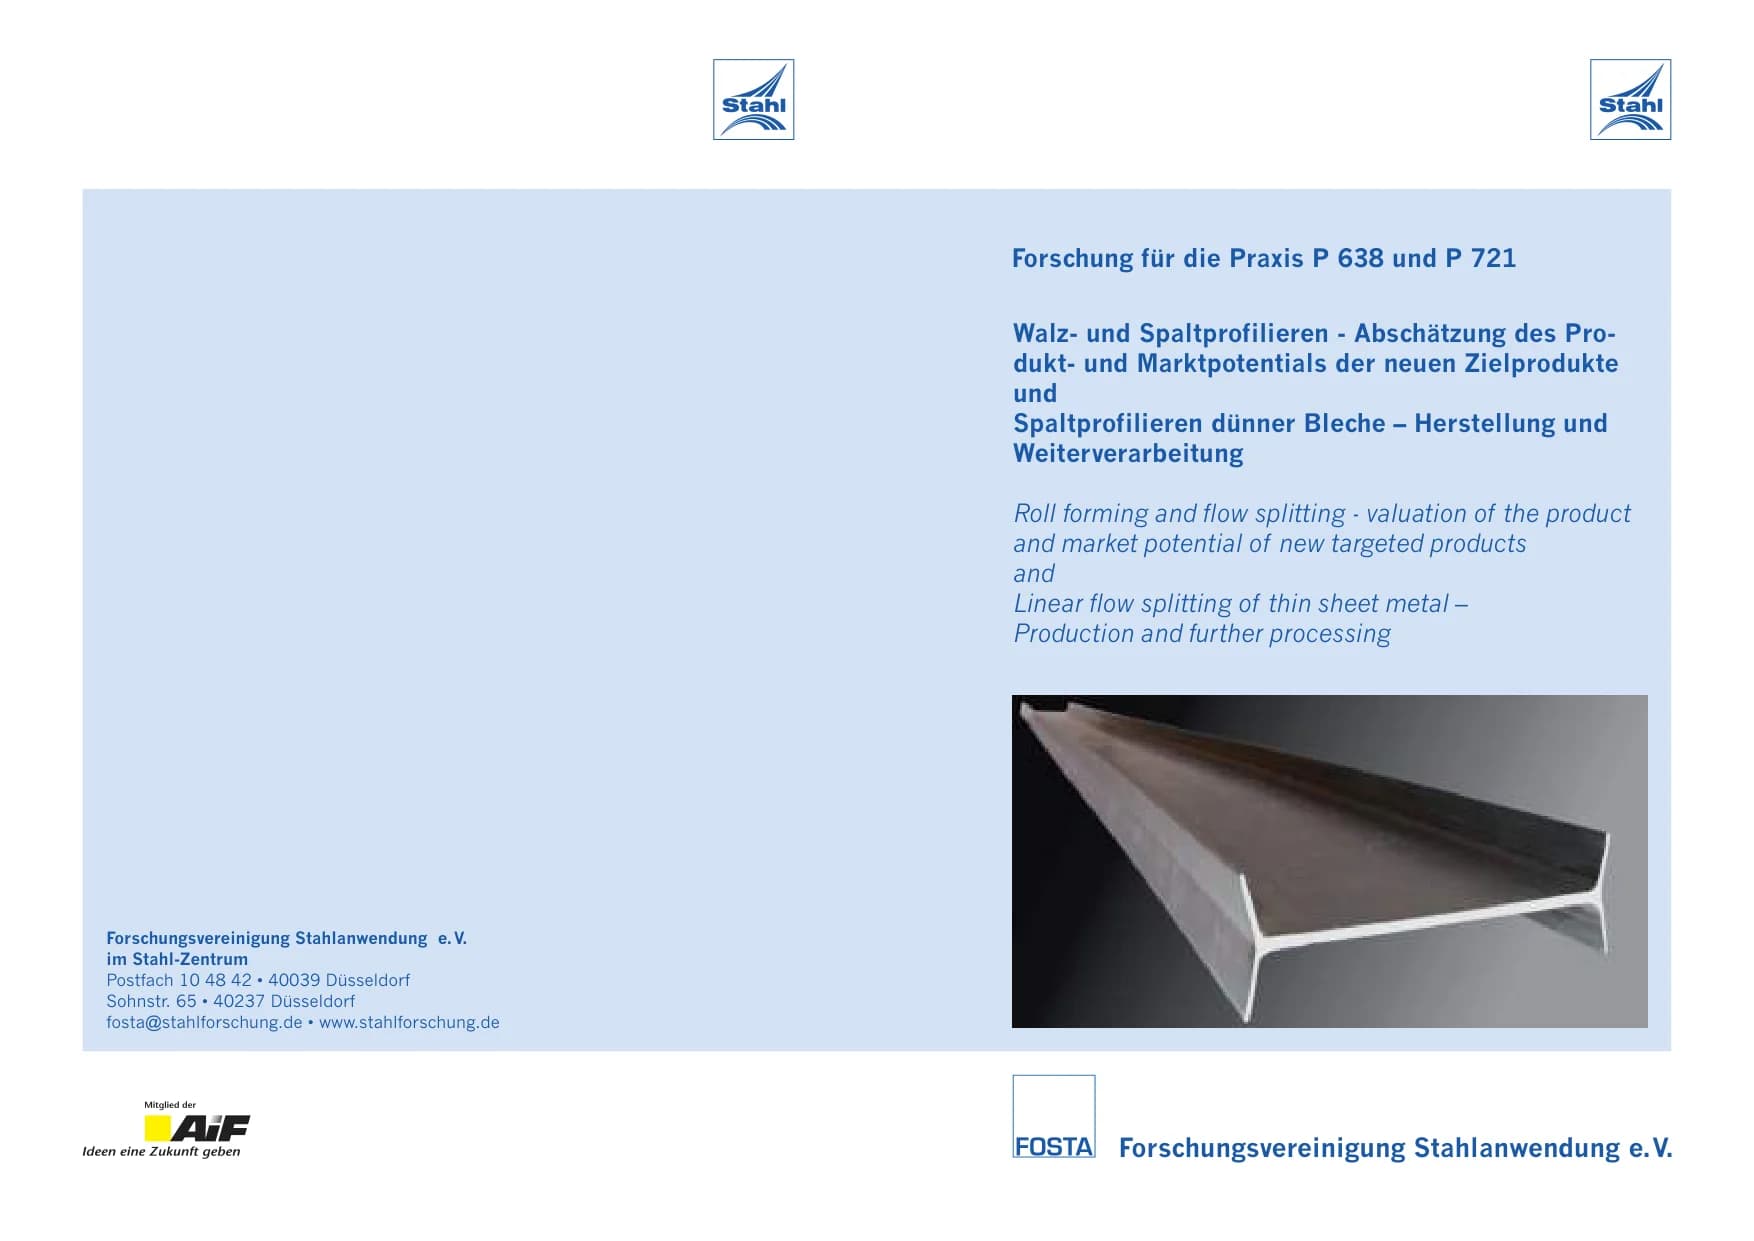
P 638 - Walz- und Spaltprofilieren - Abschätzung des Produkt- und Marktpotentials der neuen Zielprodukt Im Rahmen derzeitiger Bestrebungen, die Entwicklung und Anwendung von Leichtbaustrategien voran zu treiben, besteht das Hauptziel darin, mit sinkendem Materialvolumen zunehmend höhere Bauteilfestigkeiten zu erreichen bzw. mit gewichtsreduzierenden Materialien künftig auch kritische Bauteilbereiche abdecken zu können. Hierzu werden neben der Entwicklung höher- und höchstfester Werkstoffe im Rahmen des Werkstoffleichtbaus auch Anstrengungen im Formleichtbau zur Reduktion der Blechdicke bei gleichbleibenden Bauteileigenschaften unternommen. Ein Problem der Gewichtsreduktion besteht allerdings im Bauteilversagen durch Beulen oder Knicken auf Grund von Instabilitäten. Ein wirkungsvolles Gestaltungselement, um diese Instabilitätsgrenze hin zu höheren Lasten zu verschieben, ist die Einbringung von Verzweigungen. Mit Hilfe des Verfahrens Spaltprofilieren wurde ein Umformverfahren entwickelt, durch das Verzweigungen an der Bandkante von Blechen realisiert werden können, was bislang nur durch Materialdopplungen innerhalb von Gesenkbiege- bzw. Walzprofilierprozessen möglich war. Neben dem Effekt erhöhter Profilsteifigkeit ist es möglich, Verzweigungen für neue, belastungsangepasste Anbindungsstrategien zu nutzen. Darüber hinaus eröffnet sich durch die nachgelagerte Weiterverarbeitung von verzweigten Profilen ein weites Feld neuer funktionaler Profilanwendungen. Im Rahmen der Tätigkeiten des Arbeitskreises „Walz- und Spaltprofilieren“ wurde die Verfahrensentwicklung des Spaltprofilierens durch die Realisierung eines neuartigen Werkzeugkonzeptes vorangetrieben. Durch eine gezielte Anordnung von Spalt- und Hilfswalzen, wird im Werkstück ein hydrostatischer Druckspannungszustand induziert, welcher das Formänderungsvermögen des Werkstoffes erhöht und zur Ausbildung der Verzweigungen, sog. Flansche, an der Blechbandkante führt. Die im Rahmen der Entwicklung erarbeiteten Ergebnisse wurden am Beispiel zweier mikrolegierter Feinkornstähle vorgestellt. Hierbei gelang es, Verzweigungen mit einer Spannweite von ca. 30 mm zu erzeugen. Die Spaltprofile verfügen über eine makroskopisch rissfreie Oberfläche sowie über einen signifikanten Verfestigungsgradienten, ausgehend von der den Spaltwalzen zugewandten Oberfläche. Hierauf aufbauend besteht die Möglichkeit zur umformtechnischen Weiterverarbeitung der Spaltprofile. Mittels Gesenkbiege- und Walzprofilierprozessen lassen sich funktionale Mehrkammerprofile erstellen, die neben einer erhöhten Steifigkeit, Knick- und Beulstabilität auch über die Möglichkeit der funktionalen Integration verfügen. Im Rahmen der Tätigkeiten des Arbeitskreises wurde insbesondere die walzprofiliertechnische Einformung von Spaltprofilen hin zu einem Einkammerprofil untersucht. Konventionelle Instrumente zur Auslegung von Profilierprozessen lassen sich aufgrund der nicht abbildbaren Verzweigungen nicht nutzen. Anstatt dessen wurde der Prozess mittels FESystemen modelliert und analysiert. Weiterhin wurden Gesichtspunkte der Werkzeugauslegung und –gestaltung untersucht, die sich beim Profilieren verzweigter Halbzeuge durch das Auftreten von Hinterschneidungen ergeben. Das im Rahmen des Arbeitskreises realisierte Einkammerprofil demonstriert die Möglichkeiten, die sich durch eine Prozesskette, bestehend aus Spalt- und Walzprofilieren, eröffnen: Die Verfahrensgrenzen des Spaltprofilierens ermöglichen eine Variation der Geometrie des Halbzeugs Spaltprofil für die nachgelagerte Umformung in einem weiten Bereich, sodass die Herstellung dünnwandiger, integral verzweigter Mehrkammerprofile variabler Geometrie mit freien Flanschen möglich wird. Prospektive Möglichkeiten liegen daher insbesondere in der Realisierung neuartiger, multifunktionaler Produkte mit Vorteilen, die sowohl deren Eigenschaften, als auch die Fertigungsmöglichkeiten und –kosten betreffen. Die Tätigkeiten des AK Walz-/und Spaltprofilieren werden im Rahmen des Transferprojektes „Beherrschen von Toleranzfeldern beim Spalt- und Walzprofilieren“ im Rahmen des SFB 666 fortgesetzt. Wesentliche Ziele dieses Projekts sind die Analyse von Genauigkeit und Toleranzen zur Ableitung industriell realisierbarer Produktklassen und darauf aufbauend entsprechende Strategien zur prozesssicheren Gestaltung einer kontinuierlichen Prozesskette zum Spalt- und Walzprofilieren. Autoren: P. Groche, D. Vucic, P. Beiter, R. Salomon Veröffentlichung: 2011
jederzeit verfügbar
20,00 €
exkl. MwSt.