Konstruktionsdetails wie Querbohrungen oder Wellenabsätze führen während einer äußeren Beanspruchung zu lokalen Extremwerten der Spannung. Lokale Extremwerte der Spannung fördern die Ausbildung von Anrissen im Werkstoff …
Konstruktionsdetails wie Querbohrungen oder Wellenabsätze führen während einer äußeren Beanspruchung zu lokalen Extremwerten der Spannung. Lokale Extremwerte der Spannung fördern die Ausbildung von Anrissen im Werkstoff und im Fall einer zyklischen Beanspruchung zu lokalen Risswachstum und zum Versagen des gesamten Bauteils. Durch das thermochemische Wärmebehandlungsverfahren Einsatzhärten kann die lokale Festigkeit gegen Ermüdung gezielt beeinflusst werden. Die Gestalt des Konstruktionsdetails beeinflusst die Kohlenstoffaufnahme aus der Aufkohlungsatmosphäre, die weitere Diffusion des Kohlenstoffs im Bauteil sowie den Wärmeübergang beim Abschrecken signifikant.
Innerhalb des Forschungsprojektes wurde der lokale Werkstoffzustand zyklisch hochbeanspruchter Konstruktionsdetails mit Kerbwirkung (Bohrung und Absatz) von Modellbauteilproben aus den Werkstoffen 18CrNiMo7-6 und 20MnCrB5 mittels Einsatzhärtung modifiziert. Dazu wurde zunächst auf der Basis einer Kopplung zwischen FEEinsatzhärtungssimulation und dem Beanspruchungszustand des Bauteiles eine Bewertung der Prozessrelevanz der technologischen Parameter des Einsatzhärtens mittels Sensitivitätsanalysen vorgenommen. Eine Optimierung der als prozessrelevant erkannten Parameter auf die jeweilige Kerbgeometrie erfolgte anschließend. Bei der Variante der gasaufgekohlten Welle mit Querbohrung konnte durch die modifizierte Einsatzhärtung die Bauteildauerfestigkeit um bis zu 8 % gesteigert werden. Im Vergleich zwischen Standard-Einsatzhärtung und modifizierter Einsatzhärtung konnte der jeweilige Kohlenstoffpegel um bis zu 28 % und die Gesamtdauer des Aufkohlungsprozesses um bis zu 32 % reduziert werden. Bei der Variante der niederdruckaufgekohlten Welle mit Absatz konnte die Dauerfestigkeit nicht gesteigert werden. Durch die modifizierte Einsatzhärtung ist jedoch eine Reduzierung der Aufkohlungsdauer um bis zu 17 % sowie eine Reduzierung der Diffusionsdauer zum bis zu 22 % möglich.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

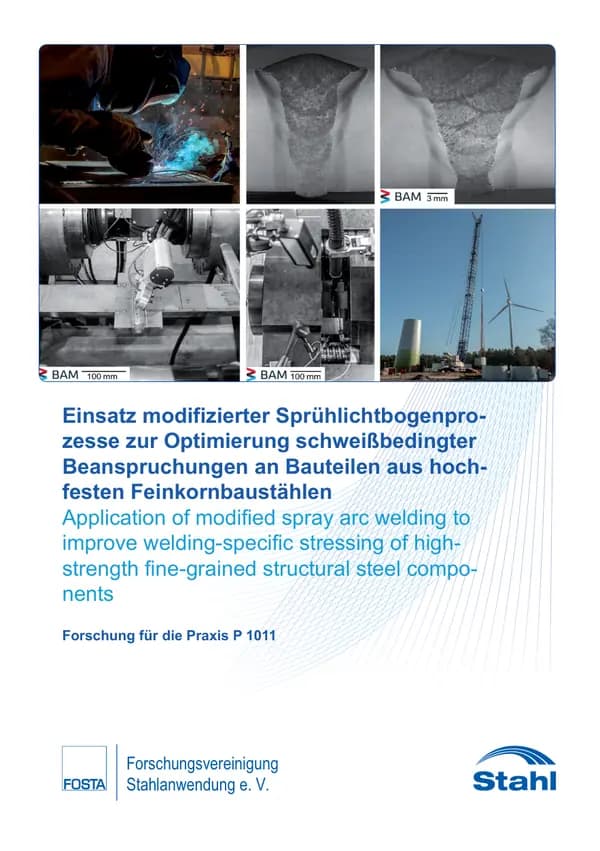
P 1011 - Einsatz modifizierter Sprühlichtbogenprozesse zur Optimierung schweißbedingter Beanspruchungen an Bauteilen aus hochfesten Feinkornbaustählen Aufgrund aktueller Leichtbaubestrebungen sowie Forderungen nach Energie- und Ressourceneffizienz werden zunehmend hochfeste Feinkornbaustähle mit Streckgrenzen ≥ 690 MPa in modernen Stahlkonstruktionen eingesetzt. Vorrangig werden diese mit Streckgrenzen bis 960 MPa verarbeitet und mittels MAG-Schweißprozessen gefügt. Moderne Invertertechnik ermöglichte jüngst zahlreiche Firmenentwicklungen (bspw. „DeepARC“, „forceArc“), die zu modifizierten Sprühlichtbögen (mod. SLB) mit ähnlichen Eigenschaften führten. Neben den bekannten wirtschaftlichen Vorteilen dieser mod. SLB, lassen gerade die reduzierten möglichen Nahtöffnungswinkel und die geringere Wärmeeinbringung eine positive Wirkung auf schweißbedingte Beanspruchungen erwarten. Erste Eigenspannungsanalysen bei vorangegangenen Schweißeignungsuntersuchen mit mod. SLB zeigten bereits bei freischrumpfenden Laborproben geringere Zugeigenspannungen in der Schweißnaht im Vergleich zu konventionell geschweißten Proben. Die betriebsfeste Auslegung von hochfesten Schweißkonstruktionen und die Ausnutzung hoher Streckgrenzen erfordern jedoch eine ausreichende Quantifizierung schweißbedingter Beanspruchungen der mod. SLB unter definierter, bauteilrelevanter Schrumpfbehinderung. Dies betrifft sowohl die Kräfte und Spannungen im lokalen Schweißnahtbereich als auch die Gesamtbeanspruchung sowie den Einfluss von Wärmeführung, Bauteilgeometrie, Einspanngrad und Nahtöffnungswinkel. Hierzu lagen in der Industrie, besonders bei den KMU, kaum Kenntnisse vor und sollten deshalb als Ziel dieses Forschungsprojektes erarbeitet werden. Die vergleichenden Untersuchungen mit konventionellen Lichtbogen und mod. SLB mit angepasster Nahtkonfiguration erfolgten mithilfe von speziellen Prüfanlagen, mit der reale Bauteilsteifigkeiten abgebildet werden können. Bei beiden Prozessvarianten waren mit den gewählten Parametern Schweißnähte unter Erfüllung der Anforderungen an die mechanisch-technologischen Eigenschaften realisierbar. Bei den Analysen konnte eine signifikante Reduzierung der Eigenbeanspruchungen durch eine verminderte Wärmeeinbringung bei dem Einsatz einer Nahtkonfiguration mit abgesenktem Nahtöffnungswinkel beobachtet werden. Insbesondere erwiesen sich zur Absenkung mehrachsiger Beanspruchungszustände aufgrund von Biegemomenten in den bauteilnahen Schweißungen die engeren Nahtspalte als zielführend. Eine Vorstellung der erarbeiteten Kenntnisse und Empfehlungen in entsprechenden Gremien zur Normung erfolgten, um mittelfristig vor allem den KMU eine einfachere Konstruktionsauslegung und sichere Verarbeitung hochfester Feinkornbaustähle zu ermöglichen. Mit einer normativen Absicherung kann Qualifizierungs- und Zulassungsaufwand eingespart werden, der aktuell beim Einsatz hochfester Stähle vielfach notwendig ist. Ferner werden die Betriebe durch die Ergebnisse in die Lage versetzt, die technischen und wirtschaftlichen Vorteile der mod. SLB-Prozesse auszunutzen und signifikante Einsparungen bei Schweißzusatz, Schweiß- und Rüstzeit sowie unter Berücksichtigung der Eigenbeanspruchung optimierte Ergebnisse hinsichtlich der Tragfähigkeit von Bauteilen zu erreichen und die Produktivität zu erhöhen. Veröffentlichung: 2017 Autoren: T. Kannengießer, D. Schröpfer
jederzeit verfügbar
30,00 €
exkl. MwSt.

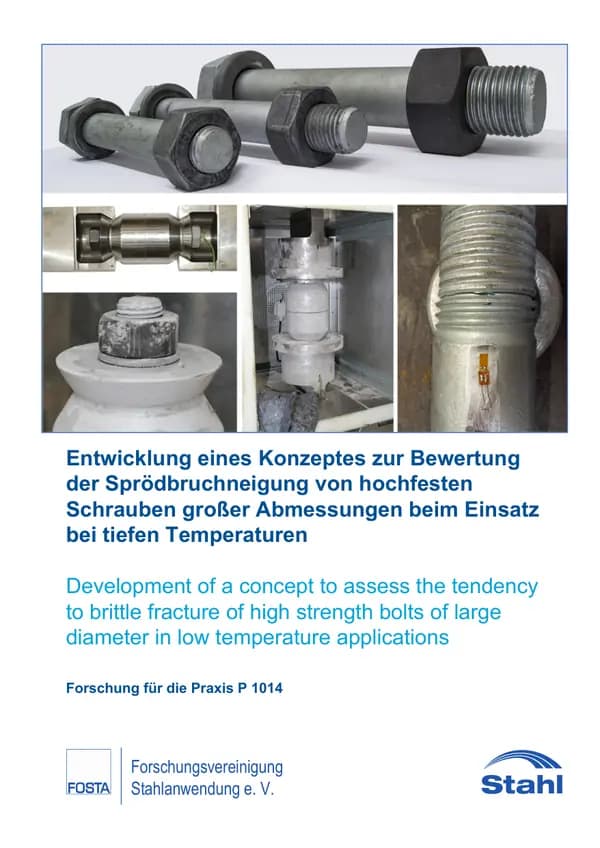
P 1014 - Entwicklung eines Konzeptes zur Bewertung der Sprödbruchneigung von hochfesten Schrauben großer Abmessungen beim Einsatz bei tiefen Temperaturen Hochfeste Schraubengarnituren des Systems HV werden vermehrt auch in großen Abmessungen bis zu M72 in hoch beanspruchten Stahltragwerken als vorgespannte Garnituren eingesetzt. Neben statischen und zyklischen Beanspruchungen sind die Verbindungen auch tiefen Temperaturen ausgesetzt. Bekannt ist, dass mit zunehmender Dicke von Stahlbauteilen bei Tieftemperatureinsatz die Gefahr von Sprödbruch steigt – dies gilt im Prinzip auch für größere Schraubendurchmesser. In diesem Forschungsprojekt wurden systematische Untersuchungen zur Sprödbruchneigung hochfester Schrauben großer Abmessungen im Durchmesserbereich von M24 bis M64 unter tiefen Temperaturen durchgeführt. Zunächst wurden die mechanischen Eigenschaften charakterisiert und das Bruchzähigkeitsverhalten in Form von Kerbschlagbiegeversuchen und Bruchmechmechanikversuchen beschrieben. Die Übergangstemperaturen aus Kerbschlagbiegeversuch und Bruchmechanikversuch ließen sich durch bereits vorhandene Korrelationsansätze miteinander korrelieren. Durch die Auswertung von Finite Elemente Berechnungen konnte der Spannungszustand im ersten tragenden Gewindegang als maßgebend in Bezug auf Sprödbruch identifiziert werden. In Bauteilversuchen bei tiefen Temperaturen, bei denen die Schrauben ausgehend von einer mechanisch eingebrachten Kerbe unter einer Ermüdungsbeanspruchung vorgeschädigt wurden, konnte eindeutig nachgewiesen werden, dass die derzeit verwendeten Schraubenstähle beim Einsatz bis -50 °C nicht sprödbruchgefährdet sind. Auf Grundlage der Versuchsergebnisse wurden bruch- und schädigungsmechanische Berechnungsmodelle erstellt, um aus den Ergebnissen Mindestanforderungen an die Materialeigenschaften zur Vermeidung von Sprödbruch zu definieren. Das schädigungsmechanische Modell zeigte hier sehr konservative Ergebnisse, so dass eine Ableitung von Mindestanforderungen derzeit ohne eine Weiterentwicklung nicht möglich ist. Das bruchmechanische Modell konnte die Versuchsergebnisse reproduzieren, lieferte jedoch auch konservative Ergebnisse bei der Ableitung von Mindestanforderungen. Das bruchmechanische Modell muss auf Grundlage einer breiteren Datenbasis weiter verifiziert werden. Im vorliegenden Forschungsvorhaben konnte jedoch eine prinzipielle Bewertung der Sprödbruchneigung von hochfesten Schrauben großer Abmessungen bei tiefen Temperaturen vorgenommen werden. Es zeigt sich, dass die derzeitig verwendeten Schraubenstähle beim Einsatz bei tiefen Temperaturen nicht sprödbruchgefährdet sind. Veröffentlichung: April 2019 Autoren: Prof. Dr.-Ing. habil. N. Stranghöner, Ch. Lorenz, M.Sc., Prof. Dr.-Ing. M. Feldmann, S. Citarelli, M.Sc., Prof. Dr.-Ing. W. Bleck, Prof. Dr.-Ing. S. Münstermann, Dr.-Ing. V. Brinnel
jederzeit verfügbar
40,00 €
exkl. MwSt.

P 1016 - Vollstanznieten von höchstfesten Stahlwerkstoffen in Mischbaustrukturen mittels selbstschließendem Vollstanznietelement Die gesetzlichen Verordnungen den Ausstoß von Treibhausgasen zu reduzieren veranlasst die Automobilindustrie konsequenten Leichtbau umzusetzen. Die Senkung des CO2-Ausstoßes auf durchschnittlich 95g CO2/km im PKW-Verkehr bis 2020 ist beschlossen. Die Fahrzeugkarosserie bietet mit ihrem über 30%igen Anteil am Gesamtgewicht das größte Umsetzungspotential für Leichtbau, der durch Einsatz von höchstfesten Stählen und auch von anderen Leichtbauwerkstoffen wie Aluminium realisiert werden kann. Besonders die Mischbauweise aus presshartem Stahl und Aluminium in Kombination mit dem Kleben führt zu wirtschaftlichen Leichtbaulösungen. Eine geeignete Technologie zum Fügen der genannten Materialkombination ist das Vollstanznietkleben. Allerdings führen Vollstanznietklebverbindungen vor allem bei der Verwendung von besonders dünnen Fügeteilwerkstoffen zu Spalten zwischen den Fügeteilen und damit zu einer schlechten Klebstoffanbindung. Ziel des Forschungsvorhabens ist die Entwicklung einer modifizierten Stanzniettechnologie für das Verbinden von höchstfesten Blechwerkstoffen mit Aluminiumlegierungen. Dies erfolgt indem das Vollstanznieten so modifiziert wird, dass es ohne Prägering am matrizenseitigen Werkzeug arbeitet. Dafür wird die Prägekontur direkt unter dem Setzkopf des Niets angeordnet. Verbindungen, die mit dem neuartigen Verfahren Selbstschließendes Stanznieten erzeugt werden, sollen sich dann durch geringe fügeprozessbedingte Deformationen und eine gute Klebstoffanbindung auszeichnen. Im Rahmen des Forschungsvorhabens wurden mithilfe der Simulation Geometrieoptimierungen durchgeführt, welche durch experimentelle Untersuchungen validiert wurden. Anhand einer Verfahrensanalyse wurde daraufhin die Flexibilität des neu entwickelten Verfahrens ermittelt. Zudem wurden im Rahmen von Untersuchungen zum Hybridfügen die Verbindungseigenschaften des Verfahrens in Kombination mit Klebstoffen optimiert und das Eigenschaftsprofil erfasst. Dabei konnte ein Verbindungsverfahren entwickelt werden, mit welchem es möglich ist, effiziente und wirtschaftliche Verbindungen aus 22MnB5-Blechen und Aluminiumblechen im Dünnblechbereich herzustellen. Veröffentlichung: 2017 Autoren: Prof. Dr.-Ing. G. Meschut
jederzeit verfügbar
30,00 €
exkl. MwSt.

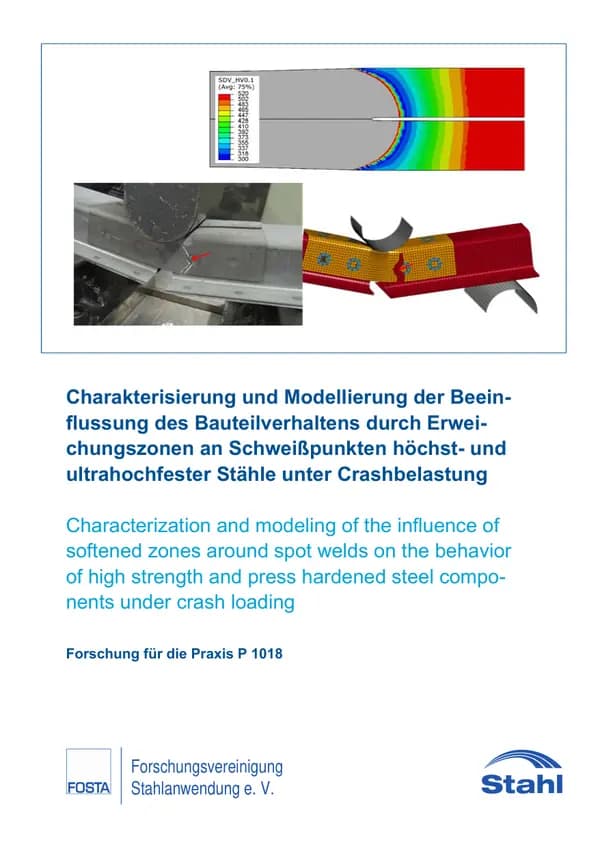
P 1018 - Charakterisierung und Modellierung der Beeinflussung des Bauteilverhaltens durch Erweichungszonen an Schweißpunkten höchstund ultrahochfester Stähle unter Crashbelastung Im Automobilbau werden verstärkt hochfeste Stähle in dünnen Blechdicken aus Leichtbaugründen zur Steigerung der Energieeffizienz sowie zur Erhöhung der passiven Sicherheit bei gleichzeitiger Ressourcenschonung eingesetzt. Aktuell und auch zukünftig wird das etablierte und hoch automatisierbare Widerstandspunktschweißen verwendet, um die einzelnen Bauteile aus diesen höchstfesten Stählen zur tragenden Struktur zu verbinden. Beim Punktschweißen bilden sich durch Anlasseffekte Erweichungszonen in hochfesten Stählen aus, die die Bauteilintegrität gefährden können. Ziel des Forschungsvorhabens ist, einen allgemeingültigen Zusammenhang aufzustellen, der die Reduktion der Festigkeit punktgeschweißter hochfester Bleche in Abhängigkeit der geometrischen Abmessungen der Erweichungszone und des Festigkeits-Mismatch der Verbindung beschreibt. Durch numerische Prozesssimulation des Punktschweißens werden die Einflüsse der Schweißparameter auf die Ausbildung der Erweichungszone untersucht und experimentell verifiziert. Punktschweißverbindungen mit geometrisch unterschiedlicher Ausbildung der Erweichungszone werden hergestellt und deren Einfluss auf die mechanischen Eigenschaften des geschweißten Stahlblechs gezeigt. Dies wird an pressgehärtetem 22MnB5 und am Komplexphasenstahl HCT980C untersucht. Mit der KS-2-Versuchtechnik wird überprüft, welchen Einfluss Erweichungszonen auf die Kopfzug und Scherzugtragfähigkeit der Schweißpunkte haben. Mit diesen Versuchen und der Charakterisierung der Erweichungszone werden Modellierungsempfehlungen für Schweißpunktersatzmodelle für die Crashsimulation aufgestellt und durch Simulation der durchgeführten Musterbauteilversuche und T-Stoßversuche validiert. Die Härtemessungen im Querschliff der Schweißpunkte in den hochfesten Stählen HCT1180X, HCT980X und HTC980C zeigen alle Härtereduktionen, d.h. Erweichungszonen, ne-ben den Schweißpunkten. In Zug-und Durchstoßversuchen mit Proben, die im Prüfbereich Schweißpunktgefüge mit Erweichungszone enthielten, zeigte insbesondere HCT1180X die größte Festigkeits- und Bruchdehnungsreduktion, während bei HCT980C und HCT980X die Zugfestigkeit nicht, aber die Bruchdehnung sich deutlich reduziert hat. Wenn in Bauteilversuchen mit Biege- und überlagerter Zugbelastung die Rissinitiierung in der Erweichungszone eines Schweißpunkt erfolgt, breitet sich der Riss bei weiterer Belastung in den Grundwerkstoff aus. Diese Ergebnisse fließen in eine Simulationsmethodik zur Bewertung der Rissbildung in Erweichungszonen ein. Damit werden Stahlanwender in Konstruktion und Berechnung in die Lage versetzt, Aussagen über die Beanspruchbarkeit von punktgeschweißten Konstruktionen aus höchst- und ultrahochfesten Stählen treffenzu können. Dies ermöglicht eine effiziente und wirtschaftliche Entwicklung punktgeschweißter Komponenten aus höchstfesten Stählen und trägt dadurch zur Qualifizierung dieser Stähle für neue punktgeschweißte Leichtbaukomponenten bei. Das IGF-Vorhaben 17991 N der FOSTA –Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, wurde über die AiF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Das Vorhaben wurde am Fraunhofer-Institut für Werkstoffmechanik IWM, Freiburg, am Laboratorium für Werkstoff- und Fügetechnik (LWF) der Universität Paderborn und an der Materialprüfungsanstalt MPA, Stuttgart, durchgeführt. Veröffentlichung: 2019 Autoren: Dr.-Ing. Silke Sommer, Dipl.-Ing. Lilia Schuster, Prof. Dr.-Ing. Gerson Meschut, Dipl.-Ing. Gökhan Tümkaya, Dr.-Ing. David Hein, Prof. Dr.-Ing. Stefan Weihe, Dipl.-Ing. Fabian Schreyer, Dr.-Ing. Ulrich Weber
jederzeit verfügbar
50,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB