Die Anforderungen an die Automobilindustrie bezüglich der Reduzierung der Flottenverbräuche und einer damit einhergehenden Verringerung der Fahrzeuggewichte rücken eine konsequente Umsetzung des Multi-Material-Designs …
Die Anforderungen an die Automobilindustrie bezüglich der Reduzierung der Flottenverbräuche und einer damit einhergehenden Verringerung der Fahrzeuggewichte rücken eine konsequente Umsetzung des Multi-Material-Designs im Rohkarosseriebau in den Fokus der Entwickler. Ein Schlüssel zur Umsetzung dieser Leichtbaukonzepte liegt in der Klebtechnologie. Zur vollständigen Ausschöpfung des enormen Potentials dieser Fügetechnik sind jedoch fertigungs- und prozesstechnische Fragestellungen zu beantworten. Ein wesentlicher Teil ergibt sich aus den in der Serienfertigung auftretenden Toleranzen hinsichtlich der geometrischen Ausprägung der Klebnaht.
Die Einflussgrößen, wie z.B. die Klebschichtdicke und die Geometrie der Fugenfüllung, können einen signifikanten Einfluss auf die mechanischen Eigenschaften der Verbindung haben. Eine Kenntnis der Auswirkungen der im Fertigungsprozess auftretenden Streuungen auch unter Berücksichtigung des Spannungszustandes und der Belastungsgeschwindigkeit ist essentiell für eine sichere Auslegung klebtechnisch gefertigter Komponenten. Da das reale, in der Serienfertigung hergestellte Produkt Abweichungen von den idealisierten Größen des Simulationsmodells zeigt, so dass das gemessene mechanische Bauteil- und Strukturverhalten von dem des virtuellen Modells signifikant abweichen kann, müssen diese Einflussgrößen berücksichtigt werden. Insbesondere muss die Frage gestellt werden, wie groß diese Abweichungen infolge der Serienstreuungen sein dürfen, ohne dass sich das Gesamtverhalten der Karosserie im Crashfall merklich ungünstig ändert und dann außerhalb des zulässigen Vorschriftsbereichs liegt. Um diese Frage zu beantworten, wird ein Simulationsverfahren zur Abschätzung des Crashverhaltens von Klebverbindungen dahin gehend qualifiziert, dass damit bei variierten konstruktions- und fertigungsbedingten Toleranzen hinreichend genaue Berechnungen des Crashverhaltens der Gesamtstruktur möglich sind. Dazu sind zunächst Basiskennwerte zur Parameteridentifikation der verwendeten Materialmodelle zu ermitteln. Diese werden anhand von Grundversuchen an standardisierten Proben generiert. Dies betrifft insbesondere Schubspannung-Gleitung-Verläufe sowie Normalspannung-Dehnung-Verläufe in Abhängigkeit der Klebschichtdicke. Anhand dieser Funktionen können die notwendigen Parameter für ein entsprechendes Materialmodell identifiziert und die Abhängigkeit der einzelnen Materialparameter von der Klebschichtdicke ermittelt werden. Die Verifikation und Validierung des Materialmodells findet anhand von technologischen Versuchen (einfach überlappte Scherzugprobe, Schälzugprobe) und bauteilähnliche Proben (T-Stoß) statt. Mit diesen Proben wurde insbesondere der Einfluss der Fügeteilwerkstoffe untersucht. Bei unterschiedlichen Fügeteilwerkstoffen konnte hier ein eindeutiger Effekt auf das Tragverhalten der Verbindungen festgestellt werden, welcher sich insbesondere auf die unterschiedliche Fügeteildeformation und die daraus entstehenden Spannungsspitzen in der Klebschicht zurückführen lässt. Wird glasfaserverstärkter Kunststoff (GFK) als Fügeteilwerkstoff eingesetzt, kam es häufig zu einem veränderten Versagensbild, welches durch teilweise Delamination der Deckschicht im GFK beschrieben werden kann. In der Konsequenz konnte dieses komplexe Versagensbild, welches auch zu weniger reproduzierbaren Versuchsergebnissen führte, mit der verwendeten Simulationsmethodik nicht prognostiziert werden. Bei den Materialkombinationen aus Stahlwerkstoffen konnte eine sehr hohe Prognosegüte erzielt werden.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

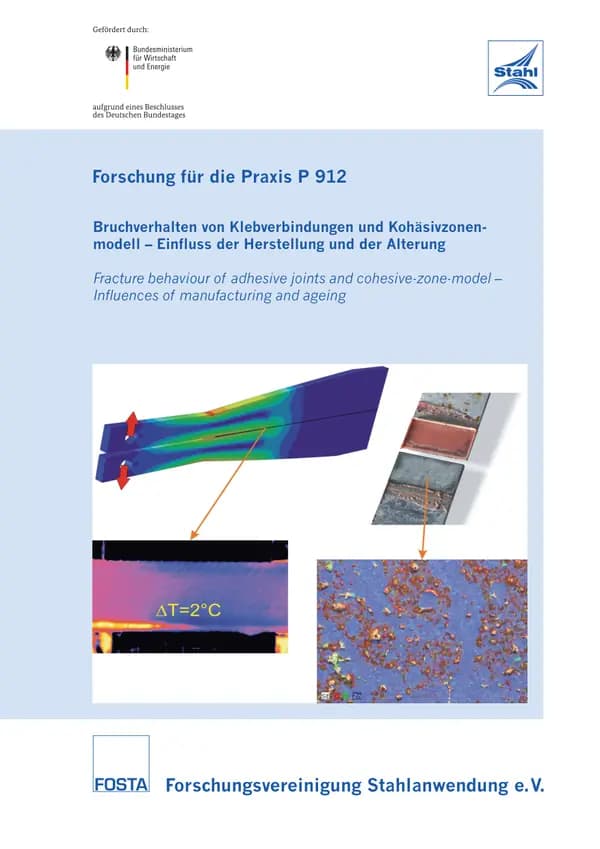
P 912 - Bruchverhalten von Klebverbindungen und Kohäsivzonenmodell Einfluss der Herstellung und der Alterung Teilbericht zum AiF/DFG-Cluster: Beständigkeit von Klebungen verstehen und berechnen (BestKleb) Das vorliegende Teilprojekt 4 des BestKleb-Clusters befasste sich mit vier im Zusammenhang stehenden Themen. Im ersten Themenblock ging es um die Finite -Elemente-Simulation von Klebschichten mit Kohäsivzonenmodellen. Solche Modelle, die sich durch hohe Effizienz auszeichnen, wurden mit den hier identifzierten Parametern in den BestKleb-Teilprojekten 7 und 8 eingesetzt, welche sich mit Anwendungen im Bauwesen befassen. Zur Weiterentwicklung der Kohäsivzonenmodelle wurde ein in TP 3 entwickeltes viskoelastische Materialmodell mit Berücksichtigung von Temperatur, Feuchte und Klebschichtdicke in ein Kohäsivzonenmodell übertragen. Ferner wurden Methoden entwickelt, um den Effekt der Querkontraktionsbehinderung im Kohäsivzonenmodell zu berücksichtigen, wodurch deutliche Verbesserungen der Vorhersage der Verbindungssteifigkeit erzielt wurden. Eine grundlegende Größe in den Kohäsivzonenmodellen ist die kritische Energiefreisetzungsrate GIc beim Risswachstum in der Klebschicht, deren Verständnis im zweiten Schwerpunkt der Arbeiten vertieft wurde. Zwei Untersuchungsmethoden wurden entwickelt, die zusammen erstmalig eine Abschätzung der Energiebilanz beim Risswachstum ermöglichen. Der erste Ansatz beruht auf einer Simulation des TDCBVersuchs, bei der sowohl der Rissfortschritt als auch die plastische Deformation der Klebschicht berücksichtigt wird. Die zweite Herangehensweise ergänzt den TDCBVersuch um eine Messung der Oberflächentemperatur der Klebschicht per Wärmebildkamera und erlaubt es, die am Riss erzeugte Wärmemenge zu quantifizieren. Die kritische Energiefreisetzungsrate GIc wurde im dritten Teil des Projekts in Bezug auf die Alterung untersucht, wobei in enger Verknüpfung mit BestKleb-Teilprojekten 1 und 3 verschiedene Klebstoffe untersucht wurden. Für einen Polyurethanklebstoff wurde eine Methode zur Berechnung des Effekts von in die Klebschicht diffundierendem Wasser erstellt. Mit einem Verfahren zur Verbesserung der Alterungsbeständigkeit befasste sich schließlich der vierte Themenblock. Die zunehmende Verwendung der Klebtechnik erfordert einen robusten Klebprozess, über den eine lasttragende Verbindung trotz möglicher haftungsmindernder Kontaminationen erreicht werden kann. Bereits geringfügige Oberflächenadsorbate können zum Versagen einer geklebten Verbindung führen. Mit Hilfe der Klebstoffapplikation unter Leistungsultraschall ist es möglich, Kontaminationen von der Grenzfläche Fügeteil-Klebstoff zu entfernen und so einen kontaminationstoleranten Prozess mit reproduzierbaren Festigkeiten sicher zu stellen. Im Rahmen des BestKleb-Clusters wurde zunächst diskutiert, unter welchen Bedingungen sich die ausgewählten Klebstoffsysteme für eine Ultraschalleinkopplung eignen. Dazu wurde der Einfluss der Ultraschalleinkopplung auf die chemischen (IRATR) und mechanischen (DSC, DMA, Zugfestigkeiten) Eigenschaften des Klebstoffsystems dargestellt. Daraus ergeben sich optimierte Prozessparameter für ein Klebstoffsystem. Diese zeichnen sich durch eine hohe Reinigungsleistung und nur geringe Beeinflussung der Aushärtung bzw. Topfzeit aus. Mit dem optimierten Verfahren wurde die Alterungsbeständigkeit von Klebungen anhand von zerstörender Prüfung nach Klimaauslagerung untersucht. ' Das IGF-Vorhaben 17276 N der Forschungsvereinigung Stahlanwendung e.V. – FOSTA, Düsseldorf, wurde über die AiF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Das Forschungsvorhaben wurde am Fraunhofer-Institut für Fertigungstechnik und Angewandte Materialforschung IFAM, Bremen und am Wehrwissenschaftliches Institut für Werk- und Betriebsstoffe (WIWeB), Erding, durchgeführt. Veröffentlichung: Dezember 2015 Autoren: Dr.-Ing. O. Hesebeck, Dipl.-Phys. A. Sondag, Dipl.-Phys. U. Meyer, Dr. M. Brede, M.Sc. B. Schneider, Dr.-Ing. J. Holtmannspötter, Prof. Dr. J. von Czarnecki
jederzeit verfügbar
40,00 €
exkl. MwSt.

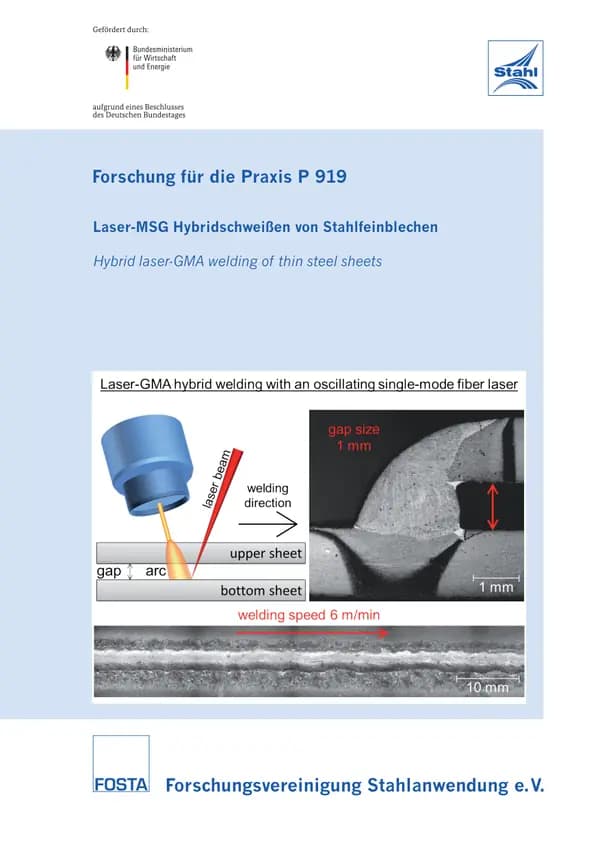
P 919 - Laser-MSG Hybridschweißen von Stahlfeinblechen Der Stand der Technik in Bezug auf das Schweißen von höchstfesten pressgehärteten Stählen macht deutlich, dass die Entwicklung eines energiearmen und gleichzeitig gegenüber Spalt und Kantenversatz toleranten Schweißprozesses gefordert ist. Insbesondere sind hier Anforderungen, wie hohe Fügegeschwindigkeiten und minimale thermische Bauteilbelastung, unter in der Produktion auftretenden Randbedingungen wie Toleranzen im Fügebereich, fokussiert zu berücksichtigen. Ein großer Nachteil des Laserstrahlschweißens liegt in den hohen Anforderungen an die Nahtvorbereitung. Dagegen werden Lichtbogenverfahren wie das MSG-Schweißen aufgrund der Fähigkeit, Spalte und Kantenversatze zu tolerieren eingesetzt, jedoch mit einer höheren thermischen Belastung des Bauteils. Durch den in diesem Vorhaben eingesetzten Hybridprozess konnten die Vorteile der Einzelprozesse durch Kombination der Prozesse synergetisch genutzt werden. Das in diesem Forschungsvorhaben konzipierte Hybridschweißverfahren für den Werkstoff 22MnB5 kombiniert einen Laserschweißprozess mit einem Single- Mode Laser und einen MAG-Schweißprozess. Durch die eingesetzte Strahloszillation konnte die Energieeinbringung durch den Laserstrahl präzise gesteuert werden. Erreicht wurde dadurch eine hohe Prozesssicherheit mit einer Toleranz gegenüber Spalten bis 1 mm. Die verwendete Schweißgeschwindigkeit von 6 m/min reduziert die thermische Bauteilbelastung und garantiert eine hohe Wirtschaftlichkeit des Verfahrens. Dasenergiearme Laser-MSG-Hybridschweißen höchstfester Stahlfeinbleche konnte außerdem auf Mischverbindungen von 22MnB5 und verzinktem DP800 angewendet werden. Des Weiteren konnte ein temperaturgeregelter Schweißprozesses durch eine integrierte bildgebende Temperaturmessung und –regelung entwickelt werden. Diese Regelung wird für weitere Vorhaben eingesetzt, um den Energieeintrag bei Schweißprozessen wie dem Laser-MSG-Hybridprozess deutlich zu reduzieren. Die thermische Werkstoffbeeinflussung wurde hinsichtlich aller Schweißparameter und Nahteigenschaften untersucht. Hier ist herauszuheben, dass Verbindungsfestigkeiten von bis zu 917 MPa für die quasistatische Zugbelastung erreicht worden sind. Durch den in diesem Forschungsvorhaben beschriebenen Schweißprozess wird die Fügequalität von Schweißverbindungen an höchstfesten pressgehärteten Stahlfeinblechen aus 22MnB5 gegenüber dem bisherigen Stand der Technik maßgeblich erhöht. Der Vorteil des neu entwickelten Prozesses einer Kombination aus MSG- und Laserstrahlschweißen ermöglicht gleichzeitig erhöhte Schweißgeschwindigkeiten und eine große Toleranz gegenüber Fügespalten. Diese Ergebnisse dienen den Stahlherstellern sowie den Stahlverarbeitern in KMU und auch Großunternehmen, den pressgehärteten Stahl sicher und effizient in der Produktion einsetzen zu können. Das IGF-Vorhaben 17585 BG der FOSTA-Forschungs -vereinigung Stahlanwendung e. V., Düsseldorf, wurde über die AiF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Das Vorhaben wurde am Bremer Institut für angewandte Strahltechnik GmbH (BIAS) und an der Fachhochschule Brandenburg, Maschinenbau Fertigungs-/Produktionstechnik, Fügetechnik durchgeführt. Veröffentlichung: 2015 Autoren: H. Kügler, F. Möller, F. Vollertsen, S. Baum, S.-F. Goecke
jederzeit verfügbar
20,00 €
exkl. MwSt.

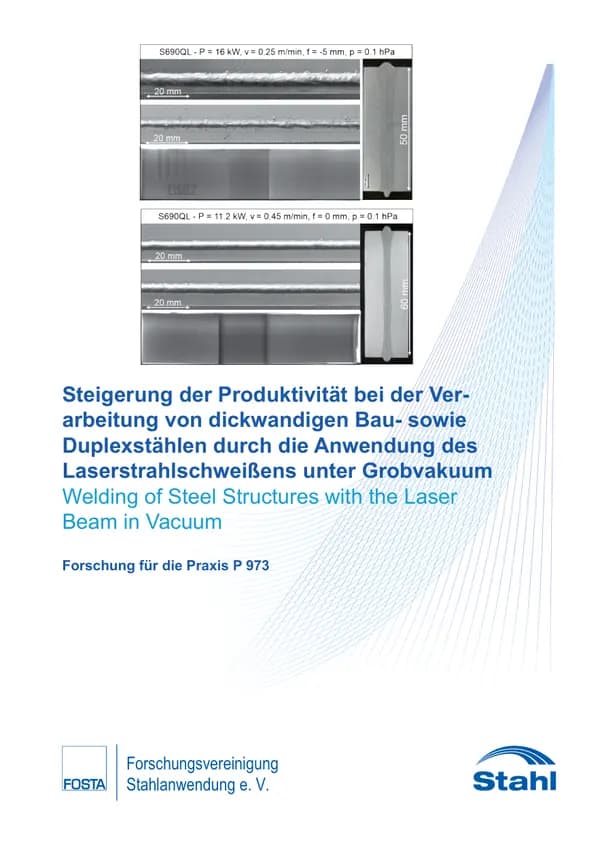
P 973 - Steigerung der Produktivität bei der Verarbeitung von dickwandigen Bau- sowie Duplexstählen durch die Anwendung des Laserstrahlschweißens unter Grobvakuum Das Schweißen von Dickblech ist bis heute eine Domäne für das UnterpulverSchweißverfahren (UP) mit all seinen prozessbedingten Anforderungen und Limitierungen. Die Strahlverfahren Laserstrahl oder Elektronenstrahl im Vakuum bieten ein großes Potential für Effizienzsteigerungen. Die Kombination aus drastischer Verringerung der Schweißlagen bei der Möglichkeit, auf Zusatzwerkstoff zu verzichten, führt zu einer enormen Reduktion der Schweißzeiten und der Kosten. Ziel dieses Forschungsvorhabens ist es, der Industrie ein innovatives und hochproduktives Schweißverfahren zum Fügen dickwandiger Strukturen aus Baustahl und von Duplexstählen zur Verfügung zu stellen. Das Verfahren soll die stahlverarbeitende Industrie für die kommenden Herausforderungen im Bereich der erneuerbaren Energien und des Bausektors wappnen und so die Grundlage für einen gesteigerten Stahlabsatz schaffen. Zur Umsetzung des Forschungsvorhabens wurde im ersten Schritt eine Anlage zum Laserstrahlschweißen im Vakuum auf die zu fügenden Blechdicken umgerüstet. Anhand von Einschweißversuchen erfolgte eine Ermittlung der Zusammenhänge zwischen Umgebungsdruck, Schweißgeschwindigkeit, Fokuslage usw. auf das Aspektverhältnis und die Nahtqualität beim Fügen von Baustahl großer Blechdicken. Die gewonnenen Erkenntnisse wurden dann auf Verbindungsschweißungen an unlegiertem Baustahl übertragen. Die beantragten Projektziele (30 mm Blechdicke in einer Lage und 60 mm Blechdicke in Lage/Gegenlage) wurden in diesem Teil deutlich übererfüllt. In einer Lage wurden 50 mm Blechdicke und in Lage/Gegenlage 110 mm erfolgreich gefügt. Die erzielte Nahtqualität wurde anhand von metallographischen Methoden, zerstörungsfreier Prüfung (Sichtprüfung nach DIN EN ISO 13919 und Röntgen) und durch Bestimmung der mechanisch-technischen Eigenschaften geprüft. Die erzielten Ergebnisse wurden im zweiten Projektteil auf das Schweißen von Duplexwerkstoffen übertragen. Dies hat sich aufgrund der unterschiedlichen Eigenschaften (Viskosität der Schmelze, Wärmeleitung) und insbesondere wegen der Zulegierung von Stickstoff als schwierig erwiesen. Durch eine umfangreiche Prozessentwicklung ist es gelungen, die angestrebten Projektziele von 10 bis 30 mm Blechdicke in einer Lage vollständig zu erreichen. Die Nahtqualität wurde ebenfalls anhand von metallographischen Methoden, zerstörungsfreier Prüfung (Sichtprüfung nach DIN EN ISO 13919 und Röntgen) und durch Bestimmung der mechanisch technologischen Eigenschaften der Schweißnähte geprüft. Zusätzlich erfolgte eine Analyse der Mikrostruktur zur Bestimmung des AustenitFerrit Verhältnisses und Korrosionsuntersuchungen. Die Arbeitshypothese, dass durch unterschiedliche Stickstoff-Partialdrücke in der Arbeitsatmosphäre das Ausgasen von Stickstoff (Austenit-Bildner) aus den Duplexstählen reduziert bzw. verhindert und somit die Gefügeverteilung positiv beeinflusst wird, konnte messtechnisch nachgewiesen werden. Allerdings ist der Effekt nicht ausgeprägt genug, um ein ausgeglichenes Austenit-FerritVerhältnis im Schweißgut zu erzeugen. Auf den Einsatz von Zusatzwerkstoff oder einer Wärmenachbehandlung kann daher aktuell nicht verzichtet werden. Veröffentlichung: 2017 Autoren: U. Reisgen, S. Jakobs, S. Olschok, C. Turner
jederzeit verfügbar
30,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB