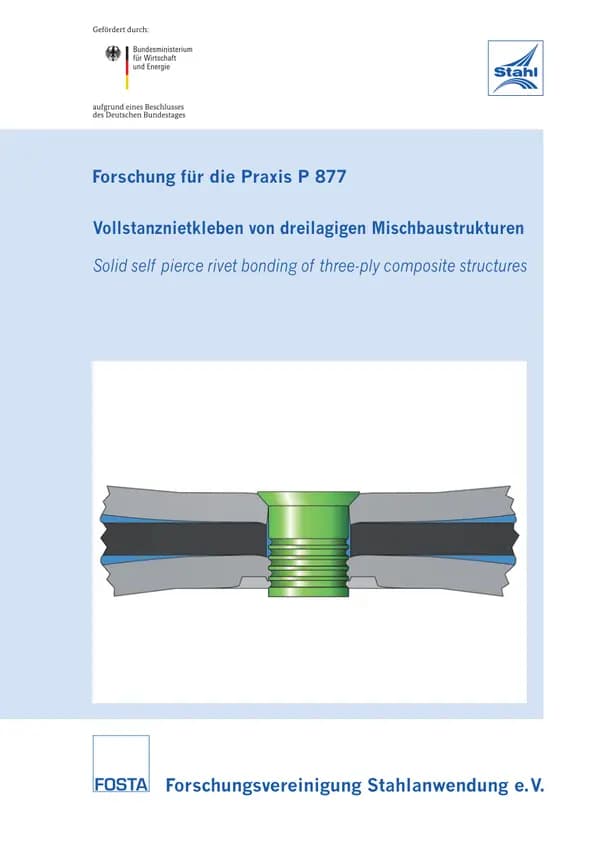
P 877 - Vollstanznietkleben von dreilagigen Mischbaustrukturen
Für das Fügen von hochfesten Mischbauverbindungen besitzt vor allem das Vollstanznieten in Kombination mit einem klebtechnischen Fügeverfahren ein großes Anwendungspotenzial. Der Untersuchungsschwerpunkt dieses Projekts …
Inhalt
- Autoren
- G. Meschut, O. Hahn, M. Bergau
- Veröffentlichung
- 2015
Für das Fügen von hochfesten Mischbauverbindungen besitzt vor allem das Vollstanznieten in Kombination mit einem klebtechnischen Fügeverfahren ein großes Anwendungspotenzial. Der Untersuchungsschwerpunkt dieses Projekts liegt beim Vollstanznietkleben von dreilagigen Mischverbindungen mit dem Ziel das Leistungsvermögen des Fügesystems zu bestimmen. Im Rahmen dieses Forschungsprojekts wurden Untersuchungen zu den elementaren Verfahren Vollstanznieten und Kleben sowie zum Hybridprozess dieser Fügetechniken durchgeführt. Dadurch wurden sowohl der Ausgangspunkt der elementaren Fügeverfahren erfasst als auch das außergewöhnliche Einsatzpotenzial sowie der Entwicklungsbedarf der hybriden Fügetechnik Vollstanznietkleben erschlossen.
Vollständige Beschreibung anzeigen
Daraufhin konnten auf Grundlage der erlangten Erkenntnisse Ansätze zur Verfahrensoptimierung hergeleitet und deren Einfluss auf die Verbindungsausbildung sowie das Tragverhalten der Verbindungen überprüft werden. Des Weiteren dienten diese Optimierungsschritte zur Weiterentwicklung des Verfahrens. Im Hinblick auf das Hybridfügeverfahren Vollstanznietkleben werden Problemstellungen dargestellt, die aus den hohen Prozesskräften im Zusammenspiel mit dem tribologischen System resultieren. Basierend auf den vorliegenden Wirkzusammenhängen war die Veränderung des Funktionsprinzips der Stanznietwerkzeuge ein signifikanter Aspekt der Untersuchungen. Die Umgestaltung der Werkzeuge führte zur Vermeidung von kritischen Fügeteildeformationen und eine optimierte Klebstoffanbindung sowie einer homogenen Klebschichtausbildung. Dabei wurde ein einteiliges Matrizenkonzept beibehalten und durcheine angepasste Grundform überarbeitet. Die Leistungsfähigkeit der optimierten Fügetechnik wurde durch Vergleichsuntersuchungen mit einem mehrteiligen Matrizenkonzept aufgezeigt. Die optimierten Werkzeugkonzepte wurden ferner mittels Tragfähigkeitsuntersuchungen elementar- sowie hybridgefügter Verbindungen unter statischer und dynamischer Lasteinleitung dargestellt. Verglichen mit der Ausgangssituation der elementaren Fügeverfahren konnten die maximale Kraft- und Arbeitsaufnahme der Verbindungen wesentlich gesteigert werden. Zum Abschluss werden aus dem Forschungsvorhaben gewonnene Erkenntnisse des hybriden Fügeverfahrens als fertigungstechnische Empfehlungen abgeleitet. Das IGF-Vorhaben 16820 N der Forschungsvereinigung Stahlanwendung e.V. – FOSTA, Düsseldorf, wurde über die AiF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Das Forschungsvorhaben wurde am Laboratorium für Werkstoff- und Fügetechnik der Universität Paderborn durchgeführt.
Zum Zoomen hovern
30,00 €exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
P 877 - Vollstanznietkleben von dreilagigen Mischbaustrukturen—
30,00 €
Das ist enthalten
✓
Digitaler Download