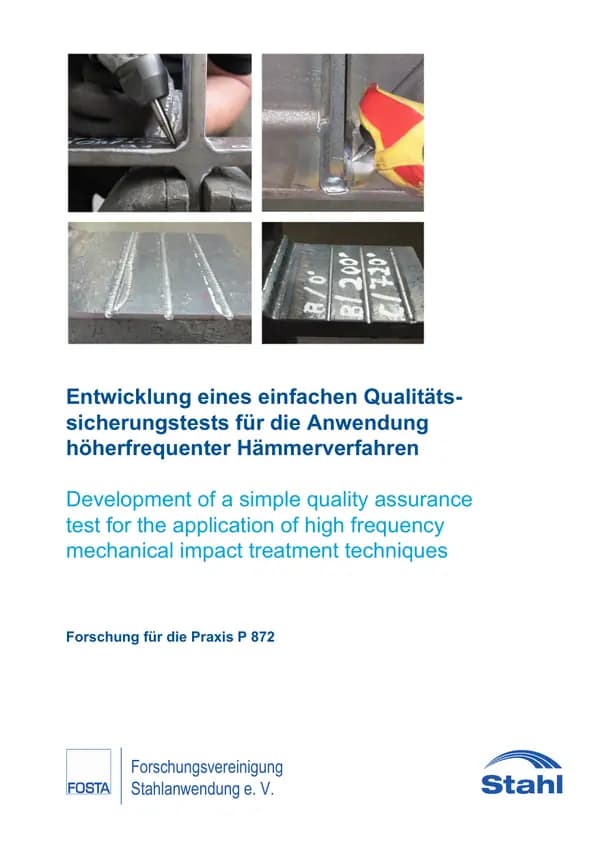
P 872 - Entwicklung eines einfachen Qualitätssicherungstests für die Anwendung höherfrequenter Hämmerverfahren
Die ermüdungsfestigkeitssteigernde Wirkung von höherfrequenten Hämmerverfahren (HFH) konnte an einer Vielzahl von für die Nachbehandlung geeigneter Konstruktionsdetails nachgewiesen werden. Eine zuverlässige Anwendung …
Inhalt
- Veröffentlichung
- März 2020
- Autoren
- Prof. Dr.-Ing. T. Ummenhofer, Dipl.-Ing. P. Weidner, Prof. Dr.-Ing. U. Kuhlmann, Dr.-Ing. K. Kudla, SFI, Dipl.-Ing. St.Breunig
P 872 - Entwicklung eines einfachen Qualitätssicherungstests für die Anwendung höherfrequenter Hämmerverfahren Die ermüdungsfestigkeitssteigernde Wirkung von höherfrequenten Hämmerverfahren (HFH) konnte an einer Vielzahl von für die Nachbehandlung geeigneter Konstruktionsdetails nachgewiesen werden. Eine zuverlässige Anwendung von HFH-Verfahren setzt neben anerkannten Regeln für die Bemessung und der Qualifizierung von Anwendern auch die Qualifizierung und Qualitätssicherung des Geräts bzw. seiner Betriebseinstellungen voraus. Darüber hinaus ist der Nachweis einer ausreichenden Nachbehandlungsqualität am Bauteil erforderlich.
Vollständige Beschreibung anzeigen
Hierbei scheinen zunächst drei verschiedene Ansätze möglich, die im Rahmen dieser Kurzstudie und einem parallel dazu laufenden DASt-Forschungsprojekt untersucht wurden. Insbesondere wurden die nachfolgend dargestellten Ansätze auf ihre Wirksamkeit und einfache Durchführbarkeit hin überprüft: 1. Analog zum Almen-Test beim Kugelstrahlen sollte ein auf die HFH-Verfahren angepasster Teststreifen entwickelt werden. Nach erfolgter HFH-Behandlung des Teststreifens sollte anhand der Durchbiegung dieses Teststreifens die Intensität der Nachbehandlung bestimmt bzw. überprüft werden können. 2. Ermittlung der Eindringtiefe. Anhand eines Abgleichs einer 3D-Lasermessung vor und nach der Nachbehandlung kann die Eindringtiefe ermittelt werden. Die Eindringtiefe soll als Parameter zur Abschätzung der Intensität der Nachbehandlung dienen. 3. Untersuchungen mit Härtemessungen an nachbehandelten und unbehandelten Schweißnahtübergängen haben Differenzen in der Härte ergeben. Eventuell kann die Qualität der Nachbehandlung anhand des Härtevergleichs beurteilt werden. Ziel dieser Kurzstudie ist es, ein einfaches und praxisgeeignetes Qualitätssicherungsverfahren zu entwickeln, das unter den üblichen Herstellbedingungen angewendet werden kann. Die Wirksamkeit der Anwendung der HFH-Verfahren soll ebenfalls gewährleistet werden. Im Ergebnis wird eine Kombination, bestehend aus einer einfachen Sichtprüfung der Nachbehandlungspur am Bauwerk und einer Stichprobe mit definiertem Härteprüfaufwand für die Qualitätssicherung der höherfrequenten Hämmerverfahren vorgeschlagen. Im Rahmen der Sichtprüfung müssen dann entsprechende Lehren zur Messung und Dokumentation der Eindrucktiefen zum Einsatz kommen. Weiterführende Eigenspannungsmessungen könnten gegebenenfalls zur Verifizierung zulässiger Härtewerte beitragen und Aufschluss über die eingebrachten Druckeigenspannungen infolge variierter Intensitäten geben.
Zum Zoomen hovern
20,00 €exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
P 872 - Entwicklung eines einfachen Qualitätssicherungstests für die Anwendung höherfrequenter Hämmerverfahren—
20,00 €
Das ist enthalten
✓
Digitaler Download