Beim Aufbau großer Stahlstrukturen im Brücken- oder Stahlhochbau wird heute vermehrt auf modulare Fabrikfertigung gesetzt. Ein Fügen dieser Module auf der Baustelle zu einer Gesamtstruktur ist aber weiterhin notwendig. …
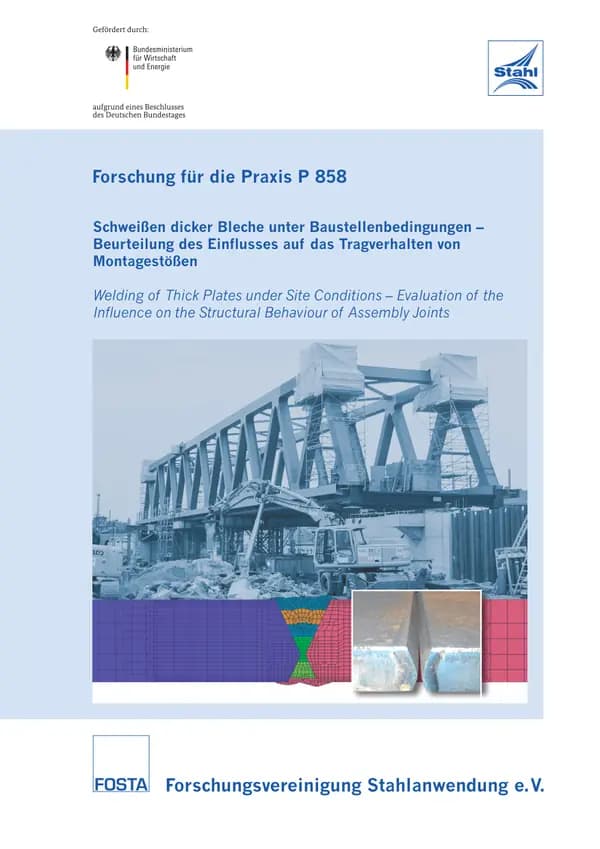
Beim Aufbau großer Stahlstrukturen im Brücken- oder Stahlhochbau wird heute vermehrt auf modulare Fabrikfertigung gesetzt. Ein Fügen dieser Module auf der Baustelle zu einer Gesamtstruktur ist aber weiterhin notwendig. Als Fügeverfahren wird hier häufig das MAG-Mehrlagenschweißen eingesetzt. Gerade an dicken Blechen stellen Baustellenschweißungen nicht nur besondere Anforderungen an den ausführenden Betrieb, die Bauleitung und Bauüberwachung, sondern auch an den Konstrukteur. Wichtig für den Konstrukteur ist die Kenntnis der sich durch Schweißungen einstellenden Schrumpfung der Bauteile, der auftretenden Verzüge und Eigenspannungen.
Gerade bei Baustellenschweißungen müssen diese Aspekte in der Konstruktionsphase der Einzelkomponenten mit berücksichtigt werden, um die erforderlichen Toleranzen bei der Montage einzuhalten. Eine genaue Kenntnis der durch Schweißungen verursachten Phänomene ist in den Konstruktions- und Montagebetrieben oft nur aus mehrjährigen Erfahrungen vorhanden. Ein grundlegendes, vollständiges Bild der Abläufe beim Schweißen auf der Baustelle, das es ermöglicht, dieses Wissen auf neue Konstruktionen zu übertragen, fehlt bisher. Insbesondere für die immer öfter im Brücken- und Stahlhochbau eingesetzten höherfesten Feinkornbaustähle (z.B. S460) ist die Kenntnis des Verhaltens bei Baustellenschweißungen notwendig. Hier setzt der Forschungsantrag an. Mit Hilfe der Schweißsimulation können die Auswirkungen von Schweißnähten, wie die Entstehung von Verzügen und Eigenspannungen am Bauteil, global dargestellt werden. Eine anschließende Struktursimulationen (Festigkeits- und Seifigkeitsberechnungen) mit aus der Schweißsimulation integrierten Ergebnissen bildet die Basis für ergänzende Untersuchungen. Montagestöße sind außerdem durch Verschmutzung und Witterung negativ beeinflusst. Die Montage kann beispielsweise bei niedrigen Temperaturen unterhalb des Gefrierpunkts durchgeführt werden müssen. Diese Situation wurde in einer Klimakammer simuliert und die Auswirkungen der Umgebungstemperatur bei der Montage auf das Tragverhalten der Verbindung untersucht. Für die im Rahmen des Vorhabens untersuchten Fälle ist kein Einfluss variierender Umgebungstemperaturen bis -10 °C auf die resultierenden Schweißeigenspannungen festzustellen. Der Vergleich von Verzug und Eigenspannung gegenüber normativ vorgegeben Toleranzwerten sowie vereinfachten Ingenieurmodellen für die Approximation des Eigenspannungsverlaufs zeigt große Defizite. Bei realitätsnaher Implementierung der Eigenspannungen in die Traglastberechnung können z.T. große Reserven im Rahmen der nichtlinearen Traglastberechnung ausgenutzt werden. Das IGF-Vorhaben 16937 BG der FOSTA – Forschungsvereinigung Stahlanwendung e.V., Düsseldorf, wurde über die AiF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Das Vorhaben wurde am Institut für Füge- und Schweißtechnik, der Technischen Universität Braunschweig und am Lehrstuhl für Stahl- und Holzbau, der BTU Cottbus-Senftenberg durchgeführt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

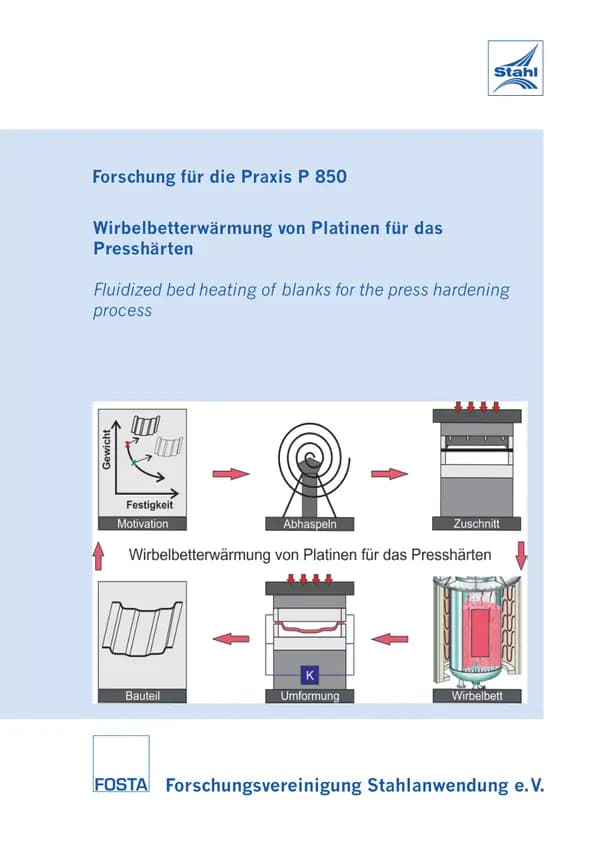
P 850 - Wirbelbetterwärmung von Platinen für das Presshärten Der schonende Umgang mit Ressourcen und die Vermeidung umweltschädlicher Emissionen z. B. in Produktions-, Energiegewinnungs- und Mobilitätsprozessen sind global anerkannte Aufgaben der internationalen Gemeinschaft. In diesem Kontext ist der Leichtbau bewegter Massen einer der führenden Technologietreiber. Eine signifikante Reduzierung des Ressourcen - und Energieverbrauchs ist über den verstärkten Einsatz von Produkten in Leichtbauweise erreichbar. Der Werkstoff Stahl wird sich daher in Zukunft nur behaupten können, wenn die Aspekte des Leichtbaus noch stärker in den Vordergrund rücken. Tatsächlich bietet Stahl hier eine exzellente Option, nämlich durch die Erhöhung der Festigkeit zu einer erheblichen Verbesserung des Verhältnisses Festigkeit zu Dichte zu gelangen. Eine prominente Möglichkeit zur Umsetzung bietet hier das Verfahren des Presshärtens. Mit dem Verfahren des Presshärtens von Mangan-Bor-Stählen lassen sich höchstfeste komplexe Bauteilgeometrien herstellen, die schon heute in vielen Strukturbereichen im Fahrzeug Verwendung finden. Ein Nachteil dieser pressgehärteten Bauteile liegt aktuell in den relativ hohen Prozesskosten, die unter anderem auch durch hohe Investitionen und einen hohen Platzbedarf der entsprechenden Rollenherdöfen zur Erwärmung der Platinen verursacht werden. Hier besteht ein Bedarf, kostengünstigere und platzsparende Erwärmungsmöglichkeiten zu identifizieren. Ziel des Forschungsvorhabens ist daher die Entwicklung und Untersuchung der Wirbelbetterwärmung von Stahlplatinen für das Presshärten. Dieses alternative Erwärmungsverfahren wird heutzutage bereits z. B. für die industrielle Erwärmung massiver Bauteilkomponenten eingesetzt und bietet aufgrund der Prozessparameter auch ein großes Potenzial für die Erwärmung im Presshärteprozess. Im Rahmen des Forschungsprojektes wurden daher experimentelle Untersuchungen an entsprechenden Wirbelbettöfen durchgeführt. Hierzu gehörte die Bestimmung von Aufheizgradienten ebenso wie Tests zum Einsatz verschiedener Beschichtungssysteme. Abschließend wurde der Aspekt des partiellen Presshärtens nähergehend betrachtet, so dass das Aufheizverhalten der Platinen bei einer teilweisen Erwärmung in der Wirbelschicht untersucht wurde. Die durchgeführten Versuche in diesem Forschungsprojekt zeigen die generelle Einsatzfähigkeit der Wirbelbetterwärmung von Platinen für den Presshärteprozess auf. Platinen aus presshärtbaren Stählen könnenmithilfe dieser Erwärmungsmethode auf die benötigten Prozesstemperaturen erwärmt werden. Ebenso können unter Beachtung bestimmter Restriktionen die zurzeit eingesetzten Beschichtungssysteme für den Presshärteprozess genutzt werden. Darüber hinaus ist eine Herstellung von gradierten Bauteilstrukturen durch eine partielle Erwärmung der Ausgangsplatinen vor der Umformung prinzipiell mittels der Wirbelbetterwärmung umsetzbar. Das Forschungsvorhaben wurde am Lehrstuhl für Leichtbau im Automobil (LiA), Universität Paderborn zusammen mit der Benteler Automobiltechnik GmbH, Paderborn und der Schwing Fluid Technik GmbH, Neukirchen-Vluyn, mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, aus Mitteln der Stiftung Stahlanwendungsforschung, Essen, durchgeführt. Autoren: T. Tröster, T. Marten, S. Adelbert, A. Kadim Veröffentlichung: 2012
jederzeit verfügbar
20,00 €
exkl. MwSt.

P 822 - Einsatz des Laserstrahl-MSG-Hybridschweißverfahrens an längsnahtgeschweißten Großrohren der Güte API-X80/ -X100 zur Steigerung der Zähigkeit und Erhöhung der Wirtschaftlichkeit Moderne Öl- und Gaspipelines werden zu einem erheblichen Anteil aus längsnahtgeschweißten Großrohren der API-Stahlgüten X65 (L450, 1.8726) und X70 (L485, 1.8727) hergestellt. Ständig wachsende Erdgas-und Erdölförderraten in Verbindung mit Wandstärkenminimierung oder Betriebsdruckerhöhung erfordern zukünftig entsprechende Werkstoffsubstitutionen durch moderne höherfeste Werkstoffe, wie z.B. API-X80 (L555, 1.xxxx), X100 (L690, 1-xxxx) und X120, mit hinreichender Festigkeit und Zähigkeit. Zur schweißtechnischen Fertigung dieser Rohre kommt das UP-Schweißverfahren zum Einsatz. Zuvor wird die gesamte Rohrlänge mit einer durchlaufenden MSG-Heftnaht geschweißt. Zur Erhöhung der Wirtschaftlichkeit soll dieser Prozessschritt durch das Laserstrahl-MSG-Hybridschweißverfahren ersetzt werden. Für den sicheren Betrieb von Großrohren ist neben der Beachtung der Festigkeitseigenschaften vor allem die geforderte Kerbschlagzähigkeit der Schweißverbindung einzuhalten. Vor diesem Hintergrund wurde im Rahmen dieses Forschungsvorhabens als primäres Forschungsziel das Erreichen einer hinreichenden Zähigkeit im Temperaturbereich von -60°C und -40°C bei wirtschaftlichen Prozessparametern definiert und systematisch untersucht. Für das Laser-MSG-Hybridschweißen der genannten hochfesten Pipelinewerkstoffe wurden geeignete Zusatzwerkstoffe (Massivdraht- und Fülldrahtelektrode) identifiziert und systematische Studien zur Abhängigkeit der Zähigkeit vom Erstarrungsverhalten und der erzielbaren Aufmischungstiefe durchgeführt. Eine erhöhte Wirtschaftlichkeit beim Einsatz der Laserhybrid-Technologie wird vor allem in der geänderten Nahtvorbereitung gesehen. Eine konstruktive Änderung der Fugenform führt zu der Reduzierung des Nahtvolumens und somit zu der erheblichen Senkung der Produktionskosten, weil in diesem Fall die erforderliche Menge des Zusatzwerkstoffes zum Auffüllen der Naht reduziert wird. Anhand von angefertigten Demonstratoren wird eine ca. 2,7-fache Reduzierung des Nahtquerschnittes und somit der erforderlichen Menge des Zusatzwerkstoffes nachgewiesen. Das IGF-Vorhaben 16415 N der FOSTA –Forschungsvereinigung Stahlanwendung e.V., Düsseldorf, wurde an der Bundesanstalt für Materialforschung und -prüfung (BAM), Fachbereich 9.3 "Schweißtechnische Fertigungsverfahren", Berlin, durchgeführt und über die AiF im Rahmen des Pro-gramms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Technologie auf-grund eines Beschlusses des Deutschen Bundestages gefördert. Autoren: M. Rethmeier, S. Gook, A. Gumenyuk Veröffentlichung: 2013
jederzeit verfügbar
30,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB