Die Schweißsimulation dickwandiger Bauteile stellt aufgrund der erhöhten Komplexität der thermophysikalischen und thermomechanischen Vorgänge beim Mehrlagenschweißen hohe Anforderungen an kommerziell verfügbare …
Die Schweißsimulation dickwandiger Bauteile stellt aufgrund der erhöhten Komplexität der thermophysikalischen und thermomechanischen Vorgänge beim Mehrlagenschweißen hohe Anforderungen an kommerziell verfügbare Schweißsimulationssoftware. Das umfasst die während des Fügeprozesses induzierten Verzüge und Eigenspannungen in das gefertigte Bauteil, welche zur Beurteilung der Fertigungsqualität von großer Bedeutung sind. Gerade in dickwandigen Bauteilen ist der Spannungszustand sowohl bedingt durch die konstruktive Steifigkeit der einzelnen Bauteile sowie der gesamten Baugruppe als auch aufgrund zusätzlicher externer Einspannvorrichtungen bei der Fertigung überaus komplex.
Hinzu kommen bei Werkstoffen mit Phasenumwandlung noch die metallurgisch verursachten Spannungszustände und bei mehrlagig ausgeführten Schweißverbindungen die wiederholte thermische und umwandlungsbedingte Spannungsausbildung, so dass eine überschlägige Abschätzung des gesamten Verformungs- und Spannungszustandes auch für Experten in der Regel nicht mehr möglich ist. Die vorherrschenden Verformungen und Spannungen bestimmen jedoch maßgeblich die Eigenbeanspruchung der Schweißkonstruktion und damit deren Belastbarkeit im Betrieb. Eine genaue Kenntnis dieser Daten würde wertvolle Informationen zur Qualitätsoptimierung des Endproduktes liefern. Ziel des Vorhabens war die Untersuchung, Bewertung und Vorhersage schweißbedingter Verzüge und Eigenspannungen bei Mehrlagenschweißungen am unlegierten Baustahl S355J2+N. Dabei stellten die Aspekte Phasenumwandlung und Anlassverhalten einen Kernpunkt der numerischen Untersuchungen dar. Die Ergebnisse der durchgeführten Analysen sollten für die Optimierung von Verzug und Eigenspannungen beim Schweißen dickwandiger Bauteile genutzt werden. Weiterhin stand die Praktikabilität bzw. Anwendbarkeit der verwendeten Finite-Element-Software in Hinblick auf realitätsnahe Abbildung der ablaufenden Prozesse, Rechenzeit und Nutzeranforderungen jederzeit im Fokus des Vorhabens. Die steigende Komplexität der Untersuchungen, von der einlagigen Schweißprobe bis zum vierlagig geschweißten Versuchsblech mit hoher Bauteilanalogie, gewährleistete die Analyse von geometrischen Einflüssen (Blechlänge, Heftstellen, An- und Auslaufblechen) und Phasenumwandlungen auf die numerische Berechnung von schweißbedingten Eigenspannungen und Verzügen. Potentiale zur Optimierung der Berechnung von Eigenspannungen und Verzügen im Zusammenhang mit dem Umwandlungsverhalten wurden aufgezeigt. Zusätzlich werden mit Hilfe eines Mehrlagenmodells die Möglichkeiten der Schweißsimulation zur Vorhersage von Eigenspannungen und Verzug sowie zur Sensitivitätsanalyse von relevanten Prozessgrößen, z.B. Vorwärm- oder Zwischenlagentemperatur, dargestellt. Das IGF-Vorhaben 15746 N der FOSTA – Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, wurde an der Bundesanstalt für Materialforschung und -prüfung (BAM) , Berlin, über die AiF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Technologie aufgrund eines Beschlusses des Deutschen Bundestages gefördert.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

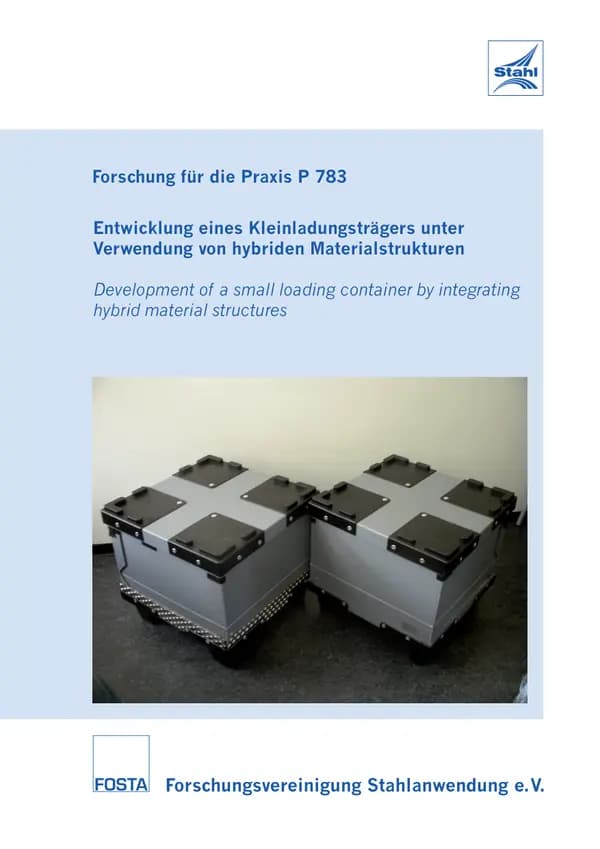
P 783 - Entwicklung eines Kleinladungsträgers unter Verwendung von hybriden Materialstrukturen Schärfer werdende Regularien zur Arbeitsergonomie, steigende Transportkosten sowie die generellen Bemühungen Logistikkosten zu reduzieren führen insgesamt dazu, dass im Ladungsträgerbau leichte Materialien eingesetzt werden müssen. Zielsetzung des Projektes war es daher, herkömmli-che Ladungsträger, die hohe Anforderungen an Leichtbau und Stabilität aufweisen, mit Hilfe der neuen Wabenplatten aus Stahlblechen zu kombinieren, welches die beiden i.d.R. divergenten Anforderungen (Gewichtsreduktion und Stabilität) erfüllt. In einem weiteren Schritt wurde aber auch der Einsatz von Wabenplatten im allgemeinen Anwendungsbereich der Logistik untersucht, um auch dort etwaige Optimierungsansätze durch Leichtbaumaterialien zu eruieren. Folgende Kriterien konnten im Projekt identifiziert werden, die für die Verwendung von Wabenplatten im Ladungsträgerbau erforderlich sind. So besteht das Zielsystem aus maximaler Flexibilität bei Handling, Bearbeitung und Größe bei gleichzeitig minimalen Kosten. Insbesondere die limitierte Plattengröße stellt augenblicklich das größte Hemmnis dar, Optimierungsansätze in der Logistik durch den Einsatz von Wabenplatten weiterzuführen. Durch die im Projekt durchgeführte Konstruktion eines modellhaften Prototyps konnte eindeutig gezeigt werden, dass Wabenplatten insbesondere durch Hybridlösungen die Schwachstellen von derzeitigen Materialien bei Leichtbau-Ladungsträger physisch kompensieren und somit eindeutig zu einer Optimierung führen kann. Auch durch den Einsatz von Wabenplatten bei bereits bestehenden Standard-Ladungsträgern - ohne physische Schwächen - könnte es zu Optimierungen bei diesen kommen, indem stabile aber schwere Lösungen insofern optimiert werden können, als dass sie bei gleicher Stabilität um ein Wesentliches „erleichtert“ werden könnten (Beispiel Gitterbox, Stahl GLT des Instituts für Fördertechnik und Logistik, etc.). Darüber hinaus kann der Einsatz von Wabenplatten als Apitong-Holzboden-Ersatz im Containerbau erhebliche Potentiale bieten, sofern Wabenplatten den Stabilitätsanforderungen der ISO-Container standhalten. Weitere Einsatzfelder könnten die beiden Logistikbereiche Luftfrachtbehälter und Wechselbrücken bereithalten. Bei all den dargestellten Optimierungspotentialen ist im Einzelfall jeweils anhand einer Wirtschaftlichkeitsrechnung zu ermitteln, inwiefern ein etwaiger Einsatz von Wabenplatten anstelle der bisherigen Lösung zu einer Kostenverbesserung für den Anwender führt. Höhere Materialkosten des Werkstoffes der Wabenplatten könnten in vielen Fällen durch Einsparungen beispielsweise durch eine Gewichtsreduktion (im Luft- und Landverkehr, wo die Transportpreise in der Regel an dem Gewicht der Sendung orientiert sind) oder zum Beispiel durch eine Erhöhung der Stabilität (Senkung der Wartungskosten, Senkung der Reparaturkosten, Erhöhung der Prozesssicherheit – weniger kostspielige Sicher-heitsinfrastruktur notwendig) aufgefangen werden bzw. sogar einen positiven ROI gegenüber bisherigen Lösungen erbringen. Somit lässt sich abschließend festhalten, dass die praktische Einsatzfähigkeit – insbesondere die eingeschränkten Dimensionen der Plattengröße - von Wabenplatten weiter vorangetrieben werden muss, um Optimierungspotentiale in der Logistik – letztendlich auch durch Wirtschaftlichkeitsrechnungen nachge-wiesen - erschließen zu können. Das Forschungsvorhaben wurde am Institut für Fördertechnik und Logistik der Universität Stuttgart mit fachlicher Begleitung und mit finanzieller Förderung durch die FOSTA – Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, durchgeführt. Autoren: D. Neuhäuser, R. Salomon Veröffentlichung: 2011
jederzeit verfügbar
20,00 €
exkl. MwSt.

P 785 - Einsatz der Schweißsimulation zur systematischen Entwicklung verbesserter Modelle für die Berechnung der Tragfähigkeit komplexer Stahlleichtbaustrukturen Leichtbau wird auch im Bauwesen zunehmend wichtiger. Ziel ist es, die Tragfunktionen ohne Gewichtszunahme zu verbessern. Eine verbesserte Tragfähigkeit kann vorrangig durch geschicktes Konstruieren von komplexen Stahlleichtbaustrukturen erreicht werden. Das Ziel des Forschungsvorhabens war eine verbesserte Berechnung der Tragfähigkeit komplexer Stahlleichtbaustrukturen am Beispiel von Fachwerk- und Wellstegträgern. Hierfür wurden im Projekt umfangreiche geometrische und physikalisch nichtlineare FE-Tragfähigkeitsanalysen durchgeführt. Dabei stellten die Ableitung von Ingenieurmodellen und die Ausarbeitung von Vorschlägen zur praktischen Bemessung einen wesentlichen Kernpunkt der Untersuchungen dar. Weiterhin konnten Trag- und Verformungsanalysen sowie Optimierungsprozesse am virtuellen Bauteil durchgeführt werden, was Kosten für Bauteilversuche spart und zu deutlich verkürzten Entwicklungszeiten führt. Die Basis für einen verbesserten Tragfähigkeitsnachweis wird durch den Einsatz der Schweißsimulation und die hierdurch mögliche Berücksichtigung lokaler Bauteileigenschaften gebildet. Am Institut für Füge- und Schweißtechnik der TU Braunschweig wurden hierzu Schweißsimulationen der Nähte an den ausgewählten Bauteilen durchgeführt. Die Ergebnisse, wie Größe der Wärmeeinflusszone oder entstehende Eigenspannungen, wurden dem Lehrstuhl für Stahl- und Holzbau an der BTU Cottbus zur Integration in die numerische Traglastberechnung von Großbauteilstrukturen übergeben. Anhand der Ergebnisse konnten vereinfachte analytische Formelapparate, welche eine genauere Berechnung ermöglichen, abgeleitet werden. Das IGF-Vorhaben 287 ZBG der FOSTA –Forschungsvereinigung Stahlanwendung e.V., Düsseldorf, wurde über die AiF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Technologie aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Das Vorhaben wurde am Institut für Füge- und Schweißtechnik der Technischen Universität Carolo-Wilhelmina zu Braunschweig, und am Lehrstuhl für Stahl- und Holzbau der Brandenburgischen Technischen Universität Cottbus, durchgeführt. Autoren: K. Dilger, M. Vogt, M. Umer, H. Pastemak, V. Bachmann, G. Kubieniec Veröffentlichung: 2013
jederzeit verfügbar
40,00 €
exkl. MwSt.

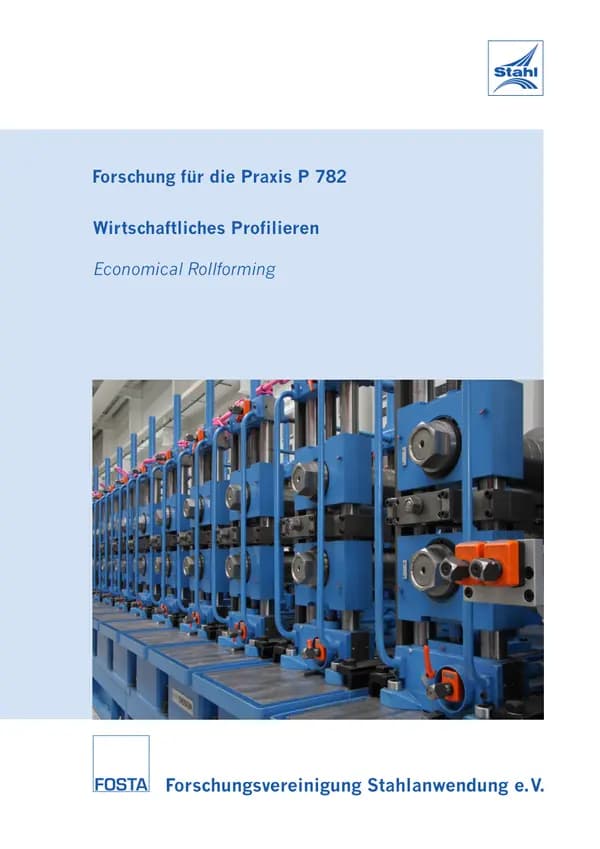
P 782 - Wirtschaftliches Profilieren im Automobilbau Walzprofilierte Bauteile aus Stahlwerkstoffen sind in einer Vielzahl von Anwendungsbereichen zu finden. Es lassen sich Produkte mit vielfältigen Querschnitten in großen Stückzahlen kostengünstig herstellen. Dies hängt unter anderem damit zusammen, dass die Fertigung kontinuierlich von aufgewickelten Blechbändern erfolgt. Walzprofile werden auch im Automobilbau eingesetzt, allerdings überwiegt dort weiterhin die Produktion mittels diskontinuierlicher Fertigungsverfahren wie bspw. des Tiefziehens. Die Automobilhersteller sind jedoch an einem vermehrten Einsatz des Walzprofilierens insbesondere für die Herstellung von Strukturbauteilen interessiert. Ziel der Studie war es, zu untersuchen, unter welchen Bedingungen eine Fertigung von Stahlprofilen mittels Walzprofilieren sinnvoll erscheint. Hierzu wurde anhand eines Referenzbauteils dargestellt, welche Möglichkeiten und Restriktionen sich hinsichtlich des Formenspektrums wie auch der Integration von Funktionalität durch das Walzprofilieren bieten. Weiterhin wurde ein Wirtschaftlichkeitsvergleich zwischen dem Walzprofilieren und dem Tiefziehen für das Referenzbauteil angestellt. Hierbei wurde die gesamte Fertigungsprozesskette betrachtet. Als Referenzbauteil wurde ein Fahrzeugschweller ausgewählt, der in unterschiedlichen Varianten und Stückzahlen hergestellt werden sollte. Auch die Werkstoffe unterschieden sich. Neben einem Standardtiefziehstahl wurde eine höchstfeste Stahlsorte in die Untersuchungen einbezogen. Im Rahmen der untersuchten Szenarien waren die Bauteile gleichwertig,d.h. mit vergleichbaren Eigenschaften, sowohl walzprofiliertechnisch wie auch durch Tiefziehen herstellbar. Im Hinblick auf die Wirtschaftlichkeit ergab sich für die Großserienbauteile (jeweils eine Mio. Bauteile pro Jahr) nur ein geringer Kostenvorteil der walzprofiliertechnisch herzustellenden Bauteile gegenüber den Pressteilen, da die vergleichsweise hohen Kosten der Tiefziehwerkzeuge auf eine große Stückzahl umgelegt werden können. Für die Kleinserie ergaben sich jedoch deutliche Vorteile zugunsten des Walzprofilierens von 30 – 40 %. Hierfür sind in erster Linie die geringen Werkzeugkosten ausschlaggebend, die auch nicht durch die längeren Umrüstzeiten beim Walzprofilieren aufgezehrt wurden. Das Forschungsvorhaben wurde am Institut für Produktionstechnik und Umformmaschinen, Technische Universität Darmstadt, mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, durchgeführt. Autoren: P. Groche, P. Götz, R. Salomon Veröffentlichung: 2009
jederzeit verfügbar
20,00 €
exkl. MwSt.

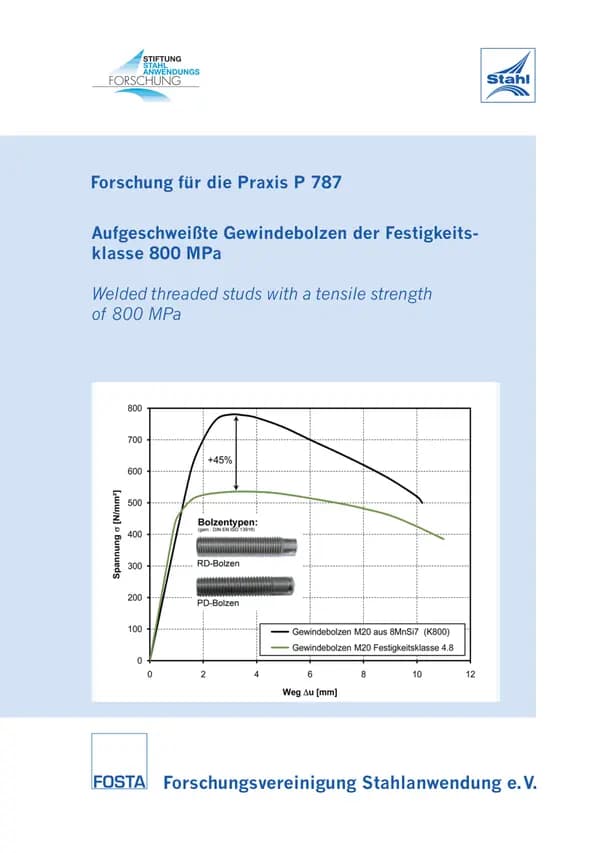
P 787 - Aufgeschweißte Gewindebolzen der Festigkeitsklasse 800 MPa Aufgeschweißte Gewindebolzen müssen aufgrund des Fügeprozesses aus einem schweißgeeigneten Werkstoff bestehen. Aus diesem Grund sind derzeit neben einigen austenitischen Stählen für Gewindebolzen nur Stähle der Festigkeitsklasse 4.8 nach ISO 898-1 mit einem maximalen Kohlenstoff Massenanteil von C = 0,20% zugelassen. Stähle höherer Festigkeitsklassen weisen in der Regel einen Kohlenstoff Massenanteile von C ≥ 0,20% auf und sind damit nur bedingt schweißbar. Um die am Markt vorhandene Nachfrage nach Gewindebolzen mit höheren Festigkeiten befriedigen zu können, greifen Bolzenhersteller zur Zeit auf den Kaltstauchstahl 20MnB4 (1.5525) zurück, der durch thermische Nachvergütung in etwa die Anforderungen der Festigkeitsklasse 8.8 erreicht. Aus schweißtechnischer Sicht ist ein 20MnB4 mit Kohlenstoff Massenanteil bis C = 0,23% als nur bedingt schweißbar einzustufen und aufgrund der zusätzlichen Kosten für die thermische Vergütung haben sich Bolzen aus 20MnB4 am Markt nicht durchsetzen können. Eine weitere Werkstoffalternative ist der ebenfalls aus der Gruppe der Kaltstauchstähle stammende Werkstoff 8MnSi7 (1.5113), der mit einem Kohlenstoff Massenanteil von C = 0,10% gute Schweißeigenschaften vermuten lässt. Die Zugfestigkeit von Walzdraht aus 8MnSi7 liegt zwischen 520 und 620 MPa, erreicht aber durch den Ziehabzug und der damit verbundenen Kaltverfestigung Zugfestigkeiten von über 800 MPa. Damit besitzt dieser Werkstoff das Potential für die wirtschaftliche Fertigung von höherfesten Gewindebolzen. Das vorliegende Forschungsvorhaben hatte den Nachweis der Schweißeignung und der Klassifizierung entsprechend der Festigkeitsklassen nach ISO 898-1 von Gewindebolzen aus 8MnSi7 zum Ziel. Dafür sind insgesamt 91 Versuchsbolzen der Typen PD und RD mit Nenndurchmessern M8 und M20 auf hochfesten Grundwerkstoffen (fy ≥ 680MPa) aufgeschweißt und in zentrischen Zugversuchen mit statischer Belastung zu Bruch gefahren worden. Dabei wurden Blechdicken zwischen 2 und 40 mm eingesetzt. In den Versuchen konnte die Schweißeignung der Gewindebolzen aus 8MnSi7 nachgewiesen werden. Materialuntersuchungen ergaben, dass eine Einstufung der Gewindebolzen in die Festigkeitsklasse 800 (8.8) nicht vollumfänglich erfolgen kann. Im Forschungsvorhaben wurden daher auf Basis von statistischen Auswertungen der Versuchsergebnisse charakteristische Beanspruchbarkeiten und zugehörige Teilsicherheitsbeiwerte γ* M2 gemäß DIN EN 1990 abgeleitet, die eine sichere Bemessung der Gewindebolzen unter Ansatz der nominellen Zugfestigkeit von 800 MPa erlauben und den wirtschaftlichen Einsatz höherfester Gewindebolzen aus 8MnSi7 ermöglichen. Die Verwendung aufgeschweißter Gewindebolzen aus dem Werkstoff 8MnSi7 (1.5113) ist somit möglich. Die zugehörigen Nachweisregeln wurden entwickelt und erlauben eine sichere und wirtschaftliche Verwendung. Das Forschungsvorhaben wurde an der Technischen Universität Dortmund vom Lehrstuhl Stahlbau mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, aus Mitteln der Stiftung Stahlanwendungsforschung, Essen, durchgeführt Autoren: D. Ungermann, S. Schneider Veröffentlichung: 2014
jederzeit verfügbar
30,00 €
exkl. MwSt.