Bisher wurden Verbundträger vorwiegend als isolierte Bauelemente behandelt. Dabei wurde der Praxis überlassen, wie diese in die Gesamtkonstruktion zu integrieren sind. Dazu zählen insbesondere die Ausbildung der …
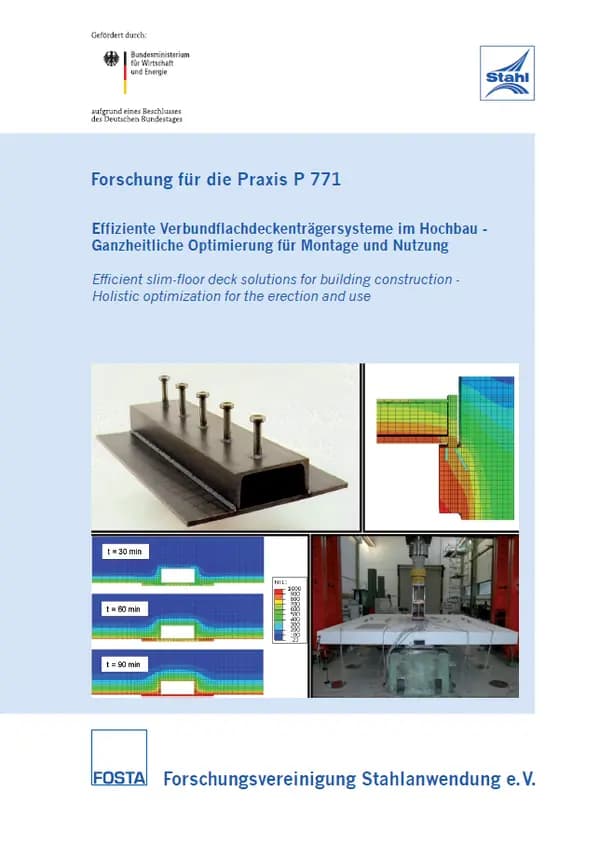
P 771 - Efficient slim-floor deck solutions for building construction - Holistic optimization for the erection and use Bisher wurden Verbundträger vorwiegend als isolierte Bauelemente behandelt. Dabei wurde der Praxis überlassen, wie diese in die Gesamtkonstruktion zu integrieren sind. Dazu zählen insbesondere die Ausbildung der Verbundknoten und der Anschlüsse der Verbundträger an andere Bauelemente wie z.B. Stützen. Das Ziel dieses Vorhabens war die integrierte Betrachtung von wirtschaftlicher Bemessung der Verbundträger einerseits und geeigneter Knotenausbildung andererseits. Schwerpunkte der durchgeführten Untersuchungen waren Fragen der Gebrauchstauglichkeit, insbesondere die notwendige Erfüllung von Verformungskriterien sowie Fragen einer montagegerechten Ausbildung der Verbundknoten.
Ebenso spielt bei Verbundbaulösungen der Brandschutz eine entscheidende Rolle. In diesem Zusammenhang wurden Lösungen für die brandschutztechnische Ausführung der Träger ebenso wie für die Anschlusskonstruktionen entwickelt. Für das Verformungsverhalten von Verbundflachdeckenträgersystemen wurde auf Basis einer umfangreichen analytischen Untersuchung ein nicht-linearer Berechnungsansatz abgeleitet und hierbei die sogenannte verformungsbezogene mittragende Breite eingeführt. Dieser Berechnungsansatz wurde in einem zweiten Schritt in einen linearen Ansatz weiterentwickelt, der es nun erlaubt, das nicht-lineare Tragverhalten von Slim-Floor Trägern sehr einfach mittels linearer Verformungsansätze zu berechnen. Im Gegensatz zu den bestehenden Normen, die durch konservative Ansätze die Durchbiegung stark überschätzen, können jetzt aufgrund realistischer Verformungen die Querschnitte wirtschaftlicher dimensioniert werden. Für die Anschlüsse und die Ausbildung der Knoten wurden an typischen Querschnitten Konstruktionslösungen aufgezeigt, die einen sehr wirtschaftlichen Einsatz dieser Stahlbauverbindungen zulassen. Neben gelenkigen Anschlüssen sind auch Beispiele für einen biegesteifen (durchlaufenden) Trägerstoß aufgezeigt, die im Hinblick auf die Tragreserven im Brandfall aktiviert werden können. Die dargestellten Systemlösungen zeigen, dass die konsequent effiziente Systemlösung vom Träger auf den Anschluss fortgesetzt werden kann. Ziel eines weiteren Arbeitspaketes war es, den Brandwiderstand von typischen Slim-Floor Systemen zu untersuchen und gegebenenfalls durch konstruktive Maßnahmen zu verbessern. Die analytischen Lösungen zeigen hierbei, dass alle Träger ohne zusätzlichen Aufwand eine Feuerwiderstandszeit von F30 besitzen. Einen deutlichen Gewinn an Brandwiderstand erzielt man durch die Ausbildung von durchlaufenden Systemen. Hierbei können Tragreserven aktiviert werden, die für die Bemessung im Brandfall einen entscheidenden Vorteil bieten. Durch die Ergebnisse sind nun Verbunddeckenlösungen möglich, die neben der Wirtschaftlichkeit noch zusätzliche Vorzüge bieten: Dazu gehören Bauzeitverkürzungen durch geeignete Vorfertigung, montagegerechte Knotenanschlüsse, Komfort in der Nutzung aufgrund der Durchbiegungsbegrenzung und Sicherheit in Hinblick auf den Brandschutz. FOSTA Forschungsvereinigung Stahlanwendung e.V.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

P 770 - Entwicklung einer Prozesskette zur Herstellung partiell verstärkter Blechstrukturen durch neuartige Basisklebstoffe und daran angepasste Verarbeitungstechniken In dem Projekt „Prozesskette“ wurden erstmalig Basisklebstoffe (= Vorstufe zu kommerziell einsetzbaren Klebstoffen) entwickelt, die eine prinzipielle Trennung der bislang in einer strengen Abfolge befindlichen Prozessschritte Klebstoffapplikation und Fügen ermöglicht. Dies wird dadurch erreicht, dass die Basisklebstoffe über zwei unterschiedliche Härtungsmechanismen verfügen, wobei nach Durchlauf des ersten Härtungsschritts eine trockene, nicht klebrige Klebschicht vorliegt, die aber nach wie vor reaktiv ist. Nach dem Fügen mit einem zweiten Bauteil wird durch Erwärmung die vorapplizierte Klebschicht angeschmolzen, der Klebstoff dadurch aktiviert. In der Folge reagiert der Klebstoff final zu einem Duromer aus. Dieses neue Prinzip kann vielfältig eingesetzt werden. So können Verstärkungen von Blechkonstruktionen (Aufdopplungen) hergestellt werden, ohne in der Fertigung mit Klebstoff hantieren zu müssen: weil der Klebstoff sich bereits als trockene Schicht auf dem Coil befindet, aus dem die Verstärkungsteile ausgestanzt werden sollen. Ebenso ist denkbar, dass diese Klebstoffe – nach der notwendigen Entwicklung zu einem kommerziellen Produkt – partiell auf Bleche aufgetragen werden, um daraus Klappen und Türen im Automotivebereich (Falzkleben) herzustellen. Die aktuell bestehenden Probleme mit Über- und Unterdosierung, Werkzeugverschmutzung, Korrosion durch unvollständig gefüllte Klebfalze können mit dieser neuen Technologie gelöst werden. Die als grundlegende Voraussetzung für einen derartigen Einsatz erforderliche Eignung der vorbehandelten Bleche zur Integration in die Verarbeitungsprozesskette wurde im Rahmen der umfangreich durchgeführten Schneiduntersuchungen und Umformversuche im Verlauf des Projekts belegt. Ferner wurde die simulative Abbildbarkeit der beschriebenen Produktionstechniken im Projektverlauf untersucht, um als Basis für die Implementierung in aktuelle Prozessplanungsstrategien zur Verfügung zu stehen. Veröffentlichung: Oktober 2020 Autoren: Prof. Dr. rer. nat. B. Mayer, Dipl.-Ing. M. Peschka, Dipl.-Ing.(FH) A. Lühring, Prof. Dr.-Ing. B.-A. Behrens, Dipl.-Ing. J. Rosenberger, Dipl.-Ing. T. Pielka
jederzeit verfügbar
30,00 €
exkl. MwSt.

P 772 - Untersuchung und Erweiterung bestehender Ansätze zur verbesserten Beschreibung von Reibung und Wärmeübergang in der FEM-Simulation von Warmmassivumform Prozessen Die Finite-Element-Methode (FEM) ist ein leistungsfähiges Werkzeug zur Auslegung und Optimierung von Warmmassivumformprozessen. Die genaue Kenntnis der Prozessrandbedingungen ist dabei Voraussetzung für eine hohe Genauigkeit der Simulationsergebnisse. Da die Reibung in der Kontaktfläche und der Wärmeübergang vom Werkstück ins Werkzeug einen wesentlichen Einfluss auf den gesamten Umformprozess haben, ist die Beschreibung dieser beiden Randbedingungen in der FE-Simulation entscheidend für die Verwertbarkeit der Simulationsergebnisse in der Praxis. Dabei sind u. a. der Kontaktdruck, die Temperatur an der Randschicht, die Rauheiten der Kontaktoberflächen, die Gleitgeschwindigkeit und das Fließverhalten des Werkstoffs die wesentlichen Einflussgrößen. In den meisten zur Verfügung stehenden FEProgrammen basiert die Abbildung des Reib- und Wärmeübergangsphänomens auf der Annahme konstanter Koeffizienten für die Modellgleichungen. Hierdurch werden lokale Einflussgrößen nicht mit der erforderlichen Genauigkeit erfasst und in der FE-Simulation berücksichtigt. Eine Verbesserung der Simulationsgenauigkeit ist für die Umformindustrie von grundlegender Bedeutung, wobei die als Industriestandard geltende starre Modellierung der Werkzeuge nicht außer Acht bleiben sollte. Das Forschungsziel des Projektes war die Entwicklung jeweils eines Gesetzes zur numerischen Abbildung der Reibung und des Wärmeübergangs für schmiedeähnliche Bedingungen, um die Genauigkeit der Prozesssimulation von Warmmassivumformvorgängen mithilfe von kommerziellen FE-Programmen zu erhöhen. In einem weiterentwickelten Rohrkegelstauchversuch als Grundlagenversuch, in dem Relativverschiebung, Relativgeschwindigkeit, Temperatur, Schmierstoffe und Rauheit gezielt variiert werden können, wurden zunächst die Einflüsse verschiedener Prozessbedingungen auf die Reibung untersucht. Diese Einflüsse muss das Reibmodell zur verbesserten Beschreibung berücksichtigen. Die Einflüsse von Schmierung, Werkstück- und Werkzeugmaterial, Temperatur und Umformgeschwindigkeit wurden mit einer Effektanalyse untersucht. Hierbei ergaben sich als größte Einflussfaktoren auf die Reibung die Umformgeschwindigkeit und die Schmierung. Bei der Entwicklung des Reibmodells werden diese Einflüsse des Reibzustands in der Wirkfuge zwischen Werkzeug und Werkstück berücksichtigt. Zudem wurden im Forschungsvorhaben bestehende mehrstufige Warmumformprozesse herangezogen. Die Prozesse wurden mittels Thermografiekamera aufgenommen, die Bauteile optisch vermessen und z. T. die Umformkräfte messtechnisch ermittelt. Umfangreiche numerische Berechnungen der Prozesse erfolgten mit den kommerziellen FE-Programmen Forge (Transvalor S.A.) und simufact.forming (Simufact Engineering GmbH) unter Nutzung unterschiedlicher Reibmodelle. Ein vorgestelltes neu entwickeltes Reibmodell ist in der Lage, die Reibung bei unterschiedlichen Bedingungen während der Umformung zu berücksichtigen. Darüber hinaus wird die wahre Kontaktfläche nach Neumaier beim Schmieden einbezogen. Zudem wurden über eine geeignete Funktion das Haften und das Gleiten über den Einfluss der Gleitgeschwindigkeit realitätsnah berücksichtigt. Somit werden die Haupteinflussgrößen, wie sie mit dem Grundlagenversuch ermittelt wurden, in der Formulierung berücksichtigt. Die Validierung erfolgte an Modellprozessen. FE-Berechnungen wurden von den Industrieprozessen mit verschiedenen Reibmodellen durchgeführt. Die Prozesssimulation, basierend auf dem neu entwickelten Reibmodell, liefert bessere Ergebnisse. Durch den Einsatz der verbesserten Modelle für Reibung und Wärmeübergang können Schmiedeprozesse genauer abgebildet und ausgelegt werden. Die damit verbesserte Stoffflussbeschreibung bei der Umformung ermöglicht eine genauere Berechnung der Bauteilgeometrie. Darüber hinaus ist eine präzisere Vorhersage der benötigten Umformkraft sowie der thermischen Schrumpfung des Bauteils nach der Umformung möglich. Die genaue Beschreibung der Reibung und des Wärmeübergangs ermöglicht zudem die verbesserte Vorhersage der mechanischen und thermischen Beanspruchung der Schmiedegesenke. Die Verbesserung der FE-Systeme durch Implementierung des neu entwickelten Reibmodells dieses Projekts kommt gerade den kleinen Unternehmen der Schmiedeindustrie zu gute und sorgt damit für die erweiterte Nutzung dieser etablierten Werkzeuge bei der Prozesssimulation. Autoren: B. A. Behrens, A. Bouguecha, J. Mielke, G. Hirt, M. Bambach, A. Demant Veröffentlichung: 2010
jederzeit verfügbar
30,00 €
exkl. MwSt.

P 773 - Vollstanznietkleben von Stahlwerkstoffen mit Zugfestigkeiten von 800 MPa bis 1600 MPa Das Vollstanznietkleben stellt eine Verfahrenskombination dar, die sich unter anderem in Hinsicht auf das Fügen von hochfesten Werkstoffen durch besonderes Potential von einer Vielzahl alternativer Fügetechniken abhebt. Mit dem Ziel, ein wirtschaftliches Verfahren zum Fügen von Feinblechhalbzeugen aus unterschiedlich beschichteten, hochfesten Stahlwerkstoffen mit Zugfestigkeiten von 800 MPa bis 1600 MPa für die praktische Anwendung zu qualifizieren, wurden im Rahmen dieses Forschungsvorhabens Untersuchungen zu den elementaren Verfahren Vollstanznieten und Kleben sowie zur kombinierten Anwendung dieser Fügetechniken durchgeführt. Aus den erlangten Erkenntnissen wurden Ansätze zur Verfahrensoptimierung abgeleitet, deren Auswirkungen auf die Verbindungsausbildung und das Tragverhalten der Verbindungen im Rahmen der Projektbearbeitung durch Versuche überprüft und zur Weiterentwicklung des Verfahrens genutzt wurden. Im vorliegenden Bericht wird durch eine Darstellung der verfahrensspezifischen Eigenschaften von elementaren klebtechnischen und mechanischen Fügeverfahren die Ausgangssituation beschrieben und das besondere Potential sowie der Entwicklungsbedarf der hybriden Vollstanznietklebtechnik zum Fügen von hoch- bis höchstfesten Stahlwerkstoffen hervorgehoben. Durch die Ermittlung der Einsatzgrenzen beim elementaren Vollstanznieten wird daraufhin eine Erkenntnisgrundlage gebildet, die die Leistungsfähigkeit des betrachteten Verfahrens abbildet und gleichzeitig den Ansatzpunkt und die Referenz für Untersuchungs- und Optimierungsmaßnahmen darstellt. Um geeignete Ansätze zur Erweiterung des möglichen Anwendungsspektrums herauszuarbeiten, wurden unterschiedliche Wirkzusammenhänge untersucht. Betrachtet wurden in diesem Zusammenhang zum Beispiel die Einflüsse von modifizierten Nietgeometrien auf die Fügekräfte beim elementaren Vollstanznieten. Durch Untersuchungen zum Einfluss der Nietkopfendlage auf das Trag- und Versagensverhalten von Vollstanznietverbindungen hochfester Stahlbleche wurden wesentliche Erkenntnisse gewonnen, die zu Optimierungen geführt haben, durch die das Tragverhalten der Verbindungen verbessert wurde. Zu den Inhalten zählen auch der Nachweis der Verbindungsschädigung durch wasserstoffbeladene Fügeteile sowie Stichuntersuchungen zum Vollstanznieten 3-lagiger Mischbauverbindungen mit hochfesten Stahlblechen. Hier wurde gezeigt, wie sich durch die Wahl der optimalen Fügerichtung deutliche Steigerungen der Verbindungsfestigkeit erzielen ließen. Bei der Betrachtung elementar geklebter unterschiedlich beschichteter Fügeteile aus 22MnB5 zeigten sich unterschiedliche Versagensmechanismen. Mittels Untersuchungen zur Verfahrensverträglichkeit beim Vollstanznietkleben wurde das Optimierungspotential beim Vollstanznietkleben höchstfester Stahlwerkstoffe aufgezeigt. Auf Basis der so gewonnenen Erkenntnisse schlossen sich weitere Arbeitsschritte zur Verfahrensoptimierung an. Dabei wurden durch Versuche mit geometrisch variierten Stanznietwerkzeugen, modifizierten Klebstoffen und einem abgewandelten Stanznietverfahren verschiedene Ansätze zur Optimierung der Vollstanznietklebtechnik verfolgt und Verbesserungen in der Verbindungsausbildung erzielt. Die Leistungsfähigkeit der optimierten Fügetechnik wird anschließend in Form von Untersuchungen zum Tragverhalten elementar- sowie hybridgefügter Verbindungen unter statischer und dynamischer Krafteinleitung, sowie zum Verhalten unterschiedlich beschichteter Probekörper unter korrosiver Beanspruchung dargestellt. Aus den erlangten Erkenntnissen werden abschließend Empfehlungen zur konstruktiven und fertigungstechnischen Handhabung des Verfahrens hergeleitet. Autoren: O. Hahn, C. Schübeler Veröffentlichung: 2010
jederzeit verfügbar
40,00 €
exkl. MwSt.

P 774 -Ermittlung der Einsatzpotenziale und -grenzen des adiabatischen Trennens für Schneid- und Lochoperationen Das Hochgeschwindigkeitsscherschneiden (HGSS), dessen industrielles Anwendungsspektrum sich derzeit vorwiegend auf das Trennen von Stangenmaterial beschränkt, soll in Zukunft auch für den Bereich der Blechbearbeitung nutzbar gemacht werden. Ausgangspunkt des Forschungsvorhabens waren die bekannten Vorteile des HGSS gegenüber konventionellen Schneidprozessen. Die Anwendung von hohen Schnittgeschwindigkeiten ermöglicht eine deutliche Verbesserung des Schneidergebnisses: - hohe Maßhaltigkeit und geringe Bauteildeformation, - gratarme, ebene Trennfläche mit überwiegendem Bruchzonenanteil (mit besonders feinkörniger Oberfläche), - Verringerung der Verformungszone, gleichmäßigere Härteverteilung, - Werkstoffeinsparung durch geringe Stegbreiten, - schmiermittelfreier Schneidprozess sowie - Einsparung von Nacharbeitsschritten. Die Zielstellung des Forschungsvorhabens bestand darin, basierend auf einer wissenschaftlichen Analyse des Verfahrens, die Einsatzfelder des HGSS auf das Schneiden und Lochen von Rohren und flächigen Bauteilen unterschiedlicher Festigkeit und Blechdicke zu erweitern. Nach Konzeptionierung, Konstruktion, Herstellung, Erprobung und Optimierung geeigneter Versuchseinrichtungen erfolgten diesbezüglich umfangreiche experimentelle Untersuchungen, bei denen der Werkstück-Werkstoff, die Blechdicke, der Schneidspalt, die Schneidgeschwindigkeit und die Stempelkontur variiert wurden. Anschließend wurden die erzielten Schnittergebnisse in Abhängigkeit der Einfluss nehmenden Schneidparameter analysiert, d. h., die Trennflächenqualität an den erzeugten Schnittteilen untersucht. Nachfolgend werden die wesentlichen Ergebnisse auszugsweise wiedergegeben. Wie beim NGSS ist auch beim HGSS die Werkzeugauslegung (Schneidspalt und Schneidkantengeometrie) entscheidend für das Schneidergebnis. Für eine hohe Schnittflächenqualität haben sich kleine bezogene Schneidspalte bis u/s = 2…3 % sowie ein vollkantiger Schnitt als optimal erwiesen. Bei den Stempelausführungen Schräg- und Hohlschliff traten sowohl Deformationen an den Schnittteilen als auch deutliche Abweichungen von der Rechtwinkligkeit auf. Während das NGSS meist auf einen hohen Glattschnittanteilabzielt, ist beim HGSS das Gegenteil der Fall. Die HGSS-Trennflächen bestehen überwiegend aus Bruchfläche, die eine wesentlich feinkörnigere Oberfläche aufweist als konventionell erzeugte Bruchflächen. Der nichtrostende Stahl X5CrNi18-10 zeigte beispielsweise eine besonders feinkörnige Bruchfläche, was sich in einer überwiegend geringeren Rauheit der Bruchfläche im Vergleich zur Glattschnittfläche äußerte. Anhand der Kanteneinzugshöhen zeigte sich deutlich die Einflussnahme von Werkstück-Werkstoff und bezogenem Schneidspalt, innerhalb der jeweiligen Blechwerkstoffvariante verhielt sich dieser Trennflächenanteil insgesamt bei gleichem Schneidspalt annähernd konstant. Die mittels HGSS erzeugten Trennflächen wiesen nur geringen bzw. keinen Schnittgrat auf. Zum Teil konnte tendenziell eine Reduzierung des Schnittgrats mit Verringerung des bezogenen Schneidspaltes festgestellt werden. Die Stahlsorte X5CrNi18-10 zeichnete sich auch durch nahezu rechtwinklige Trennflächen aus, die maximal ein Grad von der Idealkontur abwichen. Art und Umfang der schneidprozessbedingten Verfestigung des schnittnahen Randbereichs, insbesondere die Breite dieser beeinflussten Randzone, lässt sich anhand der Mikrohärtekartographie mit höherer Genauigkeit bestimmen als anhand der Gefügeaufnahmen. Dabei wurden in Abhängigkeit vom Versuchswerkstoff vergleichbare Randverfestigungstiefen an den Flachproben und an den Rohrabschnitten ermittelt. Bei den Versuchen zum HGSS von Rohren mit Innendorn traten die maximalen Form- und Lageabweichungen in Schnittrichtung auf. Abschließend erfolgte ein qualitativer Vergleich des NGSS und HGSS hinsichtlich der erzielbaren Schnittqualität. Das IGF-Vorhaben 15319 BG der Forschungsvereinigung Stahlanwendung e.V. wurde an den Fraunhofer- Instituten für Werkzeugmaschinen und Umformtechnik (IWU) in Chemnitz und für Produktionstechnik und Automatisierung (IPA) in Stuttgart durchgeführt und über die AiF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Technologie aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Autoren: R. Neugebauer, P. Weigel, E. Westkämper, A. Verl, F. Eicher, R. Salomon Veröffentlichung: 2010
jederzeit verfügbar
30,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB