Glas ist aufgrund seiner hohen chemischen Beständigkeit, seines geringen spezifischen Gewichtes und nicht zuletzt wegen seiner Transparenz ein idealer Werkstoff für vielfältige Anwendungen im Bauwesen. Aufgrund der …
Glas ist aufgrund seiner hohen chemischen Beständigkeit, seines geringen spezifischen Gewichtes und nicht zuletzt wegen seiner Transparenz ein idealer Werkstoff für vielfältige Anwendungen im Bauwesen. Aufgrund der Sprödigkeit und hohen Kerbempfindlichkeit von Glas sind mechanische Befestigungsmittel zum Fügen weniger gut geeignet. Jedoch lassen sich Gläser mit sich selbst oder mit anderen Materialien besonders vorteilhaft durch den Einsatz der Klebtechnik verbinden. Des Weiteren kann auf sichtbare mechanische Verbindungsteile im Randbereich wie z. B. Schrauben, in Bohrungen befestigte Punkthalter oder Klammern weitgehend verzichtet werden. Ziel der Forschungsarbeit ist die Anwendbarkeit von strukturellen Klebverbindungen auf große, teiltransparente Verbundbauteile, wie sie im Bereich des Bauwesens üblich sind und Rahmenecken. Über ihre Teiltransparenz hinaus sollen diese geklebten Verbundbauteile die im Bauwesen übliche Lasten tragen.

Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

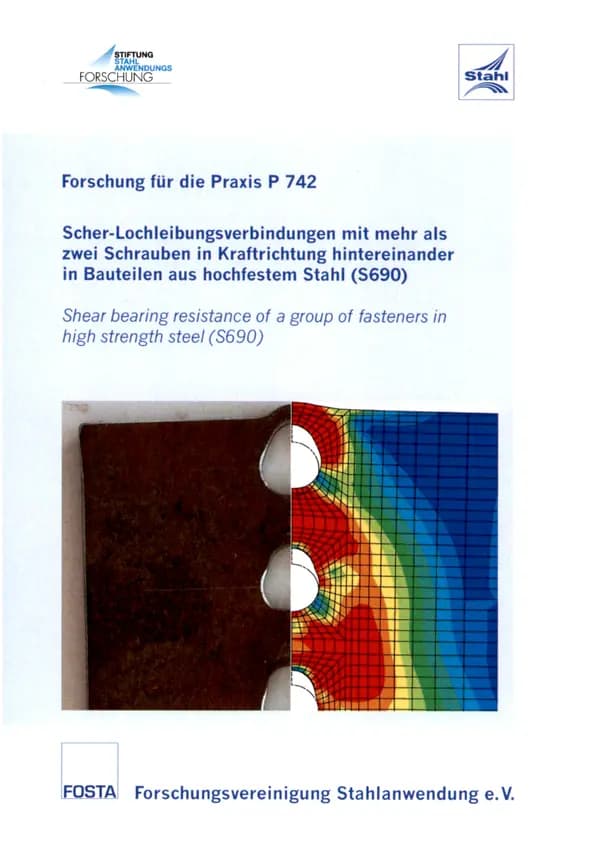
P 742 - Scher-Lochleibungsverbindungen mit mehr als zwei Schrauben in Kraftrichtung hintereinander in Bauteilen aus hochfestem Stahl (S 690) Die Bemessungsregeln für die Abscher- und Lochleibungstragfähigkeit von Schraubengruppen nach Eurocode 3, Teil 1-8 basieren auf theoretischen Untersuchungen und umfangreichen Versuchen an Schraubverbindungen mit Blechen aus üblichen Baustählen S235 und S355. Aufgrund der hohen Duktilität dieser Stahlgüten erreichen schubbeanspruchte Schraubenverbindungen im Grenzzustand der Tragfähigkeit eine plastische Verteilung der Schraubenkräfte. Die im Vergleich zu üblichen Baustählen geringere Duktilität von hochfestem Baustahl wirft die Frage auf, ob ein ausreichendes Verformungsvermögen der Bleche gegeben ist und ob eine plastische Verteilung der Schraubenkräfte erreicht werden kann. Um diese Fragestellung zu beantworten sind im Rahmen des Forschungsvorhabens insgesamt 17 Traglastversuche an schubbeanspruchten Schraubenverbindungen mit drei Schrauben in Kraftrichtung hintereinander durchgeführt worden. In Anlehnung an den Eurocode 3, Teil 1-12, der zusätzliche Regeln für die Verwendung von Stahlgüten bis S700 beinhaltet, wurden für die Versuche Bleche aus Baustahl der Güte S690 verwendet. Die Versuchsergebnisse zeigen, dass die nach Eurocode 3, Teil 1-8 bestimmten Anschlusstragfähigkeiten zusätzliche Sicherheiten beinhalten. Bei Versuchen mit Abscheren der Schrauben als maßgebendem Versagensmechanismus stimmen die experimentell bestimmten Traglasten unabhängig vom Rand- und Lochabstand sehr gut mit den Anschlusstragfähigkeiten nach Eurocode 3, Teil 1-8 überein. Bei Lochleibung als maßgebendem Versagensmechanismus stimmen die Versuchsergebnisse nur für große Rand- und Lochabstände gut mit den nach Eurocode 3, Teil 1-8 bestimmten Anschlusstragfähigkeiten überein. Für kleine Rand- und Lochabstände sind die Bemessungsregeln konservativ und liefern um bis zu 27% kleinere Anschlusstragfähigkeiten. Auf Basis der Versuchsergebnisse und parallel durchgeführter numerischer Untersuchungen mit der Methode der finiten Elemente (FE) wurde ein Vorschlag für die Modifizierung der Bemessungsregeln für die Grenzlochleibungstragfähigkeit erarbeitet, der die Ausnutzung der vorhandenen Tragfähigkeitsreserven erlaubt. Die Überprüfung des modifizierten Bemessungsansatzes erfolgte anschließend mit Hilfe von FE – Parameterstudien an schubbeanspruchten Schraubenverbindungen mit drei Schrauben in Kraftrichtung hintereinander. Abschließend wurden weitere Fragestellungen zur Schraubenkraftverteilung bei schubbeanspruchten Schraubverbindungen mit mehr als drei Schrauben in Kraftrichtung hintereinander sowie zu “unausgewogenen Schraubenbildern“ und dem Autoren: D. Ungermann, S. Schneider Veröffentlichung: 2010
jederzeit verfügbar
30,00 €
exkl. MwSt.

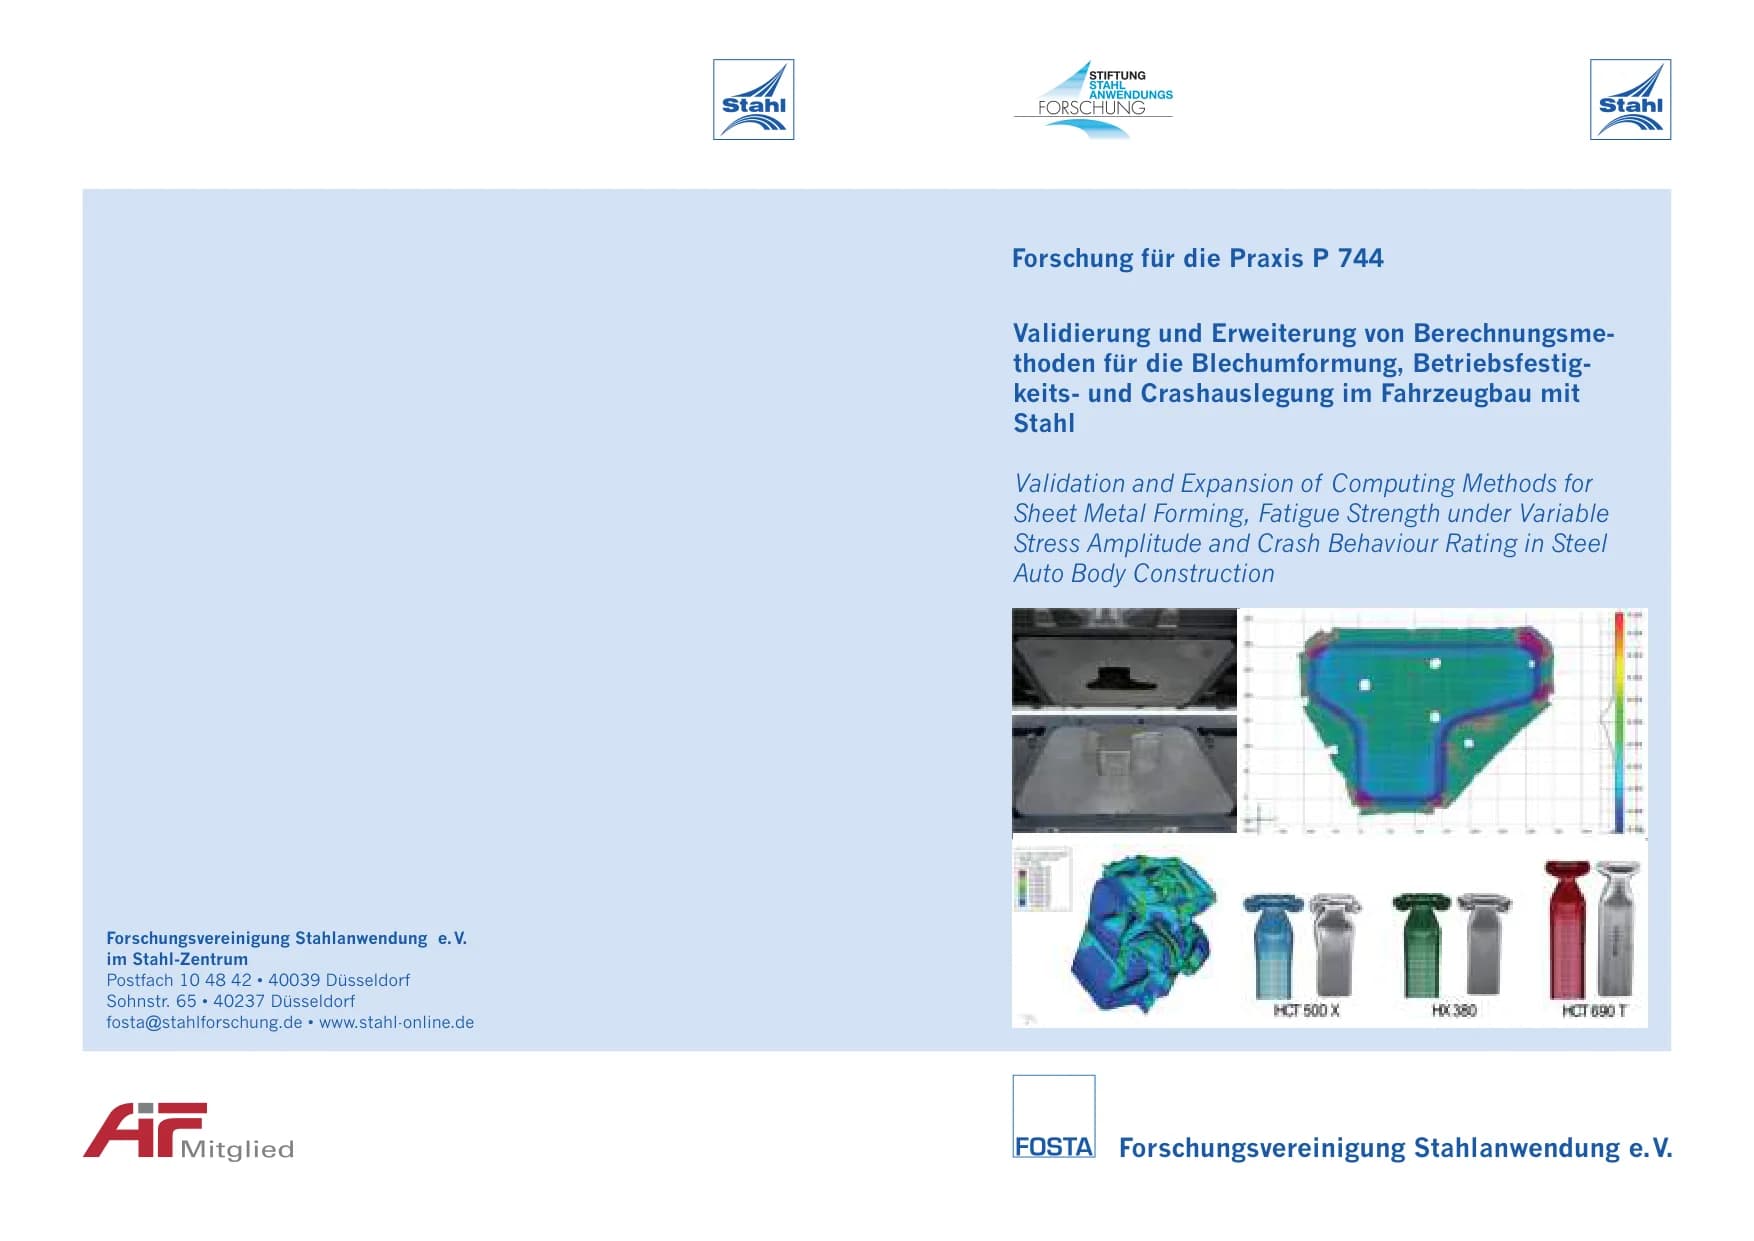
P 744 - Validierung und Erweiterung von Berechnungsmethoden für die Blechumformung, Betriebsfestigkeits- und Crashauslegung im Fahrzeugbau mit Stahl Der vorliegende Bericht bildet den konsequenten Abschluss der vorangegangen zwei Forschungsprojekte, die in enger Zusammenarbeit zwischen Stahlherstellern, Forschungsstellen und Automobilherstellern durchgeführt wurden. In den beiden vorangegangenen rojekten stand die Kennwertermittlung aktueller Feinblechsorten sowie die Formulierung eines mathematischen Modells zur Fließkurvenbeschreibung im Mittelpunkt des Interesses. Letzteres dient der Verkürzung von Entwicklungszeiten im Automobilbau. Neben der Charakterisierung der Feinblechgüten wurde die Dokumentationsrichtlinie (PuD, heute SEP 1240) entwickelt, die eine standardisierte Versuchsdurchführung, -auswertung und Datenbereitstellung regelt. Wesentliches Ziel des vorliegenden Projektes war die Validierung und Erweiterung der entwickelten Modelle zur rechnerischen Kennwertermittlung plastischer und zyklischer Kennwerte und die Erarbeitung von Richtlinien zur Verwendung der geeigneten Parametersätze unter Berücksichtigung der Eingruppierung von Stahlsorten in Stahlfamilien. Zur Ermittlung der elastisch/plastischen Kennwerte im Zugversuch wurde der E-Modul im Anlieferungszustand, nach Vorverformung sowie nach Vorverformung und Wärmebehandlung W170 bestimmt. Die Richtungsabhängigkeit der E-Module bleibt mit der Vorverformung erhalten. Überwiegend sinkt der E-Modul bereits ab einer Vorverformung von 2% erheblich ab. Die Wärmebehandlung hebt den Abfall des E-Moduls nach Vorverformung vollständig auf. Die Richtungsabhängigkeit des Anlieferungszustandes stellt sich nach der W170-Behandlung wieder ein. Bei einigen Stählen werden bei 10% Vorverformung sogar höhere Werte als im Ausgangszustand erreicht. Neben der Beurteilung von Umformbarkeit bzw. Rückfederung sollte eine Vorgehensweise zur systematischen Erstellung von Werkstoffkenndaten für die Simulation etabliert werden. Es zeigte sich, dass die mikrolegierten Stähle sich mit der Kombination aus Fließkurvenapproximation nach Estrin-Mecking und Fließortkurve nach Hill48 am besten abbilden lassen, während bei anderen Stählen die besten Ergebnisse mit der Fließortkurve nach Barlat89 erzielt wurden. Ausgehend von dieser Untersuchung sollte keine generelle Empfehlung zur Abbildung einer bestimmten Stahlsorte oder eines Stahltyps ausgesprochen werden. Zur Validierung des Modells aus dem zweiten Kennwerteprojekt wurden dynamische Zugversuche bei Raumtemperatur durchgeführt. Erwartungsgemäß zeigen alle Werkstoffe eine positive Dehnratenabhängigkeit. In Ergänzung zu dem klassischen Zugversuch wurden zur Untersuchung des Werkstoffverhaltens bei hoher Dehnung Bulgetests, Scherzugversuche und Schichtstauchversuche durchgeführt. Der Vergleich der unterschiedlichen Versuchstypen zeigt, dass mit Ausnahme des Werkstoffes S460MC im Bulgetest immer die größten Umformgrade erreicht werden. Das Spannungsniveau im Scherzugversuch liegt für alle Werkstoffklassen immer höher, wohingegen das Verfestigungsverhalten in beiden Versuchstypen annähernd gleich beschrieben wird. Bei den hochfesten Werkstoffen hingegen stimmt das Spannungsniveau, dafür wird aber das Verfestigungsverhalten nicht mehr übereinstimmend dargestellt. Das gleiche Verhalten wird bei den Schichtstauchversuchen beobachtet. Zur Anwendung des entwickelten Modells und der Modellerweiterung wurden quasistatische Familienparameter bestimmt, mit denen es möglich ist, das Verhalten von Werkstoffen vorherzusagen, die nicht mit zur Bestimmung der Berechnungsparameter herangezogen worden sind. Es hat sich herausgestellt, dass eine solche Vorhersage und somit auch eine Reduzierung von Experimenten und damit auch von Kosten möglich ist, auch wenn die Ergebnisse einer Familienanpassung erwartungsgemäß weniger genau sind als die der Einzelanpassung. Die Aussagegenauigkeit für eine rein quasistatische Beanspruchung ist deutlich besser als für den dynamischen Zugversuch. Insgesamt ist die Aussagegenauigkeit bei den einphasigen Stählen höher. Zur Modellvalidierung für Stähle mit Restaustenit wurde eine intensive Literaturrecherche durchgeführt und Modelle vorgestellt, die einen Ansatz von Kocks- Mecking verwenden. Im Rahmen des Projektes wurde gezeigt, dass sich dieser hervorragend mit dem gefundenen Modell kombinieren lässt und somit sich die Aussagegenauigkeit der jeweiligen Berechnung verbessert. Für die zyklischen Kennwerte wurde im Sinne der Entwicklung Mechanismus orientierter Abschätzungsverfahren das im Folgenden beschriebene Vorgehen angewandt. Da bei der Durchführung von LCFVersuchen gemäß SEP 1240 keine Rissgrößenmesswerte erfasst werden, scheiden Schädigungsmodelle, die eine Bewertung auf dieser Basis vornehmen, a priori aus. Anhand der von Heitmann vorgeschlagenen Methode ist es gelungen, aus experimentell bestimmten Manson-Coffin-Parametern einen Schädigungsparameter abzuleiten, mithilfe dessen die Versagensschwingspielzahl abgeschätzt werden kann. Es wurde dargelegt, wie daraus ihrerseits die elastischen und plastischen Anteile der Dehnungswöhlerlinien (unbekannter) Werkstoffe abgeschätzt werden können. Die Vorhersagegüte dieses Modells ist jedoch geringer als diejenige anderer Modelle wie z. B. nach Wagener, da die Rissfortschrittsparameter nicht auf bisher noch nicht zugänglichen Versuchsergebnissen basieren, sondern aus Modellen abgeschätzt werden mussten. Weiterhin wurde untersucht, ob sich eine infolge zyklischer Verformung mögliche Restaustenitumwandlung von TRIP-Stählen nachweisen lässt. Dazu wurden röntgenografisch die Restaustenitanteile in verformten und unverformten Probenbereichen und in Abhängigkeit von der eingestellten Dehnungsamplitude gemessen. Bei den hier untersuchten Werkstoffen und den angewandten Beanspruchungsamplituden im Bereich Raumtemperatur und leicht erhöht lagen die Unterschiede im Bereich der Messunsicherheiten des Messverfahrens. Bei -40 °C ließ sich jedoch eine nahezu vollständige Restaustenitumwandlung nachweisen. Dieses Forschungsvorhaben wurde an der Bundesanstalt für Materialforschung und -prüfung (BAM), Berlin, dem Institut für Eisenhüttenkunde der RWTH Aachen (IEHK), Aachen, dem Institut für Maschinelle Anlagentechnik und Betriebsfestigkeit der TU Clausthal (IMAB), Clausthal, dem Fraunhofer-Institut für Betriebsfestigkeit und Systemzuverlässigkeit (LBF), Darmstadt und dem Stahlinstitut VDEh, Düsseldorf, mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, aus Mitteln der Stiftung Stahlanwendungsforschung, Essen, durchgeführt. Autoren: C.P. Bork, B. Reichert, R. Wagener, K. Dahmen, R. Masendorf, A. Geffert, J. Gerlach, M. Menne, E. Till Veröffentlichung: 2013
jederzeit verfügbar
50,00 €
exkl. MwSt.

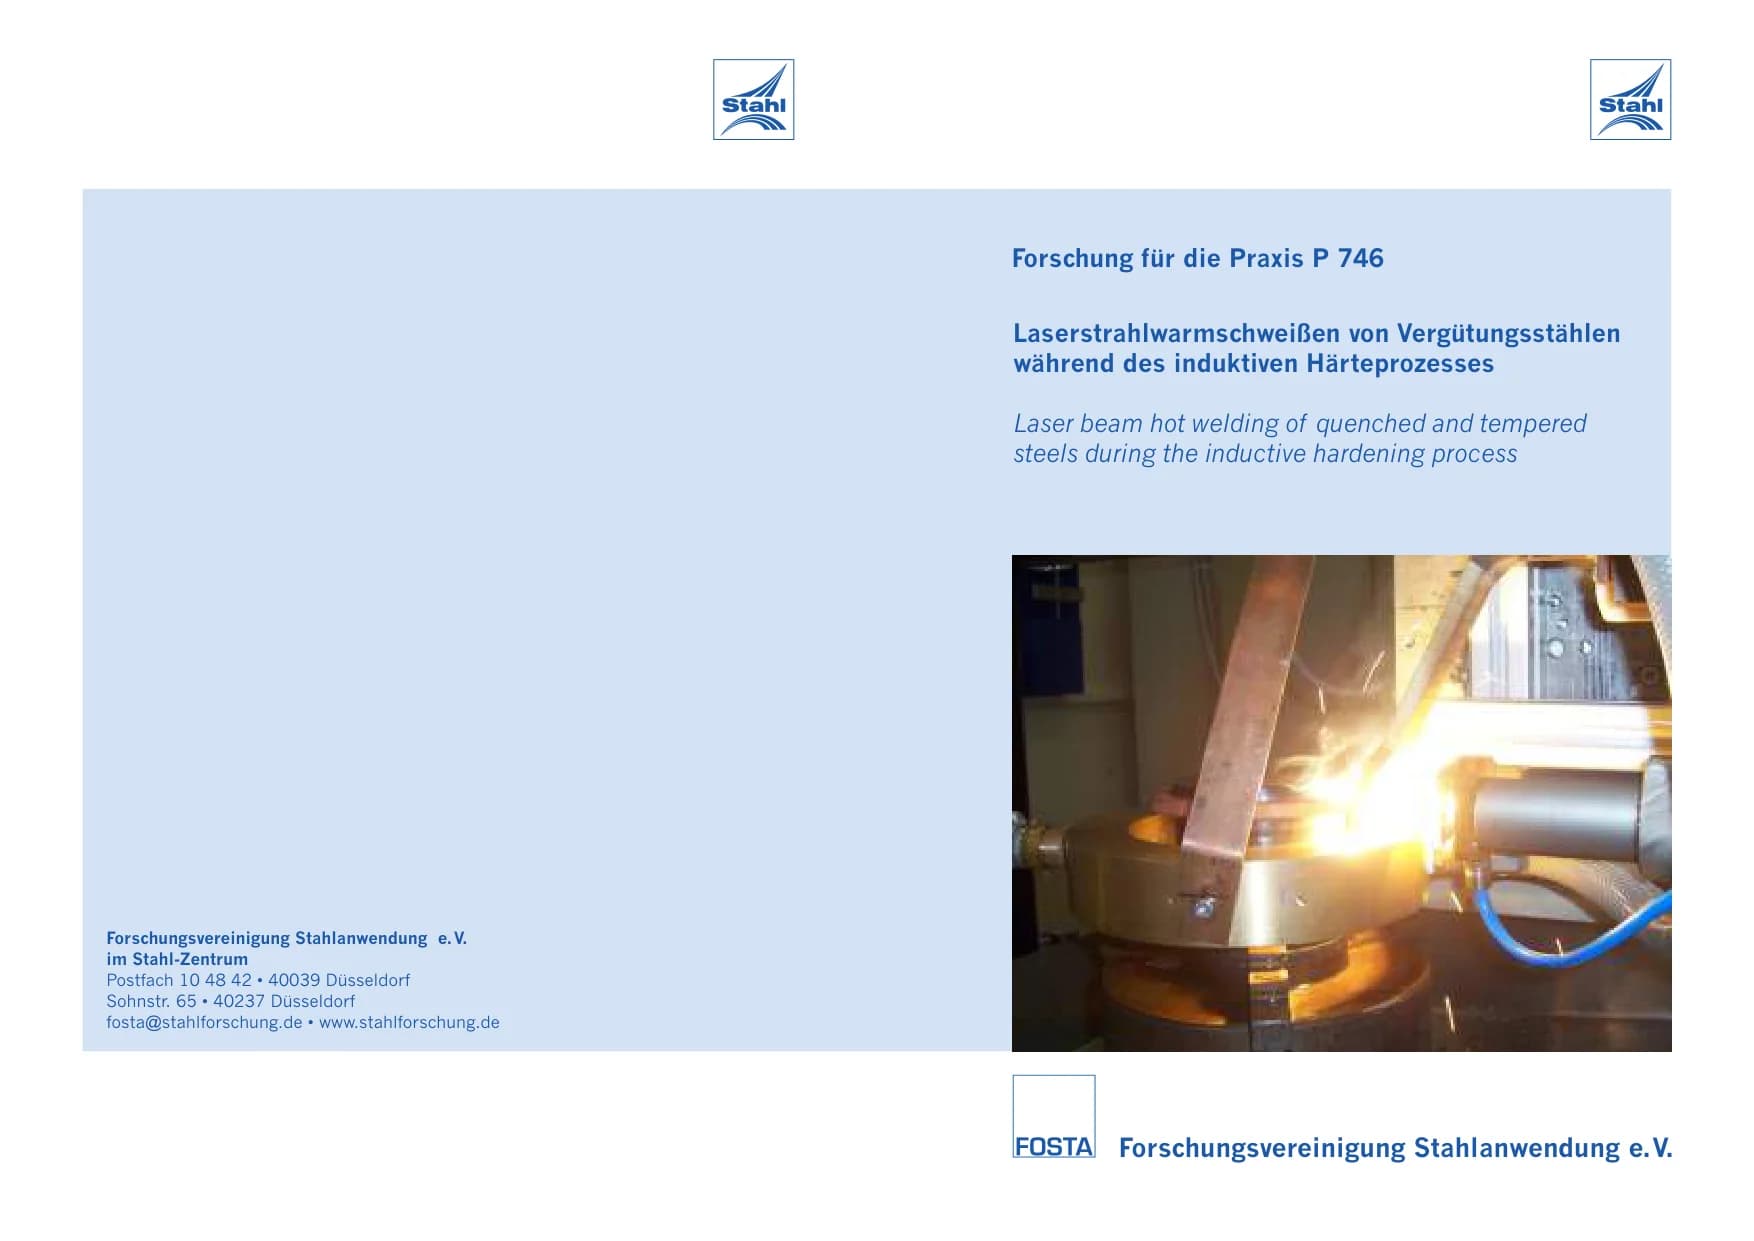
P 746 - Laserstrahlwarmschweißen von Vergütungsstählen während des induktiven Härteprozesses Zur Erweiterung des Anwendungsspektrums sowie zur schnelleren und sicheren Verarbeitbarkeit von Vergütungsstählen wurde ein Prozess entwickelt, der das induktive Härten und das Laserschweißen in einem Prozess kombiniert. Diese Kombination ermöglicht es, im induktiv auf Austenitisiertemperatur erwärmten Bereich des Bauteils zu schweißen, so dass eventuell während des Schweißens entstehende Spannungen nicht auftreten. Durch das „Warmschweißen“ kann die Kaltrissgefahr im Bereich der Schweißnaht vermindert und eine Entfestigung des Grundmaterials vermieden werden. Nach Beendigung des Schweißvorgangs kann darüber hinaus die Oberfläche des Bauteils mit Hilfe des Induktors im Vorschub auf eine Temperatur oberhalb von 900 °C (> Ac3) erwärmt werden. Durch eine nachlaufende Brause wird die Schweißnaht sowie der gesamte induktiv erwärmte Bereich abgeschreckt. In diesen Bereichen herrscht damit eine homogene Härteverteilung. Zur Untersuchung des Verfahrens wurde zunächst mit Hilfe von FEM- Simulationen und durch Auswahl einer geeigneten Probengeometrie ein kombinierter Härteschweißprozess ausgelegt. Die für den Prozess erforderliche Versuchstechnik wurde entwickelt und aufgebaut. Im Rahmen der Untersuchungen wurden Proben unter systematischer Variation der Prozessparameter erzeugt, die hinsichtlich ihrer Härte, Gefüge und optischen Eigenschaften validiert wurden. Die Ergebnisse der praktischen Versuche wurden mit den Simulationsergebnissen verglichen, so dass eine Anpassung des numerischen Modells erfolgen konnte. Es wurde gezeigt, dass es mit diesem Verfahren möglich ist, die Prozessdauer bei der Verarbeitung von Vergütungsstählen deutlich zu verkürzen und den Prozessablauf zu vereinfachen. Die mit dieser Methode erzeugten Schweißnähte weisen im Bereich der Schweißnaht und der WEZ eine homogene Verteilung der Härte auf. In diesen beiden Bereichen desProbekörpers konnte mit metallographischen Untersuchungen martensitisches Gefüge nachgewiesen werden. Mit Hilfe der Simulation kann eine sehr exakte Vorauslegung des Prozesses erfolgen. Das Forschungsvorhaben wurde am Laser Zentrum Hannover e. V. und am Institut für Elektroprozesstechnik, Leibniz Universität Hannover mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, aus Mitteln der Stiftung Stahlanwendungsforschung, Essen, durchgeführt. Autoren: D. Kracht, D. Herzog, P. Kallage, R. Rosenfeld, B. Nacke, H. Schülbe, M. Mach Veröffentlichung: 2009
jederzeit verfügbar
30,00 €
exkl. MwSt.

P747 - Technisch-wirtschaftlicher Vergleich von Slim-Floor Decken und konventionellen Bauweisen von Flachdeckenkonstruktionen Flachdecken bieten gegenüber Unterzugdeckensystemen durch die freie Grundrissgestaltung, reduzierte Geschosshöhen, der einfachen und schnellen Schalung und der leichteren Führung von Installationsleitungen viele Vorteile. Die Flachdecken können hierbei in Stahlbeton sowie in Stahlbeton-Verbundbauweise (Slim-Floor Decken) hergestellt werden. Slim-Floor Decken in Verbund spielen jedoch derzeit in Deutschland nur eine untergeordnete Rolle. Ziel der Studie ist es daher, die Wirtschaftlichkeit der Slim-Floor Decken mit konventionellen Stahlbetonflachdecken zu vergleichen. Anhand verschiedener Flachdeckensystemen werden neben einer Massen- und Kostenuntersuchung auch die Bauzeiten miteinander verglichen und jeweils die Vorteile an einzelnen Bauweisen herausgearbeitet. Veröffentlichung: 2008 Autoren: Prof. Dr.-Ing. U. Kuhlmann, Dipl.-Ing. G. Hauf, Dr.-Ing. N. Sauerborn
jederzeit verfügbar
20,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB