Das Rückfederungsverhalten von tiefgezogenen und beschnittenen Blechbauteilen aus hochfesten Stählen kann zum jetzigen Zeitpunkt noch nicht hinreichend genau simuliert werden. Eine exakte Bestimmung der …
Das Rückfederungsverhalten von tiefgezogenen und beschnittenen Blechbauteilen aus hochfesten Stählen kann zum jetzigen Zeitpunkt noch nicht hinreichend genau simuliert werden. Eine exakte Bestimmung der Rückfederungswerte ist oftmals nur für klassische Tiefziehgüten möglich, hochfeste Materialien und komplexe Bauteilgeometrien erschweren die Berechnung zusätzlich. Die Wahl des Finiten Element Typs (FE), des Material- und Reibgesetzes sowie die Werkzeugelastizität sind entscheidende Einflussfaktoren auf das simulierte Rückfederungsergebnis. Im Zuge dieses Forschungsvorhabens wurde der Element- und Materialmodelleinfluss auf das Rückfederungsergebnis in der FE-Simulation untersucht.
Element- und materialmodellspezifische Parameter wurden im Hinblick auf eine Verbesserung der Vorhersagegenauigkeit der Rückfederungssimulation optimiert. Der Elementeinfluss auf das Rückfederungsergebnis wurde in früheren Studien bereits untersucht, wobei die Ergebnisse der Simulation mit einem Realversuch verglichen wurden. Dadurch wird der Einfluss der Reibung, der Werkzeugelastizität und des Materialverhaltens auf die Versuchsergebnisse in die Elementanalyse mit einbezogen. Die Modellierung des Materialverhaltens von hoch- und höchstfesten Stählen wie Anisotropie, kinematische Verfestigung, EModul als Funktion der Dehnung und Dehnratenempfindlichkeit können nur unzureichend genau in bestehenden Materialmodellen abgebildet werden. Ebenso sind die Möglichkeiten bei der Modellierung der Werkzeugelastizität und der Reibung, die von Oberflächenbeschaffenheit, Schmierung, Flächenpressung und Ziehgeschwindigkeiten abhängig ist, beschränkt. Die Untersuchung des alleinigen Elementeinflusses auf das Rückfederungsergebnis erfolgt daher im ersten Schritt anhand eines Vergleichs mit einer „idealen“ Simulation - hoch aufgelöstes Netz zum Teil aus Volumenelementen - wobei der Elemententyp und das Integrationsverfahren variiert werden. In einem zweiten Schritt wird die durchgeführte Parameterstudie anhand eines einfachen Versuchsbauteils evaluiert. Dazu werden Wannenprofile tiefgezogen und das Rückfederungsverhalten durch optische Vermessung bestimmt. Die FE-Modellierung des Umform- und Rückfederungsprozesses erfolgt mit den zuvor bestimmten Elementtypen und Elementparametern unter Einbeziehung von Anisotropie, kinematischer Verfestigung und E Modul als Funktion der Dehnung. Im letzten Schritt werden die erarbeiteten Erkenntnisse bei der Modellierung eines Praxisbauteils, einer BSäule, angewandt und durch den Vergleich der experimentellen und numerischen Ergebnisse evaluiert. Das Ergebnis dieses Vorhabens ist eine Liste von Empfehlungen für die Modellierung eines Umformprozesses bzgl. Elementtyp, Integrationsmethode, Diskretisierung und Materialmodellierung, um die Vorhersagegenauigkeit der anschließenden Rückfederungssimulation zu erhöhen. Das Forschungsvorhaben wurde am Kompetenzzentrum – Das virtuelle Fahrzeug Forschungsgesellschaft mbH, Graz, am Institut für Werkzeugtechnik und Spanlose Produktion, Technische Universität Graz und am Institut für Umformtechnik und Umformmaschinen, Leibniz Universität Hannover, mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, durchgeführt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

P 735 - Kleben von Fresenelkollektoren auf Stahlblechunterkonstruktion Die NOVATEC BioSol Solarkraftwerkstechnologie basiert auf dem Prinzip der Fresnel Kollektortechnik. Sie verwendet flache Glasspiegel anstelle von parabolisch gekrümmten Spiegelflächen flächen. 16 parallele Spiegelreihen sind so angeordnet, dass sie die reflektierte Sonnenenergie zu einer kaustischen Kurve zu bündeln. In dieser Laugenkurve ist ein Receiver installiert, in dem Wasser verdampft wird und dann einer Dampfturbine zugeführt wird. Bei der Herstellung sollen die Flachspiegel auf eine Blechkonstruktion geklebt werden. konstruktion. Dieses FOSTA-Projekt wurde durchgeführt, um die Haltbarkeit von geklebten Spiegel-Blech-Verbindungen Verbindungen zu untersuchen. Deshalb wurden verschiedene Typen von beschichteten und rostfreien Stahlblechen ausgewählt, um Festigkeits- und Haltbarkeitstests in Kombination mit feuchtigkeitshärtenden, flexiblen Klebstoffen und Flachglas-Spiegeln. Veröffentlichung: 2007 Autoren: Prof. Kötting
jederzeit verfügbar
30,00 €
exkl. MwSt.

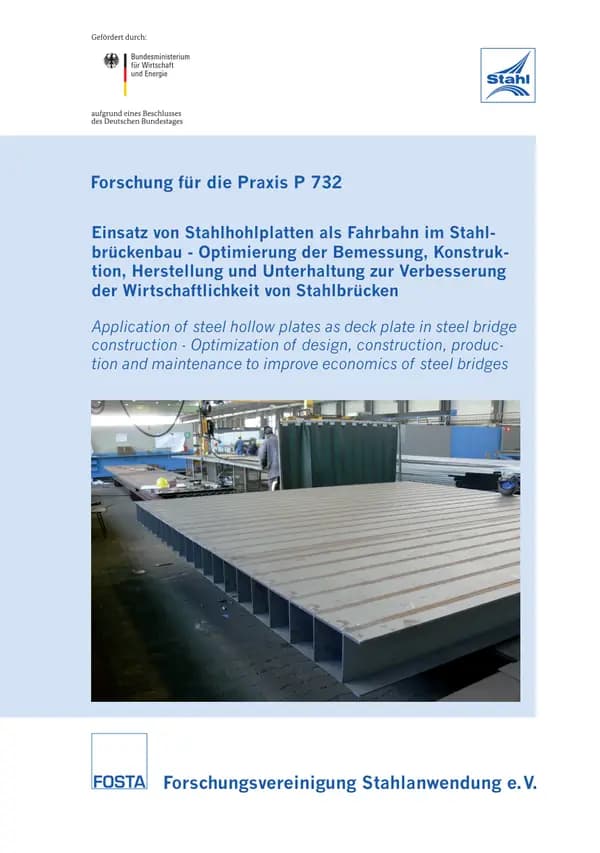
P 732 - Einsatz von Stahlhohlplatten als Fahrbahn im Stahlbrückenbau Optimierung der Bemessung, Konstruktion, Herstellung und Unterhaltung zur Verbesserung der Wirtschaftlichkeit von Stahlbrücken Im Vergleich zur orthotropen Fahrbahnplatte im Stahlbrückenbau weisen Hohlplatten, bestehend aus einem oberen und unteren Deckblech mit dazwischen liegenden Stegen, ein günstigeres Tragverhalten auf Grund einer höheren Quertragwirkung auf. Eine kostengünstige Fertigung solcher Strukturen war bislang jedoch mit konventionellen Schweißverfahren nicht möglich. Mit Hilfe moderner Laserschweißverfahren können nunmehr Hohlplatten wirtschaftlich gefertigt werden. Diese werden bereits im Schiffbau als Baugruppen mit untergeordneter Tragfunktion und kleinen Querschnittabmessungen sowie geringen Blechdicken eingesetzt. Für den Einsatz der Stahlhohlplatten im Stahlbrückenbau gilt es, die vorhandenen theoretischen Grundlagen für die Tragwirkung auf die Anwendbarkeit mit entsprechenden Blechdickenbereichen, Querschnittsabmessungen und den Belastungsmodellen nach den DIN-Fachberichten zu überprüfen und für die Anwendung in der Praxis gegebenenfalls zu optimieren. Dabei sind die konstruktive Durchbildung, die Angaben zu Mindestfertigungsstandards sowie die Aussagen zur Inspektionsmöglichkeit im Zuge der routinemäßigen Prüfung von Fahrbahnen aus Stahlhohlplatten zu hinterfragen und Lösungsansätze bereitzustellen. Im vorliegenden Forschungsvorhaben wurde das Tragverhalten von Stahlhohlplatten mit Hilfe von zahlreichen experimentellen und theoretischnumerischen Untersuchungen analysiert. Dabei wurden sowohl Großbauteilversuche zur Ermittlung des Gesamttragverhaltens als auch Versuche an Plattenstreifen zur Verifizierung der Quertragwirkung sowie zahlreiche Kleinteilversuche zur expliziten Analyse der einzelnen Versagensmechanismen durchgeführt. Die ermittelten Ergebnisse dienten zur Überprüfung, Erweiterung und Optimierung vorhandener Bemessungsverfahren im Hinblick auf eine einfache Anwendung in der Ingenieurpraxis, so dass ein Bemessungskonzept für die im Stahlbrückenbau üblichen Querschnittsgeometrien und Belastungssituationen entwickelt werden konnte. Im Ergebnis zeigt sich, dass Hohlplatten aufgrund ihrer Querschnittsgeometrie hohe statische Tragfähigkeiten aufweisen, die bei gleichzeitiger wirtschaftlicher Fertigung für die Verwendung in biegebeanspruchten Flächenkonstruktionen vorteilhaft sind. Untersuchungenzur Ermüdungsfestigkeit der relevanten lasergeschweißten Verbindung zwischen Deckblech und Steg wurden für die vorhandenen Blechdickenkombinationen durchgeführt. Dabei konnte festgestellt werden, dass die Ermüdungsfestigkeiten der derzeitigen Verbindungen für einen Einsatz von Stahlhohlplatten in dynamisch beanspruchten Konstruktionen nicht ausreichen. Für die Zukunft ist jedoch aufgrund der gesteigerten Laserleistungen zu vermuten, dass Verbesserungen bei der Ermüdungsfestigkeit erzielbar sind. Für die Verbindung von Hohlplatten wurden weiterhin unterschiedliche Lösungen für die Anwendbarkeit im Stahlbrückenbau entwickelt und untersucht. Das aufgestellte Konzept wurde erfolgreich im Bauteilversuch überprüft. Die prinzipielle Inspizierbarkeit der geschlossenen Stahlhohlplatten wurde ergänzend im Zuge der Durchführung von Brückenprüfungen gemäß DIN 1076 analysiert und durch entsprechende Lösungsansätze sichergestellt. Das IGF-Vorhaben 15024 N der Forschungsvereinigung Stahlanwendung e.V., Düsseldorf, wurde über die AiF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Das Vorhaben wurde an der Technischen Universität Dortmund vom Lehrstuhl Stahlbau und vom Lehrstuhl für Werkstofftechnologie durchgeführt. Autoren: D. Ungermann, O. Klostermann, P. Dissel, W. Tillmann, A.M. Osmanda, R. Zielke, G. Nüsse Veröffentlichung: 2014
jederzeit verfügbar
50,00 €
exkl. MwSt.

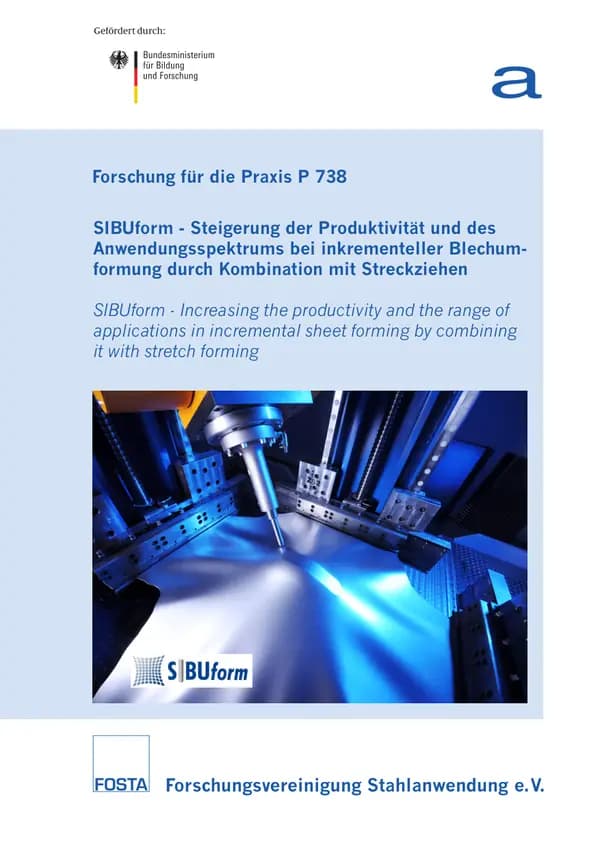
P 738 - SIBUform - Steigerung der Produktivität und des Anwendungsspektrums bei inkrementeller Blechumformung durch Kombination mit Streckziehen Der Wunsch nach stärkerer Variantenvielfalt und Individualisierung von Ge- und Verbrauchsgütern wird aktuell und auch zukünftig immer wichtiger. Für die Hersteller von Produkten bedeutet dies zugleich, 4 FOSTA - Forschungsvereinigung Stahlanwendung e. V. / Berichte aus der Anwendungsforschung dass die Fertigung derselben hochflexibel und preisgünstig zu gestalten ist, bei gleichzeitiger Sicherstellung einer schnellen Verfügbarkeit sowohl der Rohstoffe als auch der Endprodukte. Dieser Wandel beeinflusst dementsprechend auch die Art und Weise wie Produkte hergestellt werden. Neue Produktionsstrategien kombiniert mit Neuentwicklungen im Bereich der Prozesstechnik sind zwingend notwendig. Die wirtschaftliche Fertigung von Gütern mit geringen Stückzahlen tritt mehr denn je in den Vordergrund. Insbesondere in Industriebereichen wie der Luft- und Raumfahrt, wo traditionell nur geringe Stückzahlen gefertigt werden, bewirkt dieser Individualisierungs- und Flexibilitätssteigerungstrend teilweise eine Neustrukturierung der Fertigungslandschaft, verbunden mit einem sehr hohen Automatisierungsgrad, der so bisher nur von Industriezweigen wie beispielsweise der Automobilindustrie bekannt ist. Geprägt von Schlagworten wie „Rapid Tooling“, „Rapid Prototyping“ oder „Reduction of Time to Market“ werden diese neuen Fertigungsansätze vorangetrieben. Ein solcher Ansatz zur Erhöhung der Flexibilität und Reduzierung der Kosten lässt sich auch in den Bereich der Blechverarbeitung übertragen. Ein Produktionssystem mit geringen Werkzeugkosten, hoher Flexibilität hinsichtlich der zu fertigenden Bauteile und einer hohen Ausbringrate ist wünschenswert. Solch ein Ansatz wird im Verbundprojekt SIBU-form verfolgt, das im vorliegenden Bericht ausführlich beschrieben wird. Das Interesse an solch flexiblen Fertigungslösungen, im Falle von SIBUform im Blechverarbeitungsbe-reich, spiegelt sich auch im Projektkonsortium wieder. Vertreter der Automobil- als auch Luftfahrtindustrie arbeiteten hier Hand in Hand mit Systemintegratoren, Softwarehäusern und Universitäten, damit eine hochflexible Fertigungstechnologie entstehen kann, die auch in Hochlohnländern wie Deutschland gewinnbringend eingesetzt werden kann. Dieses Forschungs- und Entwicklungsprojekt Nr. 02PU2100 wurde am Institut für Bildsame Formgebung (IBF) der RWTH Aachen, am Werkzeugmaschinenlabor (WZL) der RWTH Aachen, Lehrstuhl für Werkzeugmaschinen sowie Lehrstuhl für Produktionssystematik, bei der Audi AG, Ingolstadt, bei der EADS Deutschland GmbH, EADS Innovation Works Germany, München, bei der EiMa Maschinenbau GmbH, Frickenhausen, bei der iCASOD GmbH, Germering und der Mubea Tailor Rolled Blanks GmbH, Attendorn durchgeführt und mit Mitteln des Bundesministeriums für Bildung und Forschung (BMBF) im Rahmenkonzept „Forschung für die Produktion von morgen“ gefördert sowie vom Projektträger Karlsruhe (PTKA) betreut. Autoren: G. Hirt, M. Bambach, B.T. Araghi, A. Malik, M. Vitr, D. Bender, J. Hieber, V. Huthmacher, J. Zettler, H. Gras, G. Nagel, P. Krumbacher, T. Hofbauer Veröffentlichung: 2011
jederzeit verfügbar
30,00 €
exkl. MwSt.

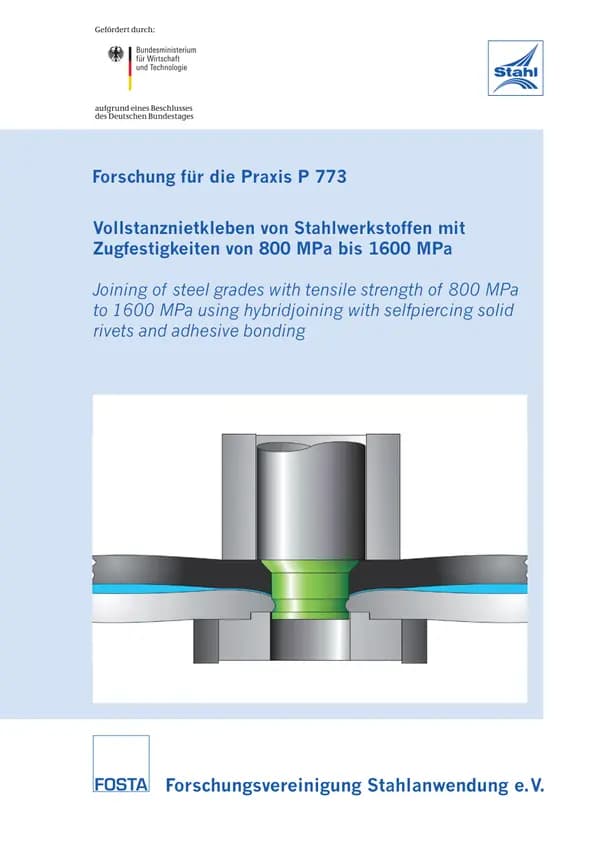
P 773 - Vollstanznietkleben von Stahlwerkstoffen mit Zugfestigkeiten von 800 MPa bis 1600 MPa Das Vollstanznietkleben stellt eine Verfahrenskombination dar, die sich unter anderem in Hinsicht auf das Fügen von hochfesten Werkstoffen durch besonderes Potential von einer Vielzahl alternativer Fügetechniken abhebt. Mit dem Ziel, ein wirtschaftliches Verfahren zum Fügen von Feinblechhalbzeugen aus unterschiedlich beschichteten, hochfesten Stahlwerkstoffen mit Zugfestigkeiten von 800 MPa bis 1600 MPa für die praktische Anwendung zu qualifizieren, wurden im Rahmen dieses Forschungsvorhabens Untersuchungen zu den elementaren Verfahren Vollstanznieten und Kleben sowie zur kombinierten Anwendung dieser Fügetechniken durchgeführt. Aus den erlangten Erkenntnissen wurden Ansätze zur Verfahrensoptimierung abgeleitet, deren Auswirkungen auf die Verbindungsausbildung und das Tragverhalten der Verbindungen im Rahmen der Projektbearbeitung durch Versuche überprüft und zur Weiterentwicklung des Verfahrens genutzt wurden. Im vorliegenden Bericht wird durch eine Darstellung der verfahrensspezifischen Eigenschaften von elementaren klebtechnischen und mechanischen Fügeverfahren die Ausgangssituation beschrieben und das besondere Potential sowie der Entwicklungsbedarf der hybriden Vollstanznietklebtechnik zum Fügen von hoch- bis höchstfesten Stahlwerkstoffen hervorgehoben. Durch die Ermittlung der Einsatzgrenzen beim elementaren Vollstanznieten wird daraufhin eine Erkenntnisgrundlage gebildet, die die Leistungsfähigkeit des betrachteten Verfahrens abbildet und gleichzeitig den Ansatzpunkt und die Referenz für Untersuchungs- und Optimierungsmaßnahmen darstellt. Um geeignete Ansätze zur Erweiterung des möglichen Anwendungsspektrums herauszuarbeiten, wurden unterschiedliche Wirkzusammenhänge untersucht. Betrachtet wurden in diesem Zusammenhang zum Beispiel die Einflüsse von modifizierten Nietgeometrien auf die Fügekräfte beim elementaren Vollstanznieten. Durch Untersuchungen zum Einfluss der Nietkopfendlage auf das Trag- und Versagensverhalten von Vollstanznietverbindungen hochfester Stahlbleche wurden wesentliche Erkenntnisse gewonnen, die zu Optimierungen geführt haben, durch die das Tragverhalten der Verbindungen verbessert wurde. Zu den Inhalten zählen auch der Nachweis der Verbindungsschädigung durch wasserstoffbeladene Fügeteile sowie Stichuntersuchungen zum Vollstanznieten 3-lagiger Mischbauverbindungen mit hochfesten Stahlblechen. Hier wurde gezeigt, wie sich durch die Wahl der optimalen Fügerichtung deutliche Steigerungen der Verbindungsfestigkeit erzielen ließen. Bei der Betrachtung elementar geklebter unterschiedlich beschichteter Fügeteile aus 22MnB5 zeigten sich unterschiedliche Versagensmechanismen. Mittels Untersuchungen zur Verfahrensverträglichkeit beim Vollstanznietkleben wurde das Optimierungspotential beim Vollstanznietkleben höchstfester Stahlwerkstoffe aufgezeigt. Auf Basis der so gewonnenen Erkenntnisse schlossen sich weitere Arbeitsschritte zur Verfahrensoptimierung an. Dabei wurden durch Versuche mit geometrisch variierten Stanznietwerkzeugen, modifizierten Klebstoffen und einem abgewandelten Stanznietverfahren verschiedene Ansätze zur Optimierung der Vollstanznietklebtechnik verfolgt und Verbesserungen in der Verbindungsausbildung erzielt. Die Leistungsfähigkeit der optimierten Fügetechnik wird anschließend in Form von Untersuchungen zum Tragverhalten elementar- sowie hybridgefügter Verbindungen unter statischer und dynamischer Krafteinleitung, sowie zum Verhalten unterschiedlich beschichteter Probekörper unter korrosiver Beanspruchung dargestellt. Aus den erlangten Erkenntnissen werden abschließend Empfehlungen zur konstruktiven und fertigungstechnischen Handhabung des Verfahrens hergeleitet. Autoren: O. Hahn, C. Schübeler Veröffentlichung: 2010
jederzeit verfügbar
40,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB