Ankerplatten mit aufgeschweißten Kopfbolzendübeln in schmalen Betonbauteilen wie z. B. Fundamenten oder Stützen werden nach heutigem Stand mit Hilfe von bautechnischen Zulassungen bemessen. Hierbei gilt ein sehr …
Ankerplatten mit aufgeschweißten Kopfbolzendübeln in schmalen Betonbauteilen wie z. B. Fundamenten oder Stützen werden nach heutigem Stand mit Hilfe von bautechnischen Zulassungen bemessen. Hierbei gilt ein sehr konservatives Berechnungsverfahren, das den Einfluss der vorhandenen Bügelbewehrung auf die Tragfähigkeit der Ankerplatten nur unzureichend erfasst. Aufbauend auf den Forschungsergebnissen eines früheren DASt/AiF-Forschungsvorhabens zu Ankerplatten in wandartigen Bauteilen wurden im Rahmen des Forschungsprojekts Anschlüsse mit steifen Fußplatten und Ankerplatten mit angeschweißten Kopfbolzendübeln in stützenartigen Betonkörpern unter Berücksichtigung vorhandener Bügelbewehrung untersucht, um ein einfaches und wirtschaftliches Bemessungsmodell auf Basis der Komponentenmethode für diese Anschlüsse zu ermitteln.
Ein Versuchsprogramm mit 19 Versuchen wurde durchgeführt, um das Tragverhalten der Anschlüsse zu untersuchen. Hierbei wurden die Parameter Betongüte, Bügelbewehrung und Randabstand der Kopfbolzendübel variiert. Die Parameter wurden so gewählt, dass sie einzuhaltenden Minimalanforderungen entsprechen. Mit Hilfe eines numerischen Modells, das an den durchgeführten Versuchen verifiziert wurde, konnten weitere FEM-Analysen zum Tragverhalten der einbetonierten Ankerplatten bzw. zum Tragverhalten des Betons und der vorhandenen Bewehrung durchgeführt werden. Die hierbei gewonnenen Erkenntnisse dienten als Grundlage für die Entwicklung des mechanischen Modells. Ausgehend von einem ersten Komponentenmodell für Ankerplatten ohne Randabstände konnte das Modell für Ankerplatten in randnaher Lage unter Berücksichtigung der Berechnungsansätze der Befestigungstechnik weiterentwickelt werden. Die typischen Versagensarten der Kopfbolzendübel in randnaher Lage werden hierbei durch einzelne Komponenten berücksichtigt. Das Tragverhalten der Ankerplatten wird durch das vorgeschlagene Modell gut wiedergegeben und bleibt insgesamt auf der sicheren Seite. Eine Weiterentwicklung des Modells und Anpassung an zukünftige Forschungs- und Normungsergebnisse ist möglich durch den modularen Aufbau der Komponentenmethode. So kann das Modell für weitere Befestigungselemente wie Hinterschnittanker oder chemische Befestigungssysteme und andere Einbausituationen durch den Austausch einzelner Komponenten bzw. das Einfügen neuer Komponenten angepasst werden. Gegenüber bestehenden Berechnungsmöglichkeiten wurde ein wirtschaftliches Bemessungsmodell für die Ankerplatten im untersuchten Parameterbereich erstellt. Durch die Möglichkeit der Berücksichtigung vorhandener Bewehrung zur Rückverankerung von Kopfbolzendübel auch in randnaher Lage kann eine realistische Berechnung durchgeführt werden und eine sehr vorteilhafte und wirtschaftliche Ausbildung der Anschlüsse erfolgen.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

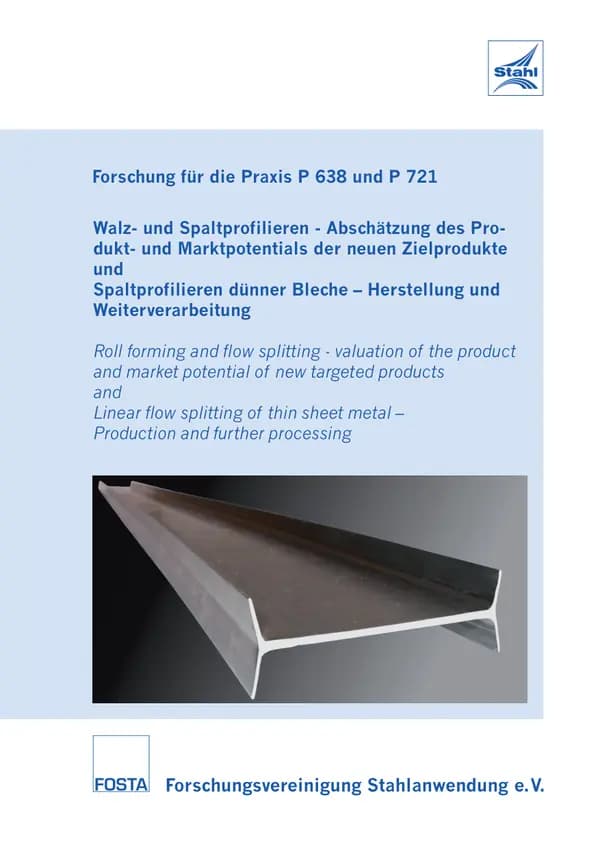
P 721 - Spaltprofilieren dünner Bleche - Herstellung und Weiterverarbeitung Im Rahmen derzeitiger Bestrebungen, die Entwicklung und Anwendung von Leichtbaustrategien voran zu treiben, besteht das Hauptziel darin, mit sinkendem Materialvolumen zunehmend höhere Bauteilfestigkeiten zu erreichen bzw. mit gewichtsreduzierenden Materialien künftig auch kritische Bauteilbereiche abdecken zu können. Hierzu werden neben der Entwicklung höher- und höchstfester Werkstoffe im Rahmen des Werkstoffleichtbaus auch Anstrengungen im Formleichtbau zur Reduktion der Blechdicke bei gleichbleibenden Bauteileigenschaften unternommen. Ein Problem der Gewichtsreduktion besteht allerdings im Bauteilversagen durch Beulen oder Knicken auf Grund von Instabilitäten. Ein wirkungsvolles Gestaltungselement, um diese Instabilitätsgrenze hin zu höheren Lasten zu verschieben, ist die Einbringung von Verzweigungen. Mit Hilfe des Verfahrens Spaltprofilieren wurde ein Umformverfahren entwickelt, durch das Verzweigungen an der Bandkante von Blechen realisiert werden können, was bislang nur durch Materialdopplungen innerhalb von Gesenkbiege- bzw. Walzprofilierprozessen möglich war. Neben dem Effekt erhöhter Profilsteifigkeit ist es möglich, Verzweigungen für neue, belastungsangepasste Anbindungsstrategien zu nutzen. Darüber hinaus eröffnet sich durch die nachgelagerte Weiterverarbeitung von verzweigten Profilen ein weites Feld neuer funktionaler Profilanwendungen. Im Rahmen der Tätigkeiten des Arbeitskreises „Walz und Spaltprofilieren“ wurde die Verfahrensentwicklung des Spaltprofilierens durch die Realisierung eines neuartigen Werkzeugkonzeptes vorangetrieben. Durch eine gezielte Anordnung von Spalt- und Hilfswalzen, wird im Werkstück ein hydrostatischer Druckspannungszustand induziert, welcher das Formänderungsvermögen des Werkstoffes erhöht und zur Ausbildung der Verzweigungen, sog. Flansche, an der Blechbandkante führt. Die im Rahmen der Entwicklung erarbeiteten Ergebnisse wurden am Beispiel zweier mikrolegierter Feinkornstähle vorgestellt. Hierbei gelang es, Verzweigungen mit einer Spannweite von ca. 30 mm zu erzeugen. Die Spaltprofile verfügen über eine makroskopisch rissfreie Oberfläche sowie über einen signifikanten Verfestigungsgradienten, ausgehend von der den Spaltwalzen zugewandten Oberfläche. Hierauf aufbauend besteht die Möglichkeit zur umformtechnischen Weiterverarbeitung der Spaltprofile. Mittels Gesenkbiege- und Walzprofilierprozessen lassen sich funktionale Mehrkammerprofile erstellen, die neben einer erhöhten Steifigkeit, Knick- und Beulstabilität auch über die Möglichkeit der funktionalen Integration verfügen. Im Rahmen der Tätigkeiten des Arbeitskreises wurde insbesondere die walzprofilier-technische Einformung von Spaltprofilen hin zu einem Einkammerprofil untersucht. Konventionelle Instrumente zur Auslegung von Profilierprozessen lassen sich aufgrund der nicht abbildbaren Verzweigungen nicht nutzen. Anstatt dessen wurde der Prozess mittels FE-Systemen modelliert und analysiert. Weiterhin wurden Gesichtspunkte der Werkzeugauslegung und –gestaltung untersucht, die sich beim Profilieren verzweigter Halbzeuge durch das Auftreten von Hinterschneidungen ergeben. Das im Rahmen des Arbeitskreises realisierte Einkammerprofil demonstriert die Möglichkeiten, die sich durch eine Prozesskette, bestehend aus Spalt- und Walzprofilieren, eröffnen: Die Verfahrensgrenzen des Spaltprofilierens ermöglichen eine Variation der Geometrie des Halbzeugs Spaltprofil für die nachgelagerte Umformung in einem weiten Bereich, sodass die Herstellung dünnwandiger, integral verzweigter Mehrkammerprofile variabler Geometrie mit freien Flanschen möglich wird. Prospektive Möglichkeiten liegen daher insbesondere in der Realisierung neuartiger, multifunktionaler Produkte mit Vorteilen, die sowohl deren Eigenschaften, als auch die Fertigungsmöglichkeiten und –kosten betreffen. Die Tätigkeiten des AK Walz-/und Spaltprofilieren werden im Rahmen des Transferprojektes „Beherrschen von Toleranzfeldern beim Spalt- und Walzprofilieren“ im Rahmen des SFB 666 fortgesetzt. Wesentliche Ziele der Forschungsvorhaben sind die Analyse von Genauigkeit und Toleranzen zur Ableitung industriell realisierbarer Produktklassen und darauf aufbauend entsprechende Strategien zur prozesssicheren Gestaltung einer kontinuierlichen Prozesskette zum Spalt- und Walzprofilieren. Autoren: P. Groche, D. Vucic, P. Beiter, R. Salomon Veröffentlichung: 2011
jederzeit verfügbar
20,00 €
exkl. MwSt.

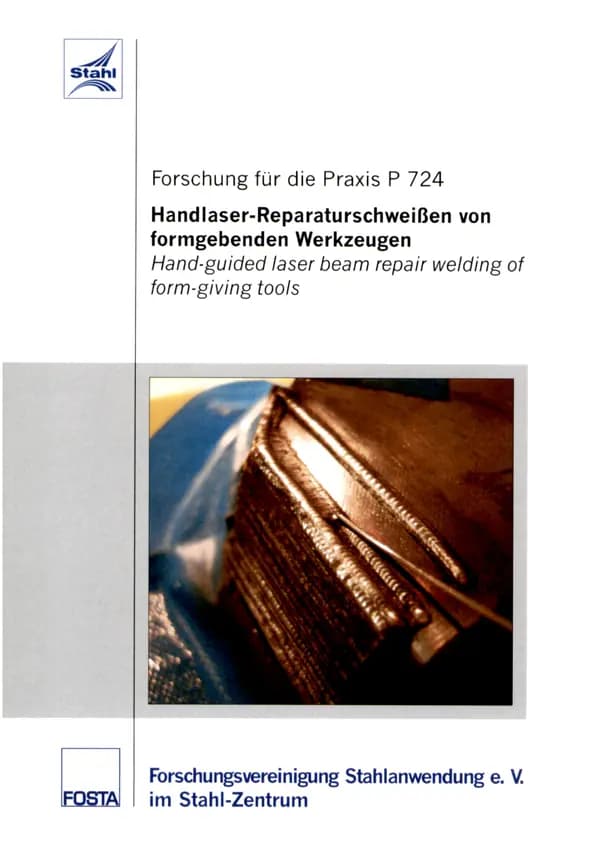
P 724 - Handlaser-Reparaturschweißen von formgebenden Werkzeugen Werkzeugstähle sind in der Industrie weit verbreitet und werden zur trennenden, um und urformenden Bearbeitung von Werkstoffen eingesetzt. Beim dauerhaften Einsatz unterliegen sie einem unvermeidbaren Verschleiß. Reparaturschweißungen defekter Bereiche stellen im Vergleich zu den Produktionskosten eines neuen Werkzeuges eine wirtschaftliche Alternative dar. Zunehmend wird neben dem WIG- und Plasma- Auftragschweißen auch das Laserstrahlauftragschweißen verwendet. Das Laserstrahl- Auftragschweißen wird in Verbindung mit gepulsten Strahlquellen und handgeführten Bearbeitungsköpfen durchgeführt. Durch die Anwendung des Laserstrahlschweißens können Verzüge und großvolumige Wärmeeinflusszonen gegenüber konventionellen Auftragschweißverfahren vermieden werden. Der Laser ist aufgrund seiner Präzision, in Verbund mit einer minimalen thermischen Beeinflussung des Grundwerkstoffes und seiner Zugänglichkeit für Vertiefungen und Spalte, prädestiniert als Reparaturwerkzeug für filigrane Werkzeugschäden. Typische Auftragsdicken liegen im Bereich von 0,2 bis 1,0 mm pro Lage. Durch die Einführung kompakter und mobiler Laserstrahlquellen mit höherer Ausgangsleistung stehen Systeme zur Verfügung, mit denen es möglich ist auch großflächigere Auftragschweißungen kostengünstig durchzuführen. Jedoch liegen bei Werkzeugstählen, aufgrund des im Fertigungsprozess aufwändig eingestellten Gefüges, metallurgisch anspruchsvolle Schweißbedingungen vor. Eine Vielzahl an Neuentwicklungen im Bereich der Werkzeugstähle und Schweißzusatzwerkstoffe erfordert eine umfangreiche Wissensbasis hinsichtlich der metallurgischen Verträglichkeit von Materialkombinationen. Durch Unregelmäßigkeiten, wie z.B. Werkstoffinhomogenitäten können Prozessinstabilitäten entstehen. Diese führen zu qualitativ unterschiedlichen Schweißergebnissen. Aufgrund dessen kann es zu fehlerhaften Reparaturstellen kommen, die ein erneutes Bauteilversagen infolge von Abplatzung, Rissbildung oder Korrosion nach sich ziehen können. Anhand von Verschleißprüfungen, Härtemessungen und Gefügeuntersuchungen sollen metallurgische Unverträglichkeiten sowie die Praxistauglichkeit der Werkstoffpaarungen herausgearbeitet und charakterisiert werden. Untersucht wurden drei neue Werkzeugstähle und fünf Zusatzwerkstoffe. Autoren: H. Haferkamp, M. Schimek Veröffentlichung: 2007
jederzeit verfügbar
20,00 €
exkl. MwSt.

P 727 - Ermittlung dynamischer Grenzformänderungsdiagramme für Karosseriestähle Um die Grenzen des Umformvermögens von Werkstoffen vorherzusagen, werden üblicherweise Grenzformänderungsdiagramme (FLD) benutzt. Diese werden aus quasistatischen Umformversuchen an Blechen abgeleitet und ermöglichen in Verbindung mit Umformsimulationen u.a. Aussagen über die Herstellbarkeit von Bauteilen. Da die Ermittlung der Grenzformänderungsdiagramme bei relativ geringen Umformgeschwindigkeiten durchgeführt wird, ist eine einfache Übertragung der Ergebnisse auf den Fall sehr hoher Umformgeschwindigkeiten, die bei Blechumformungen mit hohen Pressengeschwindigkeiten oder beim Crash-Fall auftreten, zumindest als fraglich anzusehen. Das Ziel des vorliegenden Forschungsprojekts war es, einen geeigneten Versuchsaufbau für die Aufnahme von dynamischen Grenzformänderungsdiagrammen zu entwickeln und damit ein FLD für einen crashrelevanten Werkstoff aufzunehmen. Als zu untersuchenden Werkstoff wurde CP-W800 ausgewählt, der einen typischen Karosseriewerkstoff aus dem Bereich hochfester Stähle darstellt. Um dynamische Grenzformänderungsschaubilder aufzunehmen, wurden Nakazima Proben mit einem halbkugelförmigen Stempel (Ø 100 mm) in einem Fallturm durchstoßen. Mit Hilfe des optischen 3D Messsystems ARAMIS konnten die Dehnungen und die Grenzformänderungswerte bestimmt werden. Als Referenz wurde an dem gleichen Material, mit demselben Versuchsaufbau, ein weiteres FLD bei quasistatischer Umformung mit Hilfe einer Presse aufgenommen. Durch einen Vergleich der Ergebnisse bei quasistatischer Umformung mit Literaturwerten konnte gezeigt werden, dass mit dem Messaufbau prinzipiell Grenzformänderungsschaubilder augenommen werden konnten. Aus der Analyse der dynamischen Versuche wurden dann Aussagen über die Umformgeschwindigkeiten, die Dehnpfade sowie Haupt- und Nebenformänderungen gewonnen. Dabei erwiesen sich die gefundenen Unterschiede zwischen quasistatischer und dynamischer Umformung für diesen Werkstoff als relativ gering. Während im plain strain und Streckziehbereich praktisch keine Unterschiede zwischen quasistatischen und dynamischen Versuchen gefunden wurden, zeigten sich lediglich im Tiefziehbereich leichte Abweichungen. Hier liegen die Grenzformänderungen im dynamischen Fall höher als im quasistatischen Fall. Aufgrund der relativ geringen Datenmenge ist speziell die quantitative Größe der gefundenen Unterschiede aber noch mit einer erheblichen Unsicherheit behaftet. Definitive quantitative Aussagen erfordern neben der Vergrößerung der Datenbasis auch eine Überprüfung der Auswertemethoden, die speziell für quasistatische Bedingungen entwickelt wurden. Autoren: T. Tröster, J. Berg Veröffentlichung: 2007
jederzeit verfügbar
20,00 €
exkl. MwSt.

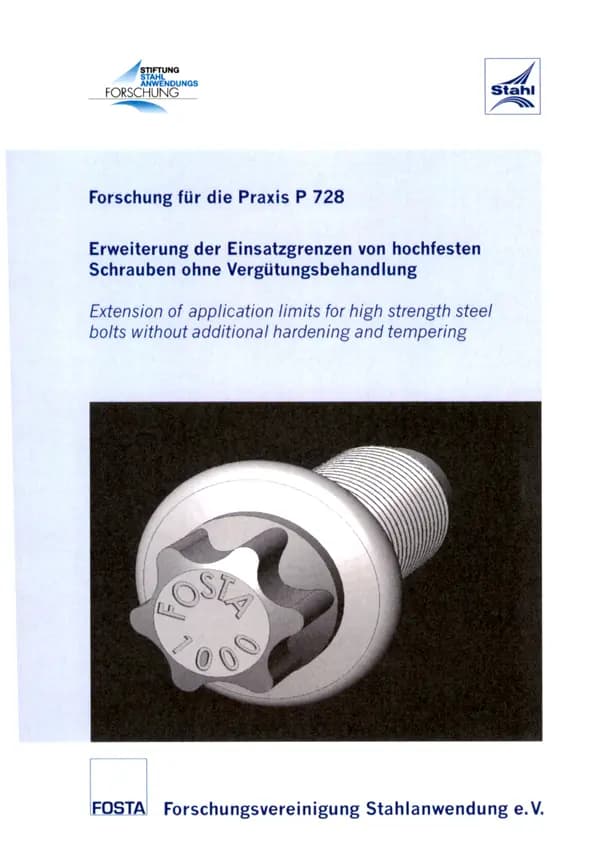
P 728 - Erweiterung der Einsatzgrenzen von hochfesten Schrauben ohne Vergütungsbehandlung Im Rahmen der Serienanwendung überelastisch angezogener Schrauben und damit verbundenen Untersuchungen für einen Anwendungsbereich mit erhöhten Anforderungen wurde festgestellt, dass die Restklemmkraft einer temperaturbelasteten, kaltfließgepressten Zylinderkopfschraube aus dem Werkstoff 17MnV7 bei den gewählten Versuchsparametern deutlich geringer ist, als bei einer entsprechenden Verbindung mit vergüteten Schrauben der Festigkeitsklasse 8.8. Das Ziel des Forschungsvorhabens war die Herstellung von hochfesten Schrauben ohne eine nachfolgende vergütende Wärmebehandlung, die in hoch belasteten Anwendungen der Automobilindustrie eingesetzt werden können. Hierbei muss sich der Vorspannkraftverlust unter Temperaturbelastung im Rahmen jenes der vergüteten Schrauben bewegen. Die mechanischen Eigenschaften müssen den Anforderungen der Festigkeitsklassen 8.8 bzw. 10.9 entsprechen. Die technologischen Vorteile kaltumgeformter Schrauben ohne vergütende Wärmebehandlung wie Geradheit und Dauerfestigkeit sowie die wirtschaftlichen Vorteile sollen dabei erhalten bleiben. Für eine quantitative Einschätzung der Eigenschaften kaltfließgepresster Bauteile wurde in Laborversuchen die Relaxation von ganzen Schrauben sowie einzelner Schraubenabschnitte untersucht. Auf diesem Wege wurde charakterisiert in welchem Umfang Werkstoff, Verformungszustand und Geometrie für die Relaxationsverluste verantwortlich sind. In vergleichenden Untersuchungen der Vorspannkraftverluste bei mäßig erhöhten Temperaturen zeigten alle betrachteten Werkstoffkonzepte ohne vergütende Wärmebehandlung (8MnSi7, 17MnV7 und 30MnVS6 Ti) erhöhte Vorspannkraftverluste im Vergleich zu Schrauben mit vergütender Wärmebehandlung. Mit dem Werkstoff 30MnVS6 Ti ist es jedoch gelungen, Schrauben der Festigkeit 1000 MPa herzustellen, welche die technologischen Eigenschaften der Festigkeitsklasse 10.9 weitestgehend erfüllen. Dies entspricht einer Verbesserung von 10% zum im Einsatz befindlichen Werkstoff 17MnV7. Detaillierte Betrachtungen an Gewindestiften zeigten, dass aus den Bereichen der größten Verfestigung (Gewinde + Kopf) der größte zusätzliche Vorspannkraftverlust gegenüber schlussvergüteten Schrauben resultiert. Die Erhöhung der Werkstofffestigkeit beim Werkstoff 30MnVS6 Ti ermöglicht, trotz gegenüber konventionellen Stählen höherer Relaxation, den Einsatz dieses nicht schlussvergüteten Stahls als Werkstoff für hoch belastete Anwendungen der Automobilindustrie. Die Zielsetzung, die Relaxationsverluste zu reduzieren, konnte nicht erfüllt werden. Autoren: W. Bleck, S. Hoffmann, G. Hartmann, H. Köhler, U. Merschrod, C. von der Crone Veröffentlichung: 2010
jederzeit verfügbar
20,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB