Ziel des Forschungsprojekts ist es, das Schutzniveau von Fahrzeuginsassen bei einem Unfallgeschehen zwischen Fahrzeug und Schutzeinrichtung an Straßen zu verbessern. Durch die disziplinübergreifende Zusammenarbeit der …
Ziel des Forschungsprojekts ist es, das Schutzniveau von Fahrzeuginsassen bei einem Unfallgeschehen zwischen Fahrzeug und Schutzeinrichtung an Straßen zu verbessern. Durch die disziplinübergreifende Zusammenarbeit der Fahrzeugtechnik (ika) mit dem Stahlbau (Stb) kann für Fahrzeug und Schutzeinrichtung untersucht werden, wie die bei einem Pkw-Anprall auftretende Fahrzeugbeschleunigungen mit dem zu erwartenden Verletzungsrisiko der Insassen in Zusammenhang stehen. Durch eine geeignete Konstruktionsgestaltung, können dann die als Unfallfolge auftretenden Verletzungen reduziert werden. Die Bewertung der derzeitigen für die Anprallheftigkeit nach EN 1317 verwendeten Einstufungskriterien steht im Mittelpunkt der Arbeiten des Forschungsprojekts.
Während es für das in der Fahrzeugindustrie verwendete Kriterium HIC (Bewertung der Beschleunigungen am (Dummy-)Kopf) bereits Korrelationsuntersuchungen bzgl. der Verletzungsschwere gibt, sind vergleichbare Untersuchungen für die wesentliche in EN 1317 verwendete Kenngröße ASI (Bewertung der Beschleunigungen am Fahrzeugschwerpunkt) nicht bekannt. Daher werden hier sowohl Simulationen als auch Schlittenversuche mit verschiedenen Dummy-Modellen (US-SID und Hybrid II) mit und ohne Fahrzeugkarosserie durchgeführt. Für die Simulationen werden ein Mehrkörperdynamik-Programm sowie ein Finite-Elemente-Programm eingesetzt. Zur Verbesserung der Prognosequalität, werden diese um eine präzisere Darstellung der Fahrzeug-Fahrbahn-Interaktion und um die Implementierung eines Insassen Dummies einschließlich Gurtsystem erweitert. Im Vergleich zu realen Anprallprüfungen ist die gute Reproduzierbarkeit sowohl der Simulationsergebnisse als auch der Schlittenversuche entscheidend. Die experimentellen Untersuchungen im Schlittenversuch zeigen zwischen dem ASI und dem HIC einen polynomen (bzw. exponentiellen) Zusammenhang mit hohem Bestimmtheitsmaß. Signifikant ist, dass alle Schlittenversuche mit Konfiguration für ein starres Rückhaltesystem zu einem Bruch der Seitenscheibe durch den Dummykopf führen. Die Ergebnisse der Versuche als auch der Simulationen belegen insgesamt die deutlich höhere Insassenbelastung bei Fahrzeuganprall an vergleichsweise starre Rückhaltesysteme im Vergleich zu den eher nachgiebigen Rückhaltesystemen aus Stahl. Die Simulationen liefern außerdem wertvolle Vorarbeiten zur Verstärkung des bisher standardmäßig eingesetzten Fahrzeug-Rückhaltesystems „Einfache Distanzschutzplanke mit 2,0 Meter Pfostenabstand (EDSP 2.0)“ für den Einsatzbereich bei geforderter Aufhaltestufe H2 nach EN 1317. In weiteren Anprallsimulationen, begleitet von Fallturmversuchen, kann zudem aufgezeigt werden, dass durch den Einsatz von höherfestem Stahl die Ressourceneffizienz und damit die Nachhaltigkeit bei Stahlschutzplanken gesteigert werden kann. Das IGF-Vorhaben 14823 N der FOSTA – Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, wurde am Lehrstuhl und Institut für Stahlbau und Leichtmetallbau, RWTH Aachen sowie dem Institut für Kraftfahrzeuge Aachen, RWTH Aachen durchgeführt und über die AiF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Technologie aufgrund eines Beschlusses des Deutschen Bundestages gefördert.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

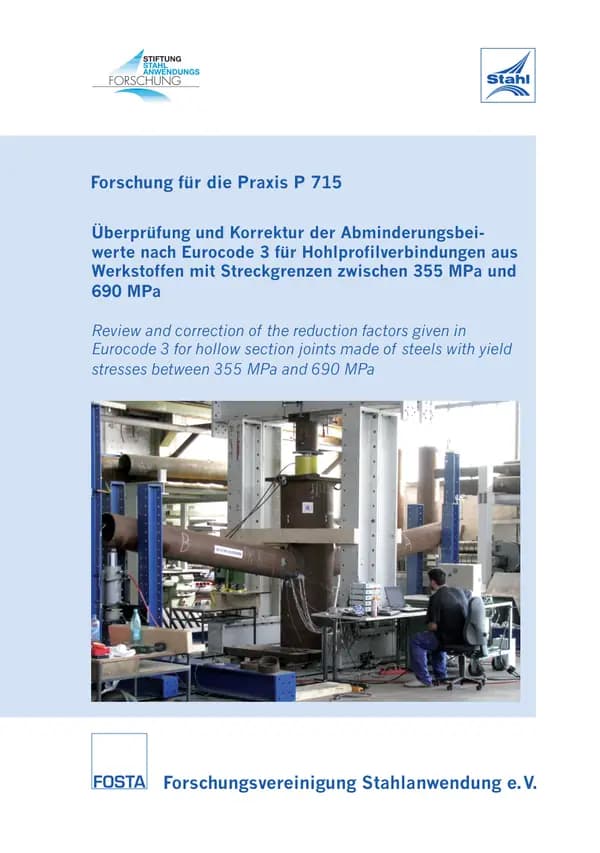
P 715 - Überprüfung und Korrektur der Abminderungsbeiwerte nach Eurocode 3 für Hohlprofilverbindungen aus Werkstoffen mit Streckgrenzen zwischen 355 MPa und 690 Mpa Die Bemessung von Hohlprofilverbindungen aus hochfesten Feinkornbaustahlen nach DIN EN 1993-1-8 erfolgt wie bei den normalfesten allgemeinen Baustahlen mit einer Streckgrenze von maximal 355 MPa und zusätzlicher Berücksichtigung eines Abminderungsfaktors. Für Baustahle mit einer Streckgrenze 355 < fy < 460 MPa sind die Bemessungswerte der erbindungstragfähigkeit mit α = 0,9 und für Baustahle mit einer Streckgrenze 460 < fy < 700 MPa mit α = 0,8 abzumindern. Im Rahmen dieses Forschungsprojekts wurden diese Abminderungsfaktoren überprüft und untersucht, welchen Einfluss die geometrischen Parameter 2γ (Gurtschlankheit), τ (Wanddickenverhältnis) und β (Breitenverhältnis) auf die Abminderung haben. Die experimentellen Untersuchungen erfolgten an XKnoten aus Hohlprofilen mit kreisförmigem Querschnitt (KHP) aus Feinkornbaustahlen S460 und S690. Die Proben wurden sowohl durch Zug und Druck als auch durch Biegung in der Verbindungsebene (IPB) beansprucht. Die Untersuchung der geometrischen Einflüsse auf den Abminderungsbeiwert erfolgte mittels FEAnalysen. Dabei wurde auf die beiden Versagensmodi Gurtplastizieren und Durchstanzen eingegangen. Die Ermittlung der Knotentragfähigkeiten fur Gurtplastizieren erfolgte anhand des 3%-Verformungskriteriums. Für den Versagensfall Durchstanzen wurde ein eigenes numerisches Modell entwickelt, mit dessen Hilfe die Rissbildung im Gurtquerschnitt simuliert werden kann. Für die Bestimmung der Eingabeparameter dieses Modells, z.B. zur Berücksichtigung der Mehrachsigkeit der Spannung, sind allerdings aufwendige experimentelle Untersuchungen notwendig, die aber im Rahmen dieses Projektes nicht durchgeführt werden konnten. Für den Versagensfall Durchstanzen konnte daher keine Überprüfung der Abminderungsfaktoren erfolgen. Die bisherigen Ergebnisse der experimentellen Untersuchungen deuten an, dass eventuell auf Verbindungsnachweise verzichtet werden kann, wenn die Gurtschlankheit und das Wanddickenverhältnis bestimmte Grenzwerte nicht übersteigen. Der Nachweis der Verbindung wäre dann bereits in den Nachweisen der DIN EN 1993-1-1 enthalten. Die für die Anwendung der EN 1993-1-8 zur Zeit bestehende untere Grenze für die Gurtschlankheit (d0/t0 ≥ 10) konnte dann ebenfalls entfallen. Hierzu sind aber weitere Untersuchungen erforderlich. Da auf Grund der geringen Anzahl an Versuchsdaten die statistischen Auswertungen lediglich eine geringe Aussagekraft besitzen, kann mit den gewonnen Ergebnissen derzeit noch keine endgültige Empfehlung für eine Änderung der Beiwerte ausgesprochen werden. Es wurde aber bestätigt, dass bei allen untersuchten Querschnitten der Querschnittsklassen 1 und 2 die Abminderungsbeiwerte nach DIN EN 1993-1-8 sowie nach DIN EN 1993-1-12 stets auf der sicheren Seite liegen. Das Forschungsvorhaben wurde von der Versuchsanstalt für Stahl, Holz und Steine des Karlsruher Instituts für Technologie (KIT) und vom Labor für Stahl- und Leichtmetallbau der Hochschule München, Fakultät Bauingenieurwesen mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, aus Mitteln der Stiftung Stahlanwendungsforschung, Essen, durchgeführt. Autoren: R. Puthli, S. Herion, O. Fleischer, Ö. Bucak, I. Engelhardt, A. Fischl Veröffentlichung: 2014
jederzeit verfügbar
50,00 €
exkl. MwSt.

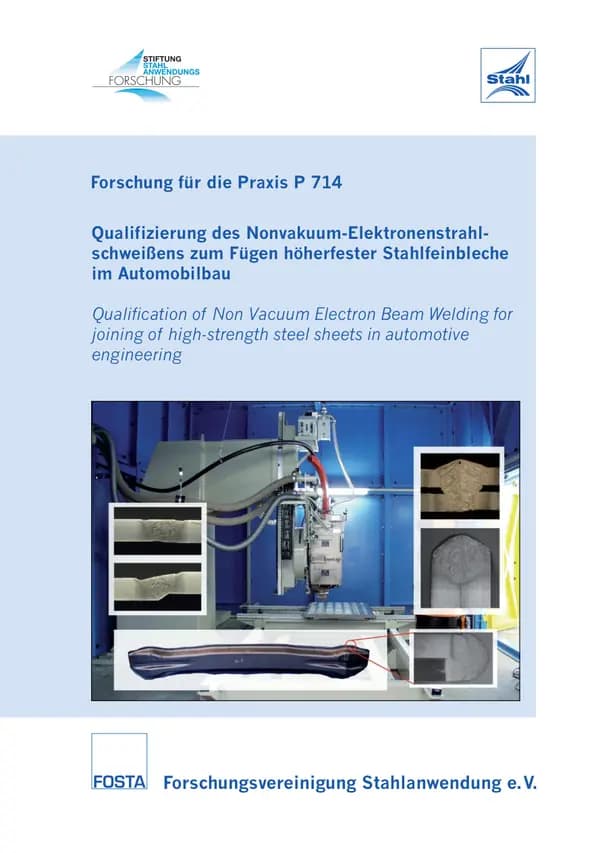
Im Forschungsvorhaben P714 wurde, aufbauend auf den grundlegenden Untersuchungen des bereits durchgeführten Projektes P611 zur Schweißbarkeit verschiedener beschichteter Stahlfeinblechsorten, das Nonvakuum-Elektronenstrahlschweißen (NVEBW) unter industrienahen Bedingungen für einen Einsatz in der Stahlfeinblechverarbeitung, insbesondere in der Karosseriefertigung, qualifiziert. Dabei standen die höherfesten, verzinkten Stahlfeinblechsorten HX420LAD+Z, HXT600X+Z, HXT700T+Z sowie BTR165 mit Blechdicken zwischen 0,8 und 2 mm im Mittelpunkt der Untersuchungen. Zunächst wurden die Prozesstoleranzen beim NVEBW in Abhängigkeit von verschiedenen Nahtgeometrien, Stahlfeinblechsorten und Blechdicken bestimmt. Insbesondere wurden die Spaltüberbrückbarkeit, die Toleranz gegenüber der Lageabweichungen und dem Kantenversatz betrachtet. Eine besonders gute Spaltüberbrückbarkeit konnte für das NVEB-Schweißen von Überlappnähten und Bördelnähten nachgewiesen werden. Bei I-Nähten ist die Spaltüberbrückbarkeit stark materialabhängig. Die ermittelten Prozesstoleranzen bezüglich Lageabweichung und Kantenversatz sind als groß zu bewerten. Durch den Einsatz von Zusatzwerkstoffen kann die Spaltüberbrückbarkeit weiter verbessert werden. Bei den Untersuchungen mit schrägem Strahleinfall mit einem Neigungswinkel von 15° konnte bei den Werkstoffen HXT600X+Z und HXT700T+Z bei einer Schweißgeschwindigkeit von 12 m/min eine Verringerung der Randkerbentiefe beobachtet werden. Beim NVEBW von Bördelnähten aus HXT600X+Z und HXT700T+Z konnte durch einen Strahlneigungswinkel von 15° eine Verringerung des Humpings und der Randkerbentiefe, d.h. insgesamt eine Stabilisierung der Schweißschmelze beobachtet werden. Dauerschwingfestigkeitsuntersuchungen an NVEB-geschweißten H-Proben für die vier untersuchten Werkstoffen belegen bei vergleichbaren Kraftamplituden, ähnliche Lastwechsel-Niveaus. Die Eignung des NVEB als Fügetechnologie ist an Hand von Bauteilschweißungen und Crashtests abschließend nachgewiesen worden. Die Crasheigenschaften NVEBgeschweißter und Punktgeschweißter Bumper der Firma Benteler Automobiltechnik GmbH sind geprüft worden. Die Crashtests zeigen sowohl für die originalen Bumper als auch für die NVEB gefügten Bumper vergleichbar gute Crasheigenschaften. Neben der Taktzeit ist vor allem in Hinblick auf die CO2-Emission und den Kraftstoffverbrauch das Fahrzeuggewicht von großer Bedeutung. In diesem Zusammenhang konnte beim NVEBW durch die Anpassung der Stoßgeometrie an das Schweißverfahren das Gewicht des Bumpers von 4,95 kg auf 4,30 kg reduziert werden. Die durchgeführten Untersuchungen untermauern die sehr gute Eignung des NVEBW für die Verarbeitung von beschichteten Stahlfeinblechen im Karosseriebau. Diese ist nicht nur aufgrund wirtschaftlicher Vorteile, wie einer hohen Schweißgeschwindigkeit und einem hohen Wirkungsgrad gegeben. Die Untersuchungen zeigen auch die für den Praxiseinsatz notwendigen Vorteil, wie große Prozesssicherheit und die Flexibilität des Verfahrens. FOSTA Forschungsvereinigung Stahlanwendung e. V. Veröffentlichung: 2012 Autoren: Dr.-Ing. K. Lau, Dipl.-Ing. R. Konya, Dr.-Ing. T. Hassel
jederzeit verfügbar
25,50 €
exkl. MwSt.

P 713 - Herstellung von Rohren mit flexiblem Wanddickenverlauf durch Walzprofilieren von bandprofilgewalztem Vormaterial Bei den heute kommerziell erhältlichen Tailored Tubes variieren der Durchmesser und ggf. auch die Wanddicke entlang der Längsachse des Rohres. Mit dem vorliegenden Projekt wurde erstmals der Nachweis erbracht, dass durch die Kombination von Bandprofilwalzen und Walzprofilieren Rohre mit in Umfangsrichtung variierender Wanddicke in einem kontinuierlichen Prozess wirtschaftlich hergestellt werden können. Dies ermöglicht bereits als gerades Rohr die Erschließung bisher nicht nutzbarer Leichtbaupotentiale. Darüber hinaus wurde gezeigt, dass diese neuartige Klasse von Rohren nach einer Glühbehandlung bei Bedarf z.B. durch Innenhochdruckumformung zu geometrisch anspruchsvollen Leichtbaustrukturen weiterverarbeitet werden können. Die Basis für die erfolgreiche Realisierung der Demonstratorrohre wurde durch umfangreiche Simulationsstudien der Prozesskette geschaffen, so dass nun auch validierte Simulationsmodelle für die Entwicklung weiterer Profilvarianten zur Verfügung stehen. Basierend auf einer Betrachtung des Flächenträgheitsmomentes wurden drei Querschnitte für kreisrunde Rohre mit variierender Wandstärke ermittelt, die ein besonders günstiges Verhältnis von Biegesteifigkeit zu Gewicht aufweisen. Für das Walzprofilieren der als Demonstrator ausgewählten Rohrgeometrie wird als Vormaterial ein 186 mm breites Band benötigt, dessen Dicke im mittleren Bereich auf einer Breite von ca. 50 mm durch Bandprofilwalzen von 2,5 mm auf 1,5 mm reduziert werden musste. Aufbauend auf den zu Beginn des Projektes bekannten Grundlagen des Bandprofilwalzens wurden hierfür zunächst in einer umfassenden Parameterstudie mit numerischer Simulation (FEM) die Einflüsse der Prozess-, Geometrie- und Werkstoffparameter auf die Ausbildung des Querschnitts untersucht und eine optimierte Rollengeometrie und Walzstrategie erarbeitet. Die Umsetzung dieser Walzstrategie erfolgte in industrienahem Maßstab auf einer Walzprofilieranlage, auf der mit insgesamt 25 Stichen in drei Durchläufen etwa 120 m Tailor Rolled Strip (TRS) für die Weiterverarbeitung erzeugt wurden. Auch die verschiedenen denkbaren Einformstrategien für das Walzprofilieren des TRS wurden mit Hilfe umfangreicher FEM-Simulationen bewertet und optimiert. Dabei wurde die Vorverfestigung aus dem Bandprofilwalzen auf Basis einer gemessenen Härteverteilung berücksichtigt und der gesamte Einformprozess als FEM-Modell abgebildet. Aufbauend auf diesen Vorarbeiten konnten die Rohre erfolgreich eingeformt und durch HFSchweißen geschlossen werden, wobei die Rundheits- und Formabweichungen geringfügig über denen eines Referenzrohres mit konstanter Wanddicke lagen. In Berstversuchen durch Innenhochdruckumformung mit freier Aufweitung zeigte sich, dass die so hergestellten Tailored Tubes nach einer rekristallisierenden Glühung durch Innhochdruckumformung umformbar sind und sogar ein etwas besseres Umformvermögen aufweisen als ein Referenzrohr, bei dem der Wanddickenunterschied durch Fräsen erzeugt wurde. Die Verfahrenskombination Bandprofilwalzen mit nachfolgendem Walzprofilieren kann auf hochproduktiven Rollprofilieranlagen durchgeführt werden. Damit ist insbesondere dann eine hohe Wirtschaftlichkeit zu erwarten, wenn möglichst wenige Stiche zur Herstellung des TRS benötigt werden. Dies ist immer dann gegeben, wenn das TRS eine oder mehrere schmale Rillen aufweist. Breite oder besonders tiefe Rillen sind demgegenüber als aufwendig anzusehen. FOSTA Forschungsvereinigung Stahlanwendung e. V. Veröffentlichung: 2010 Autoren: Prof. Dr.-Ing. P. Groche, Dipl.-Ing. M. Mirtsch, Prof. Dr.-Ing. G. Hirt
jederzeit verfügbar
30,00 €
exkl. MwSt.

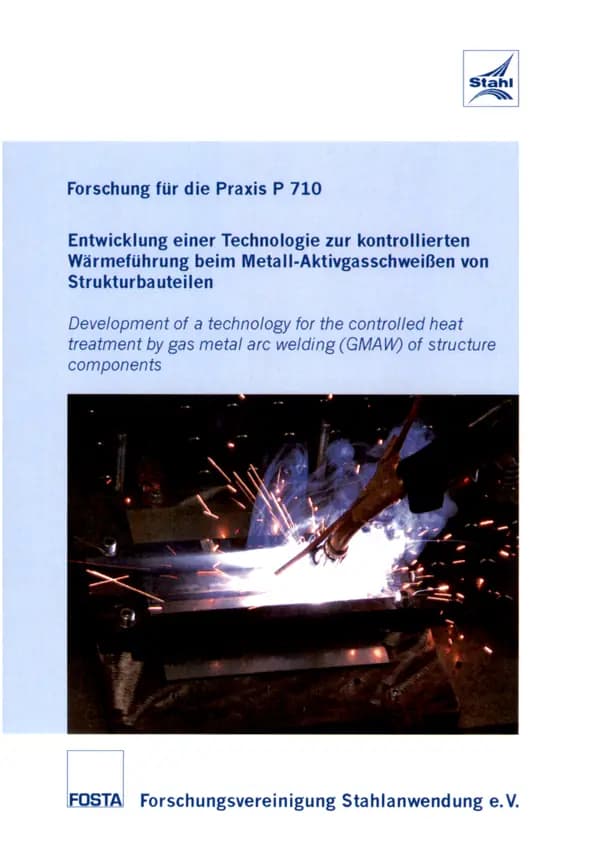
P 710 - Entwicklung einer Technologie zur kontrollierten Wärmeführung beim Metall-Aktivgasschweißen von Strukturbauteilen Die effektive Nutzung der neu entwickelten höherfesten Stähle HCT690T+Z100 (1.0947), HCT780X+Z100 (1.0943), HDT1200M (1.0965) und 22MnB5+AS (1.5528) erfordert geeignete Verbindungstechnologien. Mit dieser Arbeit wurde das Ziel verfolgt, die Eigenschaften der Grundwerkstoffe auf die Verbindungseigenschaften zu übertragen. Hierfür wurden Schmelzschweißprozesse mit gesteuerter Energieführung in der Kombination mit speziell entwickelten Schweißzusatzwerkstoffen untersucht. Die Zusammensetzungen der Zusatzwerkstoffe sind derart eingestellt, dass sie unter Beachtung der Schweißtechnologie weitestgehend der Zusammensetzung der Grundwerkstoffe entsprechen. Es wurden außerdem vergleichende Betrachtungen zwischen den vier neu entwickelten Fülldrähten und drei kommerziell erhältlichen Massivdrähten realisiert. Bei den durchgeführten Untersuchungen wurden nahtlose Fülldrähte verwendet. Sie wurden als Metallpulvertypen für eine Anwendung unter Mischgas konzipiert. Für vollmechanische und automatisierte Prozesse sind sie hervorragend geeignet. Die Verarbeitung der Drähte erfolgte mittels moderner Anlagen der Schweißtechnik. Es kamen sowohl Gleich- als auch Wechselstrommaschinen zum Einsatz. Bis auf einen Massivdraht ist es gelungen, alle Zusatzwerkstoffe reproduzierbar auch unter Wechselstrombedingungen zu verschweißen. Die Wechselstromtechnik bietet über die Balance von positiver und negativer Polarität hervorragende Möglichkeiten, den Energieeintrag in den Grundwerkstoff in weiten Bereichen zu steuern. Damit ist eine Grundlage der definierten Energieführung gewährleistet. Zusätzlich wurden die Möglichkeiten einer prozessintegrierten Energieführung beurteilt. Für Verbindungen am HCT690T+Z100 bietet sich die neu entwickelte Kurzzeitwärmenachbehandlung besonders an. Es wurde die Anwendbarkeit von zwei unterschiedlichen Systemen vorgestellt und deren Bedeutung auf die Verbindungseigenschaften präsentiert. Eine wesentliche Reduzierung der Härte des Schweißgutes und der Wärmeeinflusszone konnte nachgewiesen werden. Dieses Ergebnis wurde durch die realisierten Schlagzugprüfungen bestätigt. Die Zerstörung der Probe erfolgte erst bei einer wesentlich höheren Energie als dies bei unbehandelten Proben registriert wurde. Die in Folge des Verbindungsprozesses zugeführte Energie wurde mittels hoch genauer Strom-Spannungs-Zeit-Messungen registriert. Hinzu kamen systematische Messungen der Abkühlzeiten. Erst die Kombination von Zusatzwerkstoff und Verarbeitungstechnologie gestattete die Herstellung von Verbindungen, die den Grundwerkstoffeigenschaften weitestgehend entsprechen. Als Beurteilungskriterien dienten die Reaktionen auf quasistatische, zyklische und schlagartige Belastung der hergestellten Proben. Zusätzlich wurden korrosive und metallografische Prüfungen herangezogen. Alle Untersuchungsergebnisse wurden in einer Datenbank zusammengefasst. Der Nutzer wird menügesteuert von der Aufgabenstellung bis zur Schweißanweisung geführt. Zusätzlich werden Informationen zu den Verbindungseigenschaften, der Bruchlage, den Fügeparametern sowie die Ergebnisse der metallografischen Untersuchungen bereitgestellt. Die Arbeit enthält ein Schweiß-Zeit-Temperatur-Umwandlungs-Schaubild für den HCT780X+Z100 (1.0943) - auf dessen Grundlage die theoretischen Betrachtungen zur Beurteilung der Wärmeeinflusszone beruhen. Es kann mit guter Übereinstimmung die Anwendbarkeit handelsüblicher Softwarepakete auch für Wechselstromprozesse festgehalten werden. FOSTA - Forschungsvereinigung Stahlanwendung e. V. Veröffentlichung: 2009 Autoren: Dipl.-Ing. J. Vester, Dr.- Ing. H. Heinemann, Dipl.-lng.(FH) T. Ebersbach, Dipl.-Ing. A. Panthel,
jederzeit verfügbar
20,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB