Das strukturelle Kleben von Stahlblechen, das mittlerweile zum Stand der Technik zu zählen ist, nimmt durch die Einführung neuer hochfester Stahlsorten im Fahrzeugbau den angestrebten Leichtbau und durch die Forderung …
Das strukturelle Kleben von Stahlblechen, das mittlerweile zum Stand der Technik zu zählen ist, nimmt durch die Einführung neuer hochfester Stahlsorten im Fahrzeugbau den angestrebten Leichtbau und durch die Forderung nach einer optimalen Werkstoffausnutzung weiterhin an Bedeutung zu. Darüber hinaus lässt sich mit der Klebtechnik die Mischbauweise ideal realisieren und durch ihre hohe Automatisierbarkeit und weitere Vorteile eine Senkung der Herstellungs- und Betriebskosten erzielen. Die Klebtechnik ist deshalb eine Zukunftstechnologie. Ein breiter Einsatz des Klebens für hoch beanspruchte Bauteile und Strukturen gelingt in den Industriezweigen, die entweder eine schnelle Entwicklung ihrer Serienprodukte oder eine Einzelfertigung mit hoher Lebensdauer anstreben nur, wenn die Berechnung und numerische Simulation als das wesentliche Entwicklungswerkzeug der modernen industriellen Produktion möglich sind und zuverlässige Ergebnisse liefern.
Eine der Hauptbeanspruchungsarten, die im Fahrzeugbau zu Schäden und Versagen führt, ist die schwingende Beanspruchung von einzelnen Komponenten, die Bauteilermüdung. Zur schwingbruchsicheren Auslegung geklebter Verbindungen wurden im Rahmen dieses Forschungsvorhabens folgende drei Lösungswege beschritten: Ausgehend vom Strukturspannungskonzept für kompakte metallische Werkstoffe und Schweißverbindungen konnte aus Ergebnissen der Wöhler-Versuche an geklebten Proben die Schwingfestigkeit eines geklebten Bauteils innerhalb der Streubreite der Ergebnisse mit gutem Erfolg bestimmt werden. Wegen der großen Streuung der Ergebnisse bei schwingender Beanspruchung von Klebverbindungen und der damit verbundenen langen Versuchs- und Maschinenbelegungszeiten wurde zur Abkürzung das aus der Polymermechanik stammende Zeit-Temperatur-Superpositionsprinzip an Klebverbindungen untersucht und die in Kurzzeitversuchen ermittelten Shift-Faktoren ebenfalls mit gutem Erfolg auf die Schwingfestigkeit der Verbindungen übertragen. Schließlich wurden im umfangreichsten Teil des Projekts mit Klebschicht-Verformungsmessungen (sog. Hysteresemessung) bei jeweils konstanten Spannungsamplituden das mechanische Verhalten schwingend beanspruchter Proben experimentell untersucht, mit mathematischen Modellen ausgewertet und für die Implementierung in FEM-Programme formuliert. Ein wesentliches Ergebnis aus diesen Untersuchungen war die relativ hohe Kriechneigung bei dem untersuchten zähmodifizierten Epoxidharzklebstoff, die bei Erreichen des tertiären Kriechstadiums zum schnellen Versagen der Verbindung führt. Das Forschungsvorhaben (IGF-Nr. 141 ZN) wurde am Fraunhofer-Institut für Fertigungstechnik und Angewandte Materialforschung (IFAM), Bremen, Laboratorium für Werkstoff und Fügetechnik (LWF), Universität Paderborn, Institut für Werkstofftechnik (IfW), Verbundwerkstoffe und Werkstoffverbunde, Universität Kassel, mit finanzieller Förderung durch die Arbeitsgemeinschaft industrieller Forschungsvereinigungen „Otto von Guericke“ e. V. (AiF), Köln, aus Mitteln des Bundesministeriums für Wirtschaft und Technologie (BMWi), Berlin, durchgeführt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

P 652 - Wirtschaftliche Schweißverbindungen höherfester Baustähle Die Entwicklungen im Stahlbau tendieren zu immer schlankeren und leichteren Konstruktionen aus Baustählen mit höherer Festigkeit. Von der Stahlindustrie wurden hierfür Stähle entwickelt, die neben den höheren Festigkeiten auch gute Schweißeigenschaften und hohe Zähigkeiten aufweisen. Das Materialeinsparungspotential durch höherfeste Baustähle der Festigkeitsklassen S460 und S690 kann bei geschweißten Bauteilen jedoch aufgrund der aktuellen Normen nur ungenügend genutzt werden. Ziel des Forschungsvorhabens, war daher im Sinne eines wirtschaftlichen und zugleich Ressourcen schonenden Einsatzes von höherfesten Baustählen die Entwicklung von zeitgemäßen Konstruktions-, Bemessungs- und Verarbeitungsprinzipen für Schweißverbindungen höherfester Baustähle. Hierzu wurden umfangreiche experimentelle und numerische Untersuchungen zur Tragfähigkeit und Sprödbruchsicherheit von nicht durchgeschweißten Laschen-, Kreuz- und Stumpfstoßverbindungen aus höherfesten Baustählen der Stahlsorten S460M/ML und S690Q/QL mit Blechdicken von 15, 20 und 50 mm durchgeführt. Der Schwerpunkt lag dabei auf der Untersuchung des Einflusses der Kombination von unterschiedlichen Festigkeitsverhältnissen zwischen Grundwerkstoff und Schweißzusatzwerkstoff (so genannte Misch- und Mismatch- Verbindungen) von MAG geschweißten Verbindungen. Insgesamt wurden dabei 326 Versuche zur Tragfähigkeit bei Raumtemperatur und 41 Versuche zur Ermittlung einer eventuellen Sprödbruchgefahr bei tiefen Temperaturen (-40°C) durchgeführt. Numerische Schweißsimulationen und Eigenspannungsmessungen dienten der Ermittlung der beim Schweißen lokal entstehenden Festigkeitsunterschiede und Eigenspannungszustände. Diese Ergebnisse unterstützen die Bewertung des Trag- und Bruchverhaltens der Schweißverbindungen. Auf Grundlage der durchgeführten Untersuchungen konnten Empfehlungen für die Bemessung von Schweißverbindungen aus höherfesten Baustählen im Hinblick auf die Tragfähigkeit und Sprödbruchsicherheit abgeleitet werden, die z.B. für die Stahlsorte S460M zu einer Tragfähigkeitssteigerung von 20% führen, während für die Stahlsorte S690Q die bestehenden normativen Tragfähigkeiten im Wesentlichen bestätigt werden konnten. Ergänzt werden diese Empfehlungen durch Hinweise für Anforderungen an eine sachgerechte Fertigung, z. B. im Hinblick auf die Auswahl geeigneter Schweißzusatzwerkstoffe und Schweißprozessparameter. Die Ergebnisse des Forschungsvorhabens tragen somit wesentlich zu einem optimierten Einsatz von höherfesten Baustählen in geschweißten Konstruktionen des Stahl- und Anlagenbaus bei, in dem neben Einsparungen im Materialverbrauch auch Vorteile durch eine schnellere Fertigung infolge reduzierten Schweißvolumens und geringer Montagegewichte erzielt werden können. Eine Umsetzung der Forschungsergebnisse findet im Rahmen der Überarbeitung der Bemessungsnormen für Stahlbauten statt. Autoren: U. Kuhlmann, H. P. Günter, C. Rasche, F. Werner, J. Hildebrand, I. Wudtke, M. Vormwald, T. Beier, C. Versch, G. Köhler, H. Heinemann Veröffentlichung: 2008
jederzeit verfügbar
50,00 €
exkl. MwSt.

P 654 - Neue Konstruktionen durch Einsatz von Klebverbindungen im Stahlbau Kleben als Alternative zu strukturellen Fügetechniken im Stahlbau spielt derzeit trotz vielfältiger Anwendungsmöglichkeiten noch eine untergeordnete Rolle. Dabei kann die relativ neue Technik „Kleben“ im Bauwesen in vielen Fällen wirtschaftlich und technologisch gegenüber vorhandenen etablierten Fügetechniken nicht nur bestehen, sondern bietet vielfältige Vorteile. Potentielle Anwendungsfelder ergeben sich insbesondere dort, wo die technischen und wirtschaftlichen Grenzen herkömmlicher Fügetechniken erreicht sind. Das hier vorgestellte Forschungsvorhaben möchte einen Beitrag zur Etablierung des Klebens im Stahlbau leisten. Im Rahmen dieses Forschungsprojektes wurden exemplarisch Konstruktionen aus dem Brückenbau und dem Fassadenbau als Anwendungsfelder für Klebeverbindungen ausgewählt: Stellvertretend für den Bereich „Bauwerke der Infrastruktur“ wurden geklebte Sandwichfahrbahnplatten für Straßenbrücken entwickelt und untersucht. Neben dem klebgerechten Entwurf und der Dimensionierung wurden umfassende numerische und analytische Berechnungen durchgeführt. Das Tragverhalten und die Fertigungsabläufe der geklebten Fahrbahnplatten wurden zusätzlich experimentell anhand von großmaßstäblichen Demonstratoren und Kleinteilproben analysiert. Für den Brückenbau ergibt sich somit die Möglichkeit, mit Hilfe dieser neuen, hoch belastbaren geklebten Stahlfahrbahnen die Grenzen zu überwinden, an die herkömmliche orthotrope Fahrbahnplatten gestoßen sind. Im Bereich des Stahlfassadenbaus waren zwei potentielle Anwendungen der Klebtechnik Gegenstand der Untersuchungen. Die erste Anwendung konzentrierte sich auf die klebtechnische Verstärkung von Hohlprofilen in Pfosten-Riegel-Fassaden. Als zweite Klebanwendung im Stahlfassadenbau wurde eine geklebte Alternative zur Befestigung von Stahltrapezprofilen im Fassadenbereich untersucht. In Versuchen wurde die Tragfähigkeit geklebter Anschlüsse nachgewiesen und auf Basis theoretischer Untersuchungen die Systemparameter hinsichtlich der Tragfähigkeitssteigerung optimiert. Bezüglich der Auswahl und Charakterisierung von möglichen Klebstoffsystemen für den Einsatz im konstruktiven Stahlbau stand eine repräsentative Bandbreite kommerziell angebotener Produkte zur Verfügung. Neben den mechanischen Eigenschaften erfolgte eine Untersuchung des Verarbeitungs- und Applikationsverhaltens der Klebstoffsysteme, welche entscheidend für die Einsatzmöglichkeit im Stahlbau sind. Insbesondere wurde auch auf die Vorbereitung der Oberflächen und auf den Einfluss von Korrosionsschutzmaßnahmen eingegangen. Um die an geklebte Konstruktionen gestellten bauaufsichtlichen Anforderungen erfüllen zu können, wurden im Rahmen des Projekts Monitoringsysteme entwickelt, die eine kontinuierliche und kostengünstige Überwachung der Klebfugen erlauben. Die Fertigung von geklebten Stahlstrukturen erfordert in gewissem Maß ein Umdenken bei der Ausführung. Besonderer Wert ist auf die Vorbereitung der Klebflächen zu legen. Die im Rahmen dieses Projektes gewonnen Erfahrungen zeigen, dass für die Herstellung großer Bauteile wie dem vorgestellten Brückendeck derzeit weder die vorhandenen Mischanlagen noch die Möglichkeiten zu Fixierung der Fügepartner ausreichend sind. Hier müssen weitere Produktionsverfahren unter Berücksichtigung einer Baustellen- oder Werkstattfertigung entwickelt werden. Des Weiteren ist sicherzustellen, dass die Arbeiten nur von geschultem Fachpersonal mit Fertigungsbegleitenden Maßnahmen zur Kontrolle und Qualitätssicherung durchzuführen sind. Es konnte nachgewiesen werden, dass geklebte Bauteile gegenüber anderen Bauausführungen als gleichwertig zu betrachten sind. Es zeigte sich, dass geklebte Konstruktionen im Stahlbau realisierbar sind und bei entsprechender Ausführung eine dauerhafte Konstruktionsform darstellen. Es bietet sich an, zukünftig das Potential des Klebens im Stahlbau durch ausgewählte Pilotprojekte aufzuzeigen, deren Ziel es sein muss, die bezüglich des konstruktiven Klebens bestehenden Vorbehalte und Hemmnisse systematisch abzubauen. Autoren: H. Pasternak, J. Meinz, M. Feldmann, B. Völling, B. Abeln, K. Dilger, S. Böhm, M. Ullmann, T. Ummenhofer, J. Medgenberg , P. L. Geiß, A. Wagner, F. J. Heise Veröffentlichung: 2008
jederzeit verfügbar
50,00 €
exkl. MwSt.

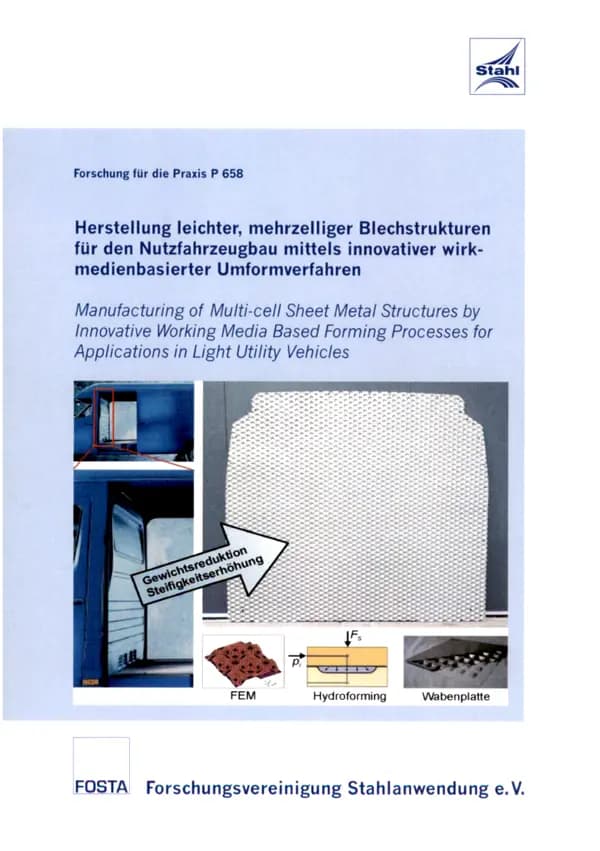
P 658 - Herstellung leichter, mehrzelliger Blechstrukturen für den Nutzfahrzeugbau mittels innovativer wirkmedienbasierter Umformverfahren Der Leichtbau gewinnt aus ökonomischen und ökologischen Gründen immer größere Bedeutung, um besonders im Fahrzeugbau das Karosseriegewicht und somit den Kraftstoffverbrauch der Fahrzeuge zu reduzieren, aber dabei gleichzeitig hohe Qualitätsstandards hinsichtlich Sicherheit, Ergonomie und Komfort einzuhalten. Mehrzellige Blechstrukturen aus Stahlblech sind leichte, flächige Leichtbau-Verbund-Konstruktionen, welche in vielen Anwendungsgebieten zur Substitution konventioneller, flächiger Bauteile aus Massivblech eingesetzt werden können. Insbesondere im leichten Nutzfahrzeugbau bietet sich ein hohes Potenzial, um bei den eingesetzten großflächigen Blechbauteilen Gewicht einzusparen und – vor dem Hintergrund der gesetzlichen Beschränkung des Maximalgewichts von Nutzfahrzeugen – das Leergewicht zu reduzieren und somit die Nutzlast zu erhöhen. Wabenplatten aus Stahlblech stellen aufgrund ihrer spezifischen Bauteileigenschaften eine wirtschaftlich und technologisch attraktive Lösung für ebene, kleinflächige Teile im Kraftfahrzeugbau dar. Für großflächige Anwendungen sind diese Verbundbleche jedoch nur bedingt geeignet, da sie mit Überlappungen gefügt werden müssen, was zu einer unerwünschten Erhöhung der Trennfugenanzahl und somit zu höheren Fertigungskosten und erhöhter Korrosionsneigung führen kann. Im Rahmen dieses Forschungsvorhabens wurde eine Fertigungstechnologie entwickelt, die es erlaubt, großflächige Höckerbleche ohne Trennfugen mit hoher Bauteilqualität durch wirkmedienbasierte Umformverfahren herzustellen. Das realisierte Umformwerkzeug erlaubt die Herstellung von Höckerblechen mit unterschiedlichen Breiten bei nahezu beliebigen Längen einer Wabenplattengestalt. Die hergestellten Höckerbleche wurden dann zu großformatigen Verbundblechen (Wabenplatten) gefügt. Die strukturelle Auslegung von Höckergeometrie und Plattenaufbau im Hinblick auf die spezifischen Anforderungen der Lastenhefte ausgewählter Bauteile wurde mittels FESimulation sowie vergleichender Umformversuche mit kleinen Werkzeugen durchgeführt. Es wurden Höckerbleche mit hexagonaler Höckerstruktur und zwei verschiedenen Höckertiefen (4 und 8 mm) hergestellt. Die Blechbreiten betrugen bis zu 1.800 mm bei über 2.000 mm Länge. Um die Höckerbleche zu Wabenplatten zu fügen, wurden Punktschweiß- sowie Klebprozesse eingesetzt. Zum Konturbeschnitt der Höckerbleche hat sich das Wasserstrahlschneiden bewährt. Die experimentellen Untersuchungen zeigten eine hohe Prozessrobustheit der eingesetzten wirkmedienbasierten Umformprozesse. Die hergestellten Bauteile wiesen eine hohe Konturgenauigkeit auf, was Voraussetzung für eine gute Passgenauigkeit zweier Höckerbleche beim Fügeprozess ist. Darüber hinaus zeigten die Bleche eine hohe Steifigkeit und eine hohe gleichmäßige Plastifizierung des Werkstoffes in den umgeformten Bereichen zu erreichen. Die in dem Bericht dargestellten FE-basierten und experimentellen Untersuchungen thematisieren: - die Auslegung und Herstellung von Höckerblechen mittels Hydroforming (flüssiges Wirkmedium) und durch Hohlprägen (elastisches Wirkmedium) - Fügetechnologien für Höckerbleche - die resultierenden Halbzeugeigenschaften - die Herstellung von Prototypen für zwei ausgewählte Anwendungsfälle Das Einsatzpotenzial von klein- und großformatigen Höckerblechen im Anwendungsbereich des Nutzfahrzeugbaus ist anhand der Herstellung einer Transporter-Trennwand und eines Getriebedeckelelements und mittels Untersuchungen zu deren Einsatzverhalten nachgewiesen worden. Im Vergleich zu den konventionellen massiven Blechbauteilen wurden mit den aus Wabenplatten hergestellten Prototypen Gewichtseinsparungen von 20% (Trennwand) bzw. 55% (Getriebedeckelelement) erreicht. Eine ergänzende ökonomische Bewertung des Halbzeuges bzw. der Prozesskette „Hydroformen – Fügen“ zeigt ferner die wirtschaftlichen Potenziale dieser Technologie auf. Das Forschungsprojekt wurde vom Institut für Umformtechnik und Leichtbau, Technische Universität Dortmund, in Kooperation mit borit Leichtbau-Technik GmbH, Daimler AG, EvoBus GmbH, ThyssenKrupp Steel AG und Volkswagen AG mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, aus Mitteln der Stiftung Stahlanwendungsforschung, Essen, durchgeführt. Veröffentlichung: 2009
jederzeit verfügbar
20,00 €
exkl. MwSt.

P 632 - Herstellung von Schraubenfedern aus Rohrmaterial Schraubenfedern werden im Wesentlichen auf Torsion beansprucht. Das Material nahe der Drahtachse bleibt weitgehend ungenutzt. Durch Verwendung von Rohrmaterial ist eine Verringerung der Federmasse um 20 – 40 % bei gleicher Federfunktion erreichbar. Voraussetzung für diese Substitution ist die Verfügbarkeit von hochwertigem Rohrmaterial mit analogen Festigkeitseigenschaften wie Federstahldraht. In dem Forschungsvorhaben wurde ein nahtloses Rohr aus dem Stahl 70Mn7 verwendet. Zur Erstellung der kontinuierlichen Umwandlungsschaubilder wurden die erforderlichen Abkühlkurven ermittelt, Härtemessungen durchgeführt und Schliffe zur Gefügebestimmung angefertigt. Das Rohrmaterial lag in unterschiedlichen Abmessungen und Behandlungszuständen vor. Es wurden die genauen Abmessungen, die Oberflächenrauhigkeit und die mechanischen Kennwerte im Zugversuch ermittelt. Außerdem sind metallographische Untersuchungen durchgeführt worden. Anhand von Untersuchungsergebnissen der Drahtvergütung wurde der Temperaturbereich für die Rohrvergütung auf Anlasstemperaturen zwischen 350 und 500°C eingegrenzt. Es wurde festgelegt, das Rohr im weichen Zustand zur Feder zu formen und danach auf die gewünschte Festigkeit zu vergüten. Aus den Ergebnissen von Rauheitsmessungen konnte eindeutig gefolgert werden, dass nur ein Ziehen mit Innenwerkzeug zu einer Innenoberfläche führt, die für die Herstellung einer dynamisch belasteten Rohrfeder geeignet ist. Zusätzlich wurde bei einem Teil des Rohres zwischen zwei Ziehstufen das Rohr innen geschält. Die Rohrendabmessung betrug 10 x 2,0 mm. Zur Prüfung der Federn wurden zwei Geometrien (w = 8 und w = 5) mit den zwei Umformtechnologien Wickeln und Winden gefertigt. Beim Winden wurde eine geringe Querschnittsverformung des Rohres durch den Druck der Einzugswalzen und die Biegung des Rohres auf den Kreisbogen festgestellt. Die nachfolgende Behandlung bestand im Härten der Feder, Anlassen, Kugelstrahlen und nochmaligem Anlassen. An einem Teil der Federn wurden die Endwindungen angeschliffen. Die Wärmebehandlung wurde so durchgeführt, dass sich eine Festigkeit von Rm ca. 1700 MPa ergab. Die Federprüfung umfasste die Ermittlung der Kennlinie, des Relaxationsverhaltens und der Schwingfestigkeit. Letztere sollte zeigen, dass Federn aus Rohrmaterial generell auch für den Einsatz bei schwingender Beanspruchung geeignet sind (Einfluss der Innenoberfläche). Die Lastwechseltests wurden mit einer Hubspannung (korrigiert) von 650 MPa (?ku = 300 MPa, ?ko = 950 MPa) durchgeführt. Die besten Testergebnisse wurden mit Federn mit nicht geschliffenen Endwindungen aus innen geschältem Rohr erreicht. Hier gab es Lastwechselzahlen bis 14 Mio. ohne Bruch. Die Federn aus nicht geschältem Rohr zeigten Ausfälle bereits unter 100.000 Lastwechseln. Die Bruchursache war auf die ungenügende Qualität der Innenoberfläche zurückzuführen. Bei den Federn mit angeschliffenen Endwindungen traten Brüche der Endwindungen auf. Als weitere notwendige und Erfolg versprechende Forschungsrichtungen ergeben sich: ⇒ die Verwendung von Material höherer Festigkeit (hochfester Federstahl), ⇒ die weitere Verringerung der Wandstärke des Rohres und damit noch größere Materialeinsparung, ⇒ die Verbesserung der Wirtschaftlichkeit bei der Rohrherstellung. Autoren: G. Lehmann, F. Hoffmann, H. J. Schorcht, S. Lutz Veröffentlichung: 2007
jederzeit verfügbar
20,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB