Ziel des Vorhabens war, durch eine Verbesserung der Nahtgeometrie bei Kehlnähten an Überlappstößen (Blechdicke s = 2mm) höhere Schwingfestigkeiten (im Idealfall bis zu der des Grundwerkstoffes) zu erzielen. Hierzu wurde …
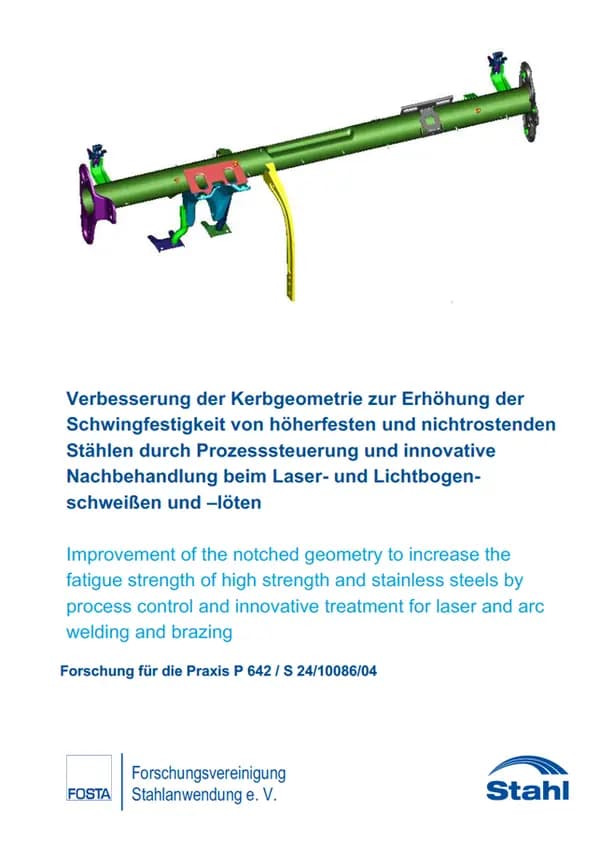
Ziel des Vorhabens war, durch eine Verbesserung der Nahtgeometrie bei Kehlnähten an Überlappstößen (Blechdicke s = 2mm) höhere Schwingfestigkeiten (im Idealfall bis zu der des Grundwerkstoffes) zu erzielen. Hierzu wurde zunächst die Prozesssteuerung bei bereits bekannten und in der Fertigung etablierten Fügeverfahren (Laserstrahlschweißen und –löten, MSG-Schweißen, MSG-Löten, Laser-MSG-Hybridschweißen) für zwei Stähle, einem hochfesten ferritischen-martensitischen Dualphasenstahl (DPW600/ 1.0936) und einem nichtrostenden austenitischen Stahl (H400/1.4376) optimiert. Es wurden der Einfluss der Energieintensität und ihrer Verteilung während des Schweißens, der Einfluss der Schweiß- bzw. Lotzusätze sowie des Schutzgases auf den Nahtübergangsradius und Nahtanstieg untersucht.
Des Weiteren wurde bei den MSGLötverfahren versucht, den Einfluss der Nahtgeometrie durch eine thermische Nachbehandlung durch das kombinierte MIG-WIG Verfahren zu verringern. Um die Umsetzung der Ergebnisse in der industriellen Fertigung zu gewährleisten, sollte die Übertragbarkeit der Verfahren auf ein Demonstrator- Bauteil ebenfalls geprüft werden. Zu einer ersten Beurteilung der Schwingfestigkeit wurden für beide Werkstoffe zunächst Wöhlerversuche an Flachproben mit Überlappnähten durchgeführt. Im nächsten Schritt wurden an Flachproben mit Überlappnähten Gassnerversuche (variable Belastungsamplitude) durchgeführt. Als Schweißverfahren wurden dabei für beide Werkstoffe das Laser-MSG-Hybridschweißen, das Laserstrahlschweißen und das MIGWIG-Löten eingesetzt. Letzteres stellt dabei aufgrund der thermischen Nachbehandlung durch den WIG-Prozess eine Verbesserung des MSG-Lötens bzgl. Der Nahtgeometrie dar und wurde, gemäß der Ergebnisse der Wöhlerversuche, unter Verwendung des Zusatzwerkstoffes AlBz5Ni2 für den DP-W600 und mit dem Zusatzwerkstoff CuAl8 für den H400 eingesetzt. Ergänzend wurden für diese Varianten aus Gründen der Vergleichbarkeit auch noch die entsprechenden Wöhlerversuche durchgeführt. Die Umsetzbarkeit der Optimierung des Fügeprozesses wurde zum Abschluss des Projekts an einem realen Bauteil verifiziert. Hierzu wurden Instrumententafelträger mit einer geschweißten Lenksäulenbefestigung bei einem Industriepartner des Betreuerkreises nach den im Projekt gewonnen Erkenntnissen hergestellt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

P 640 - Entwicklung und Erprobung von kathodischen Korrosionsschutzsystemen für höchstfeste Stähle Neben Zuverlässigkeit und Qualität sind vor allem Fahrzeugsicherheit und Wirtschaftlichkeit entscheidende Kriterien für den Automobilhersteller. Der Korrosionsschutz spielt dabei eine herausragende Rolle, da hierdurch die Lebens- und Gebrauchsdauer erhöht werden. Es wurden die Vor- und Nachteile sowie Einsatzgebiete von unterschiedlichen Korrosionsschutzmaßnahmen im Automobilbereich verglichen. Mit der Bereitstellung höchstfester Stahlsorten stehen Werkstoffe zur Verfügung, die auf Grund ihrer mechanischen Eigenschaften ein hohes Leichtbaupotenzial sowie ein sehr gutes Energieabsorptionsvermögen aufweisen. In Verbindung mit der Möglichkeit der Warmformgebung sind sie damit prädestiniert für die Herstellung komplizierter, beanspruchungsgerechter Formen im crashrelevanten Karosseriebereich. Die unterschiedlichen konventionellen Korrosionsschutzsysteme für pressgehärtete hochfeste Stähle werden beschrieben, charakterisiert und verglichen. Zurzeit besteht keine serienreife Lösung für den nachträglichen Korrosionsschutz von bereits warmumgeformten Bauteilen. Deshalb wurde ein Korrosionsschutzsystem auf Basis des herkömmlichen Schmelztauchverzinkungsprozesses entwickelt und appliziert. Grundlage der Entwicklung war eine umfangreiche Untersuchung des Entfestigungsverhaltens des höchstfesten Substrats 22MnB5. Das neu entwickelte Produkt wurde mit unterschiedlichen konventionellen Korrosionsschutzsystemen verglichen. Die Bewertung erfolgte bezüglich der Oberflächen-und Schichteigenschaften, der Schichthaftung, dem Korrosionsverhalten, den tribologischen Eigenschaften sowie der Schweißbarkeit. Zusätzlich zu den Untersuchungen an Flachproben erfolgten Bauteilversuche. Als Bauteil wurde ein Teilstück einer B-Säule verwendet. Die Bewertung erfolgte durch Rasterelektronen- und Lichtmikroskopie. Die Untersuchungen erfolgten in enger interdisziplinärer Zusammenarbeit von Stahlherstellern, Hersteller/Verarbeiter von Beschichtungssystemen, der Automobilindustrie und Forschungseinrichtungen. Das Forschungsvorhaben wurde im VDEh-Betriebsforschungsinstitut GmbH, Düsseldorf und der Fachhochschule Ingolstadt Werkstofftechnik-Labor für Oberflächentechnik mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, aus Mitteln der Stiftung Stahlanwendungsforschung, Essen, durchgeführt. Autoren: J. Kurzynski, C. Strobl, V. Merklinger, R. Salomon Veröffentlichung: 2013
jederzeit verfügbar
30,00 €
exkl. MwSt.

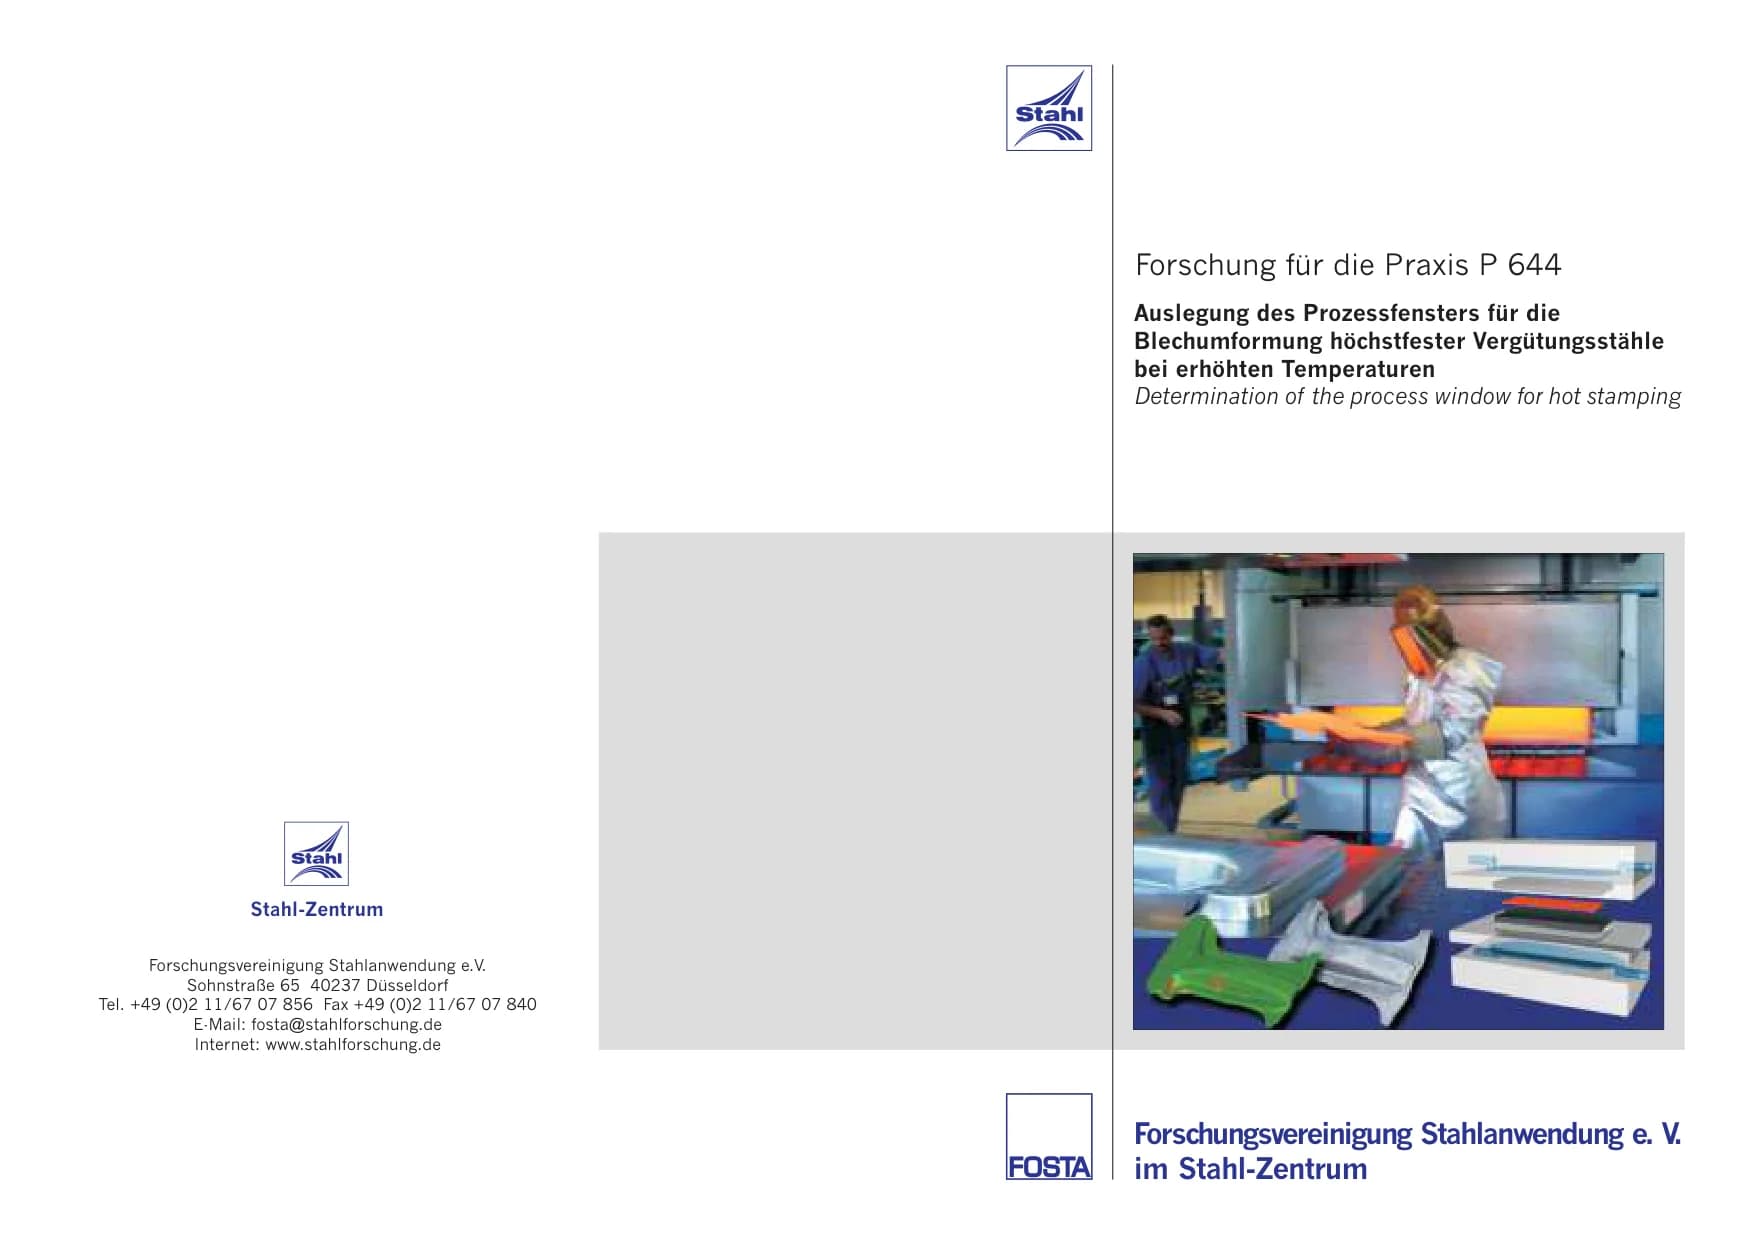
P 644 - Auslegung eines Prozessfensters für die Blechumformung höchstfester Vergütungsstähle bei erhöhten Temperaturen Die Gewichtsreduzierung bei gleichzeitiger Einhaltung der steigenden Sicherheitsanforderungen ist ein zentrales Thema im Automobilbau. Dies führt zu den unterschiedlichsten Lösungsansätzen seitens der Automobil- und Zuliefererindustrie. In den vergangenen Jahren hat sich die Technologie des Presshärtens als gute Möglichkeit zur Herstellung von crashrelevanten Karosseriebauteilen gezeigt. Hierbei handelt es sich um eine Kombination aus Warmumformung und Härten, die simultan in einem Prozessschritt erfolgen. Im Rahmen des Forschungsvorhabens „Auslegung des Prozessfensters für die Blechumformung höchstfester Vergütungsstähle bei erhöhten Temperaturen“ war die Zielsetzung, einen Beitrag zum besseren Verständnis des Prozesses und zur robusteren Prozessauslegung zu leisten. Für die Untersuchungen wurde der Presshärtprozess in die vier Prozessschritte Austenitisieren, Transfer, Formgebung und Härten unterteilt. Das Prozessfenster für das Austenitisieren wurde im Hinblick auf eine obere und eine untere Grenze für die Austenitisierdauer untersucht. Es zeigte sich, dass der Werkstoff unabhängig von der Glühdauer ähnliche Härtewerte aufwies. Auch eine schnellere Aufheizgeschwindigkeit, die durch konduktive Probenerwärmung realisiert wurde, hatte keinen Einfluss auf die Härtewerte. Speziell zur Bestimmung der prozesstypischen Abkühlgeschwindigkeiten während des Härtens wurde ein Versuchsaufbau entwickelt, mit dem das Abkühlen durch beidseitigen metallischen Kontakt ermittelt werden kann. Die resultierenden Abkühlgeschwindigkeiten in Abhängigkeit vom Anpressdruck konnten so bestimmt werden. Diese Kontaktbedingung wurde zudem in Finite-Elemente-Simulationen abgebildet und der jeweils auftretende Wärmeübergangskoeffizient anhand eines Vergleichs zwischen den Ergebnissen aus Experiment und Finite-Elemente-Simulation detektiert. Zur Aufnahme der thermo-mechanischen Kenngrößen des allgemein für das Presshärten verwendeten Stahls 22MnB5 (1.5528) wurden Warmzugversuche durchgeführt. Mit Hilfe der Universalprüfmaschine Gleeble, die mit einer konduktiven Erwärmungseinheit ausgestattet ist, konnte der für das Presshärten typische Zeit-Temperatur-Verlauf eingehalten werden. So wurde der Einfluss der Temperatur, Dehnrate, der Abkühlgeschwindigkeit und Charge bzw. Blechdicke ermittelt. Als Demonstratorbauteil wurde von der DaimlerChrysler AG das Werkzeug zum Abpressen einer B-Säule zur Verfügung gestellt. Der Einfluss des Niederhalterabstands und der Zuhaltezeit auf das Formgebungsergebnis wurde sowohl während der Abpressens als auch danach anhand von Thermographieaufnahmen, Härte- und Blechdickenmessungen bestimmt. Mit den zuvor in den experimentell ermittelten Prozess- und Werkstoffdaten wurde das Demonstratorbauteil mit der Finite-Elemente-Software LS Dyna modelliert. Die Versagensorte des Bauteils und die Temperaturverteilung konnten damit gut wiedergeben werden. Autoren: M. Geiger, M. Merklein, C. Hoff, K. Roll, D. Lorenz Veröffentlichung: 2006
jederzeit verfügbar
30,00 €
exkl. MwSt.

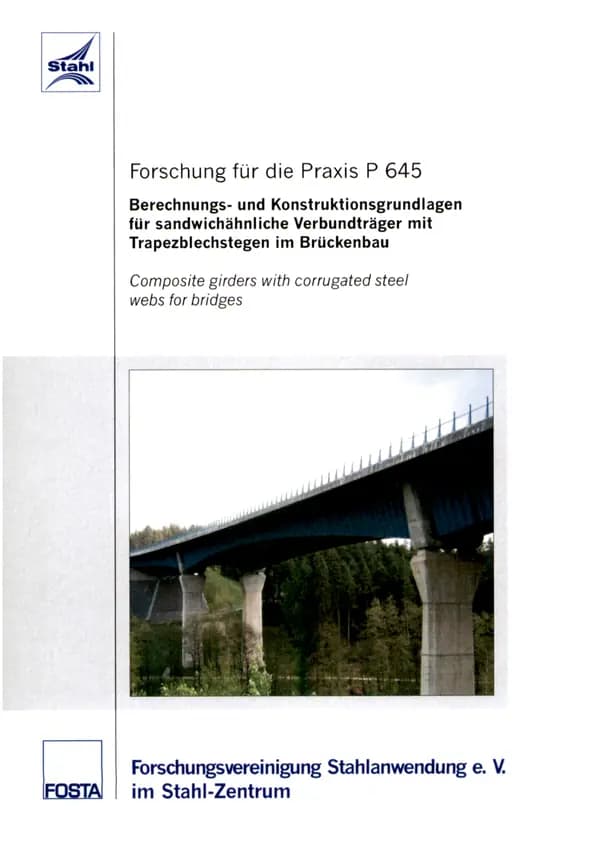
P 645 - Berechnungs- und Konstruktionsgrundlagen für sandwichähnliche Verbundträger mit Trapezblechstegen im Brückenbau Die bislang in Deutschland nur an einem Pilotbauwerk praktizierte Anwendung von Trapezblechstegen im Verbundbrückenbau bietet durch die charakteristischen Eigenschaften des Trapezblechs konstruktive und wirtschaftliche Vorteile wie z.B. Eigengewichtsreduktion, erhöhten Beulwiderstand und hohe Querbiegesteifigkeit gegenüber bestehenden Brückenbauweisen. Es stehen jedoch keine ausreichenden Erfahrungen und vor allem Regelungen bereit, um die Vorteile voll auszuschöpfen und eine wirtschaftliche Ausbildung zu ermöglichen. Gerade die Ausführung der ersten Pilotbrücke in Deutschland hat hier kritische Punkte aufgezeigt. Im Hinblick auf die Vorteile des Verbundträgers mit Trapezblechstegen war es das Ziel des dargelegten Forschungsvorhabens, diese Bauweise im Brückenbau zu etablieren und die Wettbewerbsfähigkeit des Verbundbrückenbaus gegenüber anderen Bauweisen zu fördern. Die Ausbildung der Verbindung des Trapezblechs mit den Betongurten ist bei den bisher erstellten Projekten teilweise unbefriedigend gelöst worden. Zur Erhöhung der Wirtschaftlichkeit ergibt sich daher der Bedarf einer Optimierung zu einer baupraktisch effizienten Verbundfugenlösung. Erste Versuche an Push-out-Körpern mit Trapezblechsteg und Beton- oder Kopfbolzendübeln unter Längsschubbeanspruchung zeigten ein duktiles Verhalten, bei denen der Steg einen nennenswerten Anteil an der Tragfähigkeit übernimmt und die Verbindungsmittel die Tragfähigkeit weiter steigern. Es konnte ein Bemessungskonzept für das Verbindungsmittel Betondübel hergeleitet werden. Versuche zur Querbiegetragfähigkeit zeigten ein gutmütiges Verhalten und beachtliche Tragfähigkeiten. Es konnte ein ebenes Stabwerkmodell hergeleitet werden, bei dem die bestehende dreidimensionale Lastabtragung auf der sicheren Seite praxistauglich vernachlässigt wird und ihre Wirkung näherungsweise konstruktiv erfasst wird. Die Möglichkeit, das Trag- und Verformungsverhalten auf einfache Weise erfassen und berechnen zu können, stellt für das Potential dieser Bauweise eine wesentliche Voraussetzung dar. Ausgehend von Versuchen und Parameterstudien konnte für die Berechnung der Verformungen mit Hilfe von Stabstatik ein Näherungsverfahren basierend auf einer Modifikation der Schubfläche entwickelt werden. Ergänzend zu diesen Näherungslösungen für den Grenzzustand der Gebrauchstauglichkeit wurden auch für den Grenzzustand der Tragfähigkeit Näherungsformeln angegeben, die die Berechnung der Querkraftaufteilung zwischen den einzelnen Verbundpartnern ermöglichen. Werden die Stahlbetonverbundträger mit Trapezblechstegen wie normalerweise üblich mit einem Stahlgurt hergestellt, so stößt man auf fertigungstechnische Grenzen, die durch Regeln zum Schweißen in kaltumgeformten Bereichen vorgegeben sind. Nach den bestehenden Normen sind zur Vermeidung eines spröden Bauteilversagens in Abhängigkeit der Blechdicke t entsprechende Mindestbiegeradien min (r/t) einzuhalten. Diese Grenzwerte beruhen noch auf Stahlgüten der älteren Generation und berücksichtigen nicht die hervorragenden Zähigkeitseigenschaften moderner Brückenbaustähle. Im Rahmen des Projekts wurden daher experimentelle und numerische Untersuchungen durchgeführt, die deutlich machen, dass bei sachgerecht ausgeführten Schweißverbindungen, neben den Eigenschaftsänderungen des Grundwerkstoffs, beim Schweißen in kaltumgeformten Bereichen keine nachteiligen Einflüsse in Form von Zähigkeitsverlusten verursacht durch Reckalterung oder Grobkornbildung infolge Rekristallisationserscheinungen, zu erwarten sind. Eine Einschränkung der Bedingungen lässt sich für die untersuchten Stahlsorten S355J2, S355N und S460M, für die Blechdicke t = 30mm sowie einem Umformgrad bis 10% Dehnung nicht begründen. Im Stahlbrückenbau wird daher für Umformgrade bis 10% Dehnung und daraus resultierende Mindestbiegeradien von r/t ≥ 5 für alle Blechdicken und Stahlsorten der Festigkeitsklasse S355 und S460 eine vollständige Aufhebung der Bedingungen zum Schweißen in kaltumgeformten empfohlen. Dies führt insbesondere bei Stahlbetonverbundträgern mit Trapezblechstegen durch den Wegfall kostenaufwendiger Wärmbehandlungen zu einer deutlichen Einsparung von Fertigungskosten. Im Rahmen der Untersuchungen zur lokalen Krafteinleitung in den Trapezblechsteg konnte gezeigt werden, dass bereits für eine geringe Profilierung des Stegblechs mit Faltungswinkeln ab α ≥ 15° die Querbelastungstragfähigkeit aufgrund der verringerten Stabilitätsgefährdung des Stegblechs deutlich gesteigert werden kann. Die Auswertung des Trägerverhaltens zeigte, dass, im Gegensatz zu den bisher üblicherweise untersuchten kurzen Lasteinleitungslängen für Anwendungsfälle des Hochbaus, für lange Lasteinleitungslängen, die für heutige Verschiebelager im Brückenbau typisch sind, neben dem lokalen Beulen innerhalb der Sicken, auch ein globales Beulen über die Stegblechhöhe auftreten kann. Durch einen Vergleich bestehender Bemessungskonzepte mit der experimentellen und numerischen Datenbasis konnte gezeigt werden, dass der Bemessungsvorschlag von Kähönen für den Fall des lokalen Beulens auch für lange Lasteinleitungslängen geeignet ist. Zur Vermeidung des globalen Beulens wurde eine Mindestrippenbreite definiert, die aufgrund geometrischer Parameter globales Beulen ausschließt. Hierbei kann davon ausgegangen werden, dass die berücksichtigten Faltungsgeometrien im Hinblick auf die praktische Anwendung ausreichend sind. Als harmonisierte Ergänzung und Verbesserung des Modells wird außerdem ein Faktor zur Berücksichtigung des Faltungswinkels vorgeschlagen. Autoren: B. Novák, F. Reichert, J. Röhm, U. Kuhlmann, P. Günther, B. Braun, J. Raichle, Veröffentlichung: 2008
jederzeit verfügbar
60,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB