Die Herstellung von Produkten aus Feinblechen nimmt weltweit eine bedeutende Stellung innerhalb der Fertigungstechnik ein. Aufgrund der Forderungen nach einer Reduzierung des CO2-Ausstoßes und einer Verringerung des …
Die Herstellung von Produkten aus Feinblechen nimmt weltweit eine bedeutende Stellung innerhalb der Fertigungstechnik ein. Aufgrund der Forderungen nach einer Reduzierung des CO2-Ausstoßes und einer Verringerung des Benzinverbrauchs hat die Automobilindustrie mit einer schnellen und effektiven Umsetzung der Leichtbauidee im Pkw reagiert. Neben neuen Entwicklungen und umformtechnischen Erprobungen von Leichtmetallen wie Aluminium, Titan und Magnesium hat die Stahlindustrie neue, sogenannte hoch- und höchstfeste Stähle entwickelt. Zur Steigerung der Wettbewerbsfähigkeit hoch- und höchstfester Stähle gegenüber konkurrierenden Materialien, wie z. B. Aluminium oder faserverstärkten Kunststoffen, erscheint der Einsatz eines Verschleißprognosesystems sinnvoll, da bereits in der Werkzeugauslegung ein Großteil der Fertigungskosten festgelegt wird.
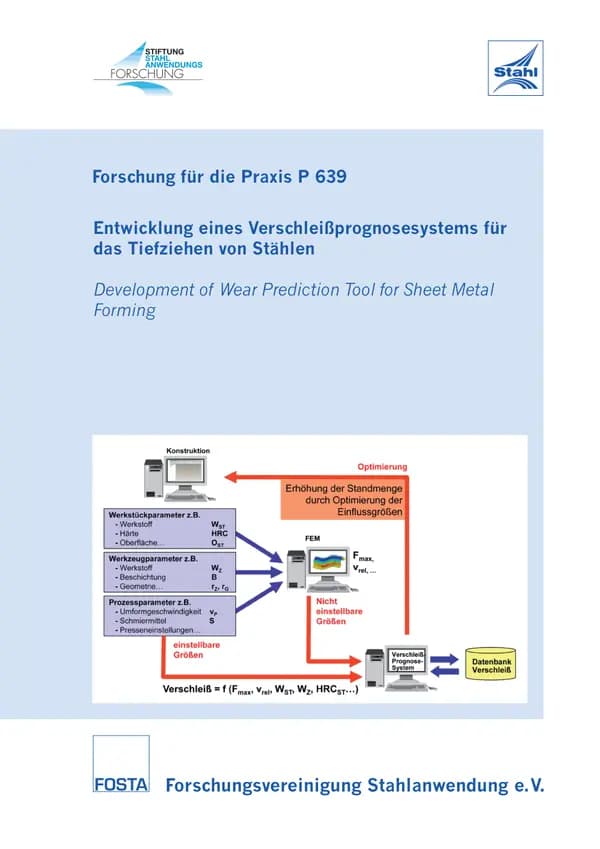
Daher wurde in diesem Forschungsprojekt eine simulationsgestützte Vorgehensweise erarbeitet, um ein solches Verschleißprognosesystem mit allen dafür notwendigen Arbeitsschritten zu realisieren. Das System soll dem Anwender bereits während der konstruktiven Auslegung eines Tiefziehwerkzeugs für hoch- und höchstfeste Stähle eine Verschleißaussage hinsichtlich der Werkzeugstandzeit ermöglichen. Zur Umsetzung des Verschleißprognosesystems wurden zunächst umfangreiche Untersuchungen am institutseigenen Verschleißprüfstand durchgeführt. Durch diese Verschleißuntersuchungen konnten Einflussparameter hinsichtlich ihrer Bedeutung auf den Verschleiß erfasst werden. Hierbei wurden insbesondere die einstellbaren Einflussgrößen, wie z. B. die Materialeigenschaften, aber auch die nicht einstellbaren Parameter, wie beispielsweise die Relativgeschwindigkeit, berücksichtigt. Neben diesen grundlegenden Verschleißuntersuchungen wurden zusätzlich industrielle Blechbauteile und deren Werkzeuge für Verschleißmessungen ausgewählt. Dabei wurden ausschließlich Umformprozess für hoch- und höchstfeste Stähle in Betracht gezogen. Die Werkzeuge wurden innerhalb der Projektlaufzeit in bestimmten Intervallen optisch mit dem Messsystem ATOS ll der Firma GOM gemessen und der daraus resultierende Verschleiß im Vergleich zu früheren Messungen bestimmt. Alle Parameter, die mit Hilfe des Verschleißprüfstandes und durch die optische Vermessung ermittelt werden konnten, wurden in eine Datenbank überführt. Mit Hilfe dieser Daten konnte ein Softwareprototyp für die Berechnung des Verschleißes an Blechumformwerkzeugen aufgebaut werden. Hierfür wurden Geometriedaten aus einem CAD-System und berechnete Daten aus einer FE-Software verwendet. Zuletzt wurde der in diesem Forschungsvorhaben entwickelte Softwareprototyp durch einen Umformprozess eines Partners des projektbegleitenden Ausschusses verifiziert und eine Verschleißberechnung nach 285.000 Hüben für ein ausgewähltes Werkzeug durchgeführt. Mit Hilfe der Berechnung konnte gezeigt werden, dass der Softwareprototyp die verschleißrelevanten Bereiche identifiziert. Für eine endgültige Anwendung des Systems in der Praxis muss für jeden Anwendungsfall die systemspezifische Verschleißkennzahl experimentell für eine hohe Anzahl von Hüben ermittelt werden. Daher ist es zukünftig sinnvoll, die Auswirkungen bestimmter tribologischer Effekte auf den Verschleiß systematisch zu untersuchen, um damit eine Übertragbarkeit der Verschleißkoeffizienten auf andere Prozesse zu erreichen.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

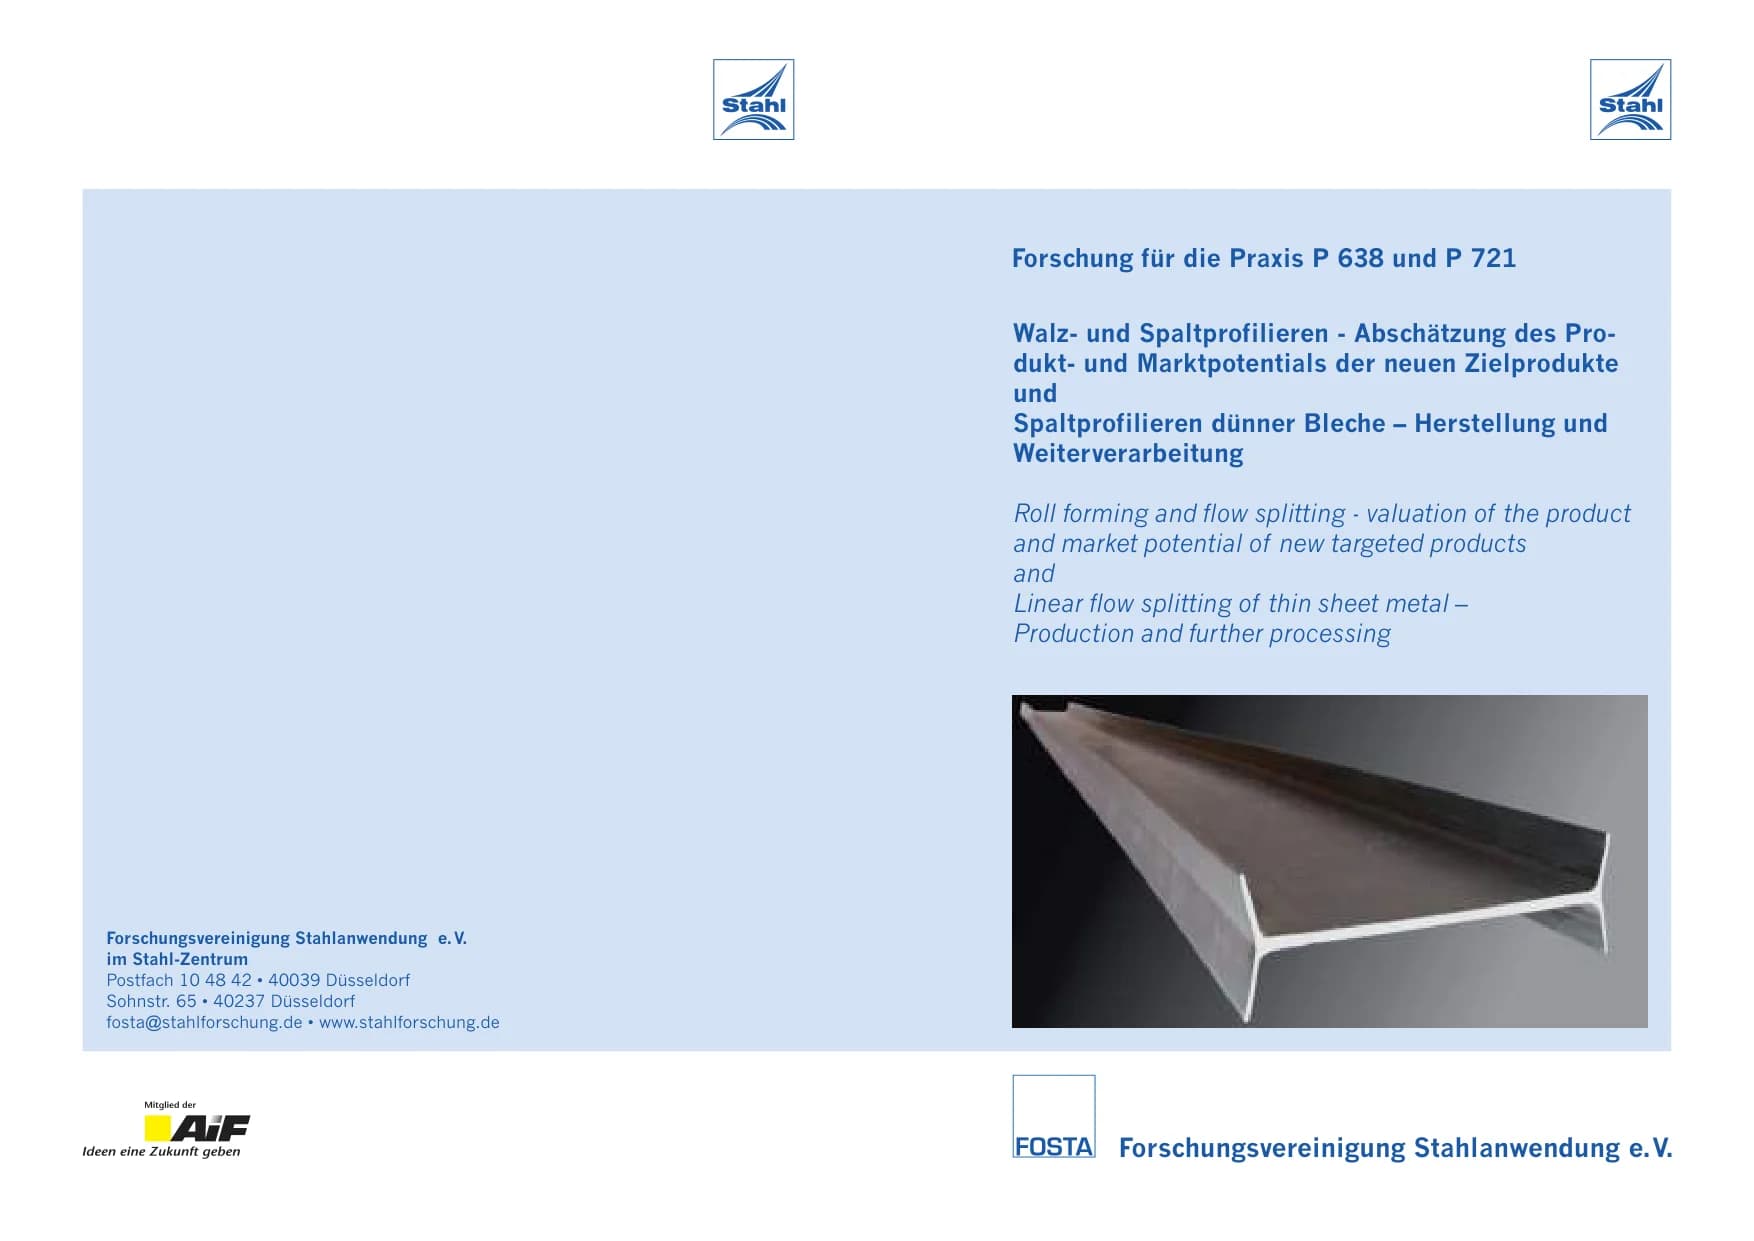
P 638 - Walz- und Spaltprofilieren - Abschätzung des Produkt- und Marktpotentials der neuen Zielprodukt Im Rahmen derzeitiger Bestrebungen, die Entwicklung und Anwendung von Leichtbaustrategien voran zu treiben, besteht das Hauptziel darin, mit sinkendem Materialvolumen zunehmend höhere Bauteilfestigkeiten zu erreichen bzw. mit gewichtsreduzierenden Materialien künftig auch kritische Bauteilbereiche abdecken zu können. Hierzu werden neben der Entwicklung höher- und höchstfester Werkstoffe im Rahmen des Werkstoffleichtbaus auch Anstrengungen im Formleichtbau zur Reduktion der Blechdicke bei gleichbleibenden Bauteileigenschaften unternommen. Ein Problem der Gewichtsreduktion besteht allerdings im Bauteilversagen durch Beulen oder Knicken auf Grund von Instabilitäten. Ein wirkungsvolles Gestaltungselement, um diese Instabilitätsgrenze hin zu höheren Lasten zu verschieben, ist die Einbringung von Verzweigungen. Mit Hilfe des Verfahrens Spaltprofilieren wurde ein Umformverfahren entwickelt, durch das Verzweigungen an der Bandkante von Blechen realisiert werden können, was bislang nur durch Materialdopplungen innerhalb von Gesenkbiege- bzw. Walzprofilierprozessen möglich war. Neben dem Effekt erhöhter Profilsteifigkeit ist es möglich, Verzweigungen für neue, belastungsangepasste Anbindungsstrategien zu nutzen. Darüber hinaus eröffnet sich durch die nachgelagerte Weiterverarbeitung von verzweigten Profilen ein weites Feld neuer funktionaler Profilanwendungen. Im Rahmen der Tätigkeiten des Arbeitskreises „Walz- und Spaltprofilieren“ wurde die Verfahrensentwicklung des Spaltprofilierens durch die Realisierung eines neuartigen Werkzeugkonzeptes vorangetrieben. Durch eine gezielte Anordnung von Spalt- und Hilfswalzen, wird im Werkstück ein hydrostatischer Druckspannungszustand induziert, welcher das Formänderungsvermögen des Werkstoffes erhöht und zur Ausbildung der Verzweigungen, sog. Flansche, an der Blechbandkante führt. Die im Rahmen der Entwicklung erarbeiteten Ergebnisse wurden am Beispiel zweier mikrolegierter Feinkornstähle vorgestellt. Hierbei gelang es, Verzweigungen mit einer Spannweite von ca. 30 mm zu erzeugen. Die Spaltprofile verfügen über eine makroskopisch rissfreie Oberfläche sowie über einen signifikanten Verfestigungsgradienten, ausgehend von der den Spaltwalzen zugewandten Oberfläche. Hierauf aufbauend besteht die Möglichkeit zur umformtechnischen Weiterverarbeitung der Spaltprofile. Mittels Gesenkbiege- und Walzprofilierprozessen lassen sich funktionale Mehrkammerprofile erstellen, die neben einer erhöhten Steifigkeit, Knick- und Beulstabilität auch über die Möglichkeit der funktionalen Integration verfügen. Im Rahmen der Tätigkeiten des Arbeitskreises wurde insbesondere die walzprofiliertechnische Einformung von Spaltprofilen hin zu einem Einkammerprofil untersucht. Konventionelle Instrumente zur Auslegung von Profilierprozessen lassen sich aufgrund der nicht abbildbaren Verzweigungen nicht nutzen. Anstatt dessen wurde der Prozess mittels FESystemen modelliert und analysiert. Weiterhin wurden Gesichtspunkte der Werkzeugauslegung und –gestaltung untersucht, die sich beim Profilieren verzweigter Halbzeuge durch das Auftreten von Hinterschneidungen ergeben. Das im Rahmen des Arbeitskreises realisierte Einkammerprofil demonstriert die Möglichkeiten, die sich durch eine Prozesskette, bestehend aus Spalt- und Walzprofilieren, eröffnen: Die Verfahrensgrenzen des Spaltprofilierens ermöglichen eine Variation der Geometrie des Halbzeugs Spaltprofil für die nachgelagerte Umformung in einem weiten Bereich, sodass die Herstellung dünnwandiger, integral verzweigter Mehrkammerprofile variabler Geometrie mit freien Flanschen möglich wird. Prospektive Möglichkeiten liegen daher insbesondere in der Realisierung neuartiger, multifunktionaler Produkte mit Vorteilen, die sowohl deren Eigenschaften, als auch die Fertigungsmöglichkeiten und –kosten betreffen. Die Tätigkeiten des AK Walz-/und Spaltprofilieren werden im Rahmen des Transferprojektes „Beherrschen von Toleranzfeldern beim Spalt- und Walzprofilieren“ im Rahmen des SFB 666 fortgesetzt. Wesentliche Ziele dieses Projekts sind die Analyse von Genauigkeit und Toleranzen zur Ableitung industriell realisierbarer Produktklassen und darauf aufbauend entsprechende Strategien zur prozesssicheren Gestaltung einer kontinuierlichen Prozesskette zum Spalt- und Walzprofilieren. Autoren: P. Groche, D. Vucic, P. Beiter, R. Salomon Veröffentlichung: 2011
jederzeit verfügbar
20,00 €
exkl. MwSt.

P 636 - COMBRI - Competitive Steel and Composite Bridges by Improved Steel Plated Structures Veröffentlichung: 2006
jederzeit verfügbar
30,00 €
exkl. MwSt.

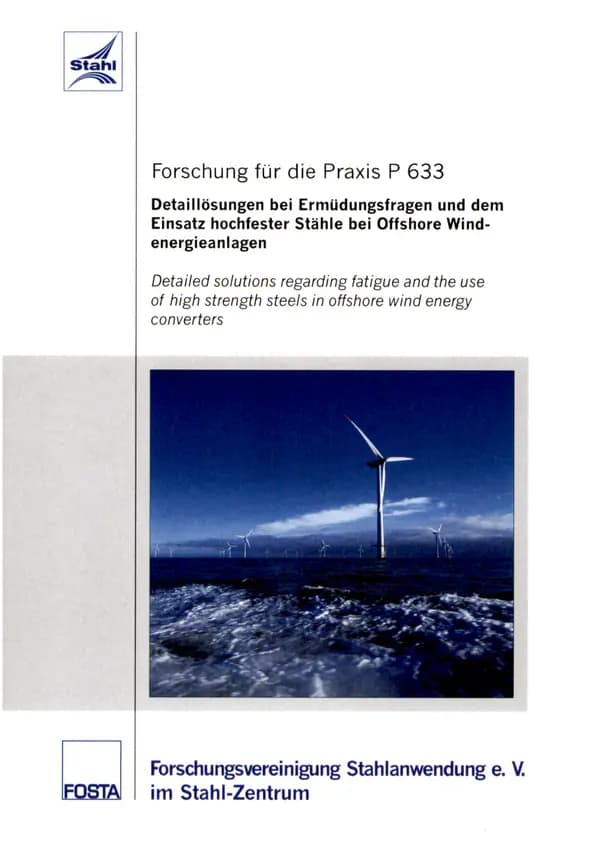
P 633 - Detaillösungen bei Ermüdungsfragen und dem Einsatz hochfester Stähle bei Offshore-Windenergieanlagen Die Förderung erneuerbarer Energien durch die Bundesregierung bewirkt insbesondere im Bereich der Windenergie einen enormen Aufschwung. Um dem immer weiter steigenden Bedarf gerecht zu werden, ist die Errichtung von Offshore-Windenergieparks in der Nordsee, der Ostsee und der Irischen See geplant, da im Offshore-Bereich große Flächen mit einem höheren und gleichmäßigerem Windangebot als auf dem Festland zur Verfügung stehen. Allerdings liegen hier erschwerte Bedingungen durch große Wassertiefen, die dadurch erforderlichen großen Turm- und Nabenhöhen sowie variierende Standortbedingungen vor. Das Ziel dieses Forschungsvorhabens war es, die besonderen Schwierigkeiten, die sich bezüglich Stabilität und Dauerhaftigkeit ergeben, herauszufiltern und neue Lösungen zu entwickeln. Das beinhaltet die Auswahl der Stahlsorte, die Verbindungstechnik, insbesondere Fragen zu zylindrischen oder konischen Anschlüssen, die Abschätzung der Restlebensdauer und die Berücksichtigung von Problemen mit Korrosion. Die Bemessung von Windenergieanlagen wird maßgeblich durch die Ermüdungsfestigkeit kritischer Kerbdetails, insbesondere von Schweißnähten, bestimmt. Durch gezielte Anwendung geeigneter Schweißnahtnachbehandlungsverfahren kann die Ermüdungsfestigkeit und damit die Lebensdauer dieser Kerbdetails deutlich erhöht werden. Im Rahmen des Forschungsvorhabens wurden das Kugelstrahlen, das Ultrasonic Peening (UP) und das Ultrasonic Impact Treatment (UIT) näher untersucht. Das UP- und das UIT-Verfahren bewirken mit der Kombination von geometrischen und mechanischen Effekten deutliche Erhöhungen der Ermüdungsfestigkeiten geschweißter Verbindungsdetails. Die Ergebnisse aus Zugschwellversuchen bestätigen dies für geschweißte Ringflanschsegmente, Stumpfnähte und aufgeschweißte Quersteifen mit Blechdicken von 8 bis 30 mm. Die Ultraschallverfahren wurden darüber hinaus auf die Möglichkeit der Ertüchtigung bestehender Bauteile untersucht. Die Ergebnisse zeigen, dass bei Anwendung des Verfahrens an bis zum Ende der rechnerischen Lebensdauer vorgeschädigten Proben eine Anhebung der Restermüdungsfestigkeit auf das Niveau von unmittelbar nach der Fertigung behandelten Bauteilen möglich ist. Für Wassertiefen über 30 m geht die Tendenz für die Gründungsstrukturen von Offshore Windenergieanlagen in die Richtung aufgelöster Strukturen. Daher wurde innerhalb dieses Forschungsvorhabens die Tripod-Struktur näher betrachtet. Im Detail betraf das die Ausführung des oberen zentralen Knotens, der das kritischste Detail für die Ermüdungsbemessung des Tripods darstellt. Für die Ausbildung des oberen Zentralknotens, der die Verbindung zwischen Turm und Fußstreben darstellt, wurden konventionelle zylindrische Rohre und Rohre mit konischer Aufweitung in Betracht gezogen. Im Kranbau werden solche Verbindungen mit innerem Versteifungsring ausgeführt. Davon inspiriert wurde ein neues Knotendesign ausgearbeitet und untersucht, wobei der obere Zentralknoten mit Versteifungsring ausgeführt wurde. Auf dem Gebiet des Korrosionsschutzes wurden die speziellen Punkte des Korrosionsschutzes bei Offshore Windenergieanlagen unter der Anwendung von hochfesten Stählen diskutiert. Dabei wurden die Fragen bzgl. der Interaktion von Beschichtungen mit dem kathodischen Korrosionsschutz, der Abrostungszuschlag, das Korrosionsverhalten in gekapselten Systemen und die Rissbildung im Stahl unter den Beschichtungen vertiefend bearbeitet. Hierbei stellt der hochfeste Stahl keine Neuerung für den Einsatz bei Tragstrukturen im Offshore Bereich dar und kann genau wie der bisher eingesetzte Baustahl angewendet werden. Autoren: R. Puthli, S. Herion, J. Hrabowski, T. Ummenhofer, I. Weich, T. Faber, M. Lossin, H. Huhn, J. Uecker Veröffentlichung: 2008
jederzeit verfügbar
30,00 €
exkl. MwSt.

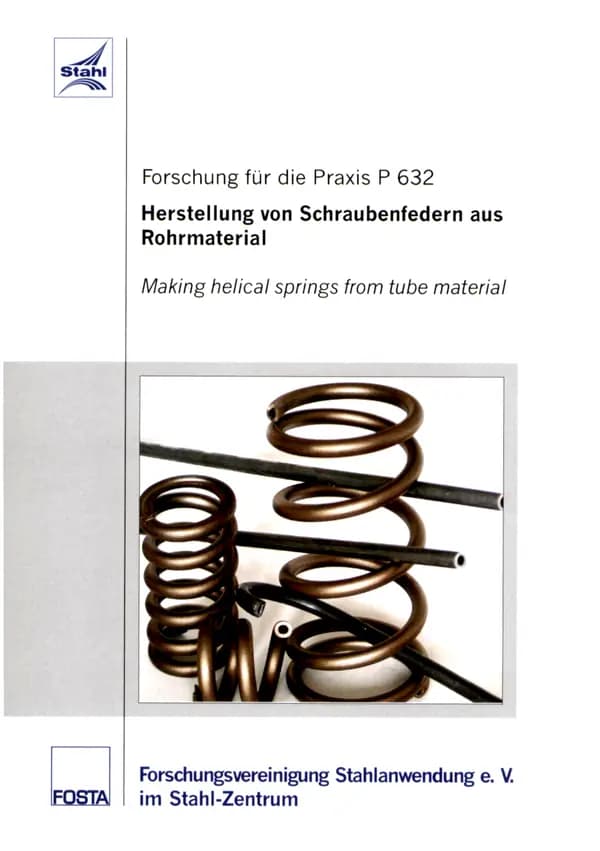
P 632 - Herstellung von Schraubenfedern aus Rohrmaterial Schraubenfedern werden im Wesentlichen auf Torsion beansprucht. Das Material nahe der Drahtachse bleibt weitgehend ungenutzt. Durch Verwendung von Rohrmaterial ist eine Verringerung der Federmasse um 20 – 40 % bei gleicher Federfunktion erreichbar. Voraussetzung für diese Substitution ist die Verfügbarkeit von hochwertigem Rohrmaterial mit analogen Festigkeitseigenschaften wie Federstahldraht. In dem Forschungsvorhaben wurde ein nahtloses Rohr aus dem Stahl 70Mn7 verwendet. Zur Erstellung der kontinuierlichen Umwandlungsschaubilder wurden die erforderlichen Abkühlkurven ermittelt, Härtemessungen durchgeführt und Schliffe zur Gefügebestimmung angefertigt. Das Rohrmaterial lag in unterschiedlichen Abmessungen und Behandlungszuständen vor. Es wurden die genauen Abmessungen, die Oberflächenrauhigkeit und die mechanischen Kennwerte im Zugversuch ermittelt. Außerdem sind metallographische Untersuchungen durchgeführt worden. Anhand von Untersuchungsergebnissen der Drahtvergütung wurde der Temperaturbereich für die Rohrvergütung auf Anlasstemperaturen zwischen 350 und 500°C eingegrenzt. Es wurde festgelegt, das Rohr im weichen Zustand zur Feder zu formen und danach auf die gewünschte Festigkeit zu vergüten. Aus den Ergebnissen von Rauheitsmessungen konnte eindeutig gefolgert werden, dass nur ein Ziehen mit Innenwerkzeug zu einer Innenoberfläche führt, die für die Herstellung einer dynamisch belasteten Rohrfeder geeignet ist. Zusätzlich wurde bei einem Teil des Rohres zwischen zwei Ziehstufen das Rohr innen geschält. Die Rohrendabmessung betrug 10 x 2,0 mm. Zur Prüfung der Federn wurden zwei Geometrien (w = 8 und w = 5) mit den zwei Umformtechnologien Wickeln und Winden gefertigt. Beim Winden wurde eine geringe Querschnittsverformung des Rohres durch den Druck der Einzugswalzen und die Biegung des Rohres auf den Kreisbogen festgestellt. Die nachfolgende Behandlung bestand im Härten der Feder, Anlassen, Kugelstrahlen und nochmaligem Anlassen. An einem Teil der Federn wurden die Endwindungen angeschliffen. Die Wärmebehandlung wurde so durchgeführt, dass sich eine Festigkeit von Rm ca. 1700 MPa ergab. Die Federprüfung umfasste die Ermittlung der Kennlinie, des Relaxationsverhaltens und der Schwingfestigkeit. Letztere sollte zeigen, dass Federn aus Rohrmaterial generell auch für den Einsatz bei schwingender Beanspruchung geeignet sind (Einfluss der Innenoberfläche). Die Lastwechseltests wurden mit einer Hubspannung (korrigiert) von 650 MPa (?ku = 300 MPa, ?ko = 950 MPa) durchgeführt. Die besten Testergebnisse wurden mit Federn mit nicht geschliffenen Endwindungen aus innen geschältem Rohr erreicht. Hier gab es Lastwechselzahlen bis 14 Mio. ohne Bruch. Die Federn aus nicht geschältem Rohr zeigten Ausfälle bereits unter 100.000 Lastwechseln. Die Bruchursache war auf die ungenügende Qualität der Innenoberfläche zurückzuführen. Bei den Federn mit angeschliffenen Endwindungen traten Brüche der Endwindungen auf. Als weitere notwendige und Erfolg versprechende Forschungsrichtungen ergeben sich: ⇒ die Verwendung von Material höherer Festigkeit (hochfester Federstahl), ⇒ die weitere Verringerung der Wandstärke des Rohres und damit noch größere Materialeinsparung, ⇒ die Verbesserung der Wirtschaftlichkeit bei der Rohrherstellung. Autoren: G. Lehmann, F. Hoffmann, H. J. Schorcht, S. Lutz Veröffentlichung: 2007
jederzeit verfügbar
20,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB