
FOSTA
Bei richtiger Konstruktion und Fertigung stellen orthotrope Platten für den Brückenbau optimale Fahrbahnlösungen mit längster Lebensdauer dar. Durch den erhöhten Schweißaufwand wird jedoch auch immer wieder die Frage …
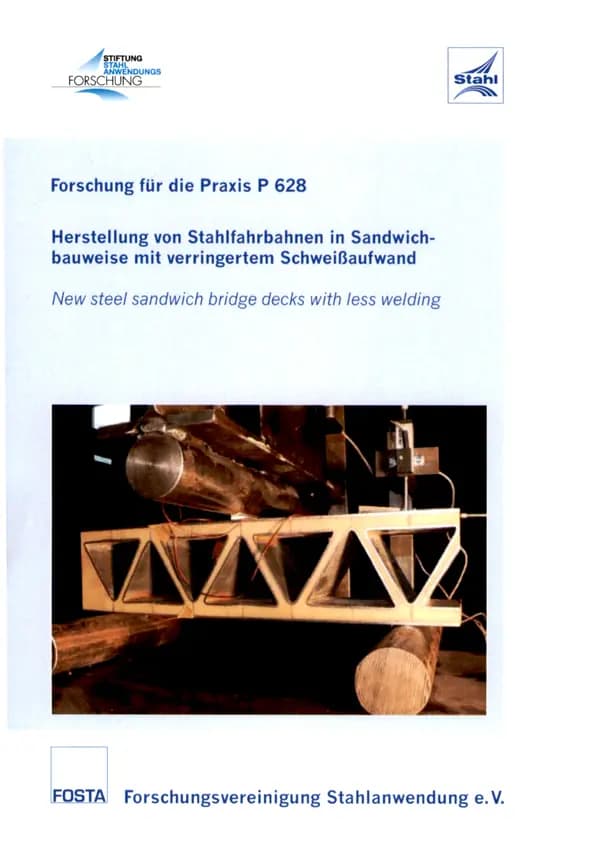
Bei richtiger Konstruktion und Fertigung stellen orthotrope Platten für den Brückenbau optimale Fahrbahnlösungen mit längster Lebensdauer dar. Durch den erhöhten Schweißaufwand wird jedoch auch immer wieder die Frage nach alternativen stählernen Lösungen gestellt. Hier bietet sich eine Stahl-Polymer-Sandwich Konstruktion an, die im Schiffbau bereits erfolgreich zum Einsatz kommt. Das Sandwich Plate System (SPS) besteht aus einem Ober- und Unterblech mit einer dichten Elastomer-Kernschicht, die einen schubfesten Verbund garantiert. Erstanwendungen dieses Sandwichs im Brückenbau wurden bei der Substitution geschweißter Fahrbahnelemente für zerlegbare D-Brückensysteme und als vorgefertigte Fahrbahnelemente für permanente Brücken kleinerer Spannweite durchgeführt.
Zusätzlich sind auch Anwendungen zur dauerhaften Verstärkung bestehender orthotroper Platten interessant: In dem sogenannten SPS-Overlay-Verfahren wird auf das vorhandene Fahrbahnblech mit 2-3 cm Abstand ein zweites Deckblech aufgesetzt und der Hohlraum mit Elastomer verfüllt. Damit wird die für die Ermüdung kritische Deckblechbiegung herkömmlicher orthotroper Platten erheblich reduziert. Gegenstand des vorliegenden Berichtes ist eine Erweiterung des SPS-Konstruktionsprinzips auf Hohlplatten größerer Bauhöhe für Brückenfahrbahnen mit hohen Verkehrslasten. Die Hohlräume werden dabei durch eingelegte Profile in runder, quadratischer oder dreieckiger Form erzeugt und nur der Raum zwischen den Profilen und den Deckblechen wird mit dem Elastomer verfüllt. Diese Bauweise verspricht größere Spannweiten der Fahrbahnplatten und, vor allem bei Querorientierung der Profile, die Möglichkeit der Vorfertigung in ganzer Fahrbahnbreite mit leicht zu schließenden Querfugen. Der Bericht geht im Einzelnen auf die Werkstoffeigenschaften und Grenzzustandsbeschreibungen für die verschiedenen Komponenten der SPS-Hohlplatte ein und liefert darauf aufbauend ein vollständiges Berechnungsverfahren. Erste Proberechnungen zeigen, dass insbesondere die Lösung mit runden Hohlprofilen im Sandwichkern sehr günstige Eigenschaften erzeugt. Die Zuverlässigkeit des Berechnungsverfahrens konnte durch Messungen an Musterbauteilen überprüft werden.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.
P 629 - Untersuchungen zum verstärkten Einsatz von Stahlverbundkonstruktionen bei Brücken kleiner und mittlerer Stützweiten Bei Straßenbrücken hat die Stahlverbundbauweise in Deutschland in den letzten Jahren erhebliche Marktanteile gewinnen können. Bei Bahnbrücken sind Verbundquerschnitte weiter die Ausnahme. Gerade im kleinen und mittleren Spannweitenbereich werden hier Stahlbetonkonstruktionen gebaut. Im Rahmen dieses Vorhabens wird der Brückenbestand bei Straße und Bahn in Deutschland ausgewertet und das Marktpotential für Verbundbrücken im kleinen und mittleren Spannweitenbereich ermittelt. Unter Berücksichtigung der Marktsituation werden neue Systeme entwickelt und anhand von Skizzen und Beispielen dargestellt und auf ihre Wirtschaftlichkeit hin bewertet. Die Ergebnisse des Forschungsvorhabens werden im Felgenden aufgeführt und beziehen sich auf Brückenbauwerke im kleinen und mittleren Spannweitenbereich: • Ein erheblicher Wettbewerbsvorteil ergibt sich für die Verbundbauweise unter Ansatz der volkswirtschaftlichen Gesamtkosten. Diese Kosten, die sich aus der Herstellung des Bauwerks, den anfallenden Nutzerkosten während des Baus und den Unterhaltungskosten zusammensetzen, werden ausgewiesen. Die gängigen Bauweisen werden dabei gegenübergestellt und in ausgeführten Beispielen verglichen. • Für den Verkehrsträger Bahn werden die Einsatzmöglichkeiten und Grenzen von Verbundträgern in Rahmensystemen berechnet und bewertet. Auf der Grundlage dieser Untersuchung werden der Bahn für die Systeme Bogentragwerk, Tragbrücke und Rahmenbrücke die im Rahmen des Vorhabens angefertigten Konstruktionsskizzen zur Verfügung gestellt. • Um die Vorteile der Verbundkonstruktionen anschaulich zu beleuchten, ist eine Broschüre erarbeitet worden. Sie richtet sich an Bauherrn, denen die Verbundbauweise noch wenig bekannt ist. Die Unterlage fasst die Ergebnisse des Forschungsvorhabens mit Schwerpunkt auf die Straßenbrücken anschaulich zusammen und erläutert die Vorteile der Verbundbauweise anhand von Beispielen. Autoren: Dipl.-Ing. V. Schmitt, Dipl.-Ing. G. Seidl, Dipl.-Ing. Ch. Vogel, Dipl.-Ing. B. Schülke, Dr.-lng. E. Koch Veröffentlichung: 2005
jederzeit verfügbar
30,00 €
exkl. MwSt.
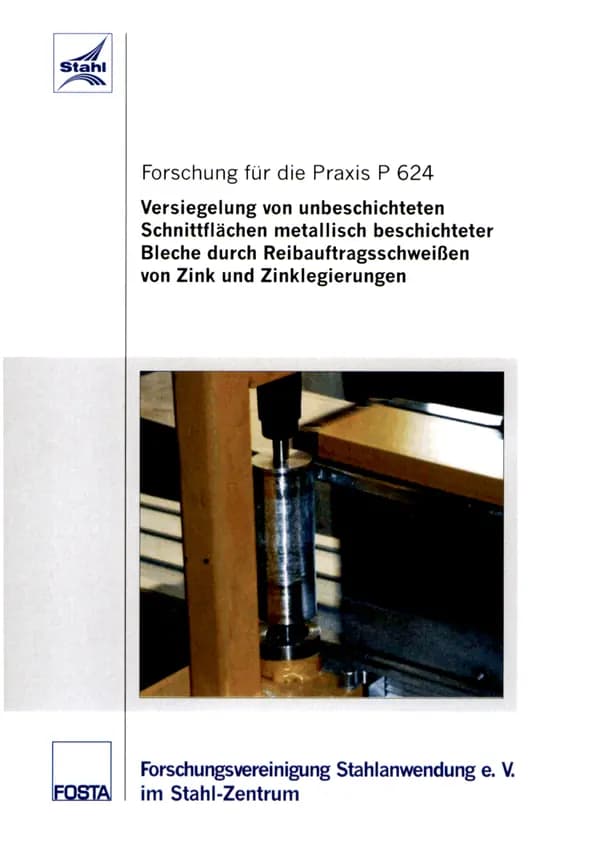
P 624 - Versiegelung von unbeschichteten Schnittflächen metallisch beschichteter Bleche durch Reibauftragsschweißen von Zink und Zinklegierungen Bei der Verarbeitung von bandverzinktem und bandbeschichteten Blech können unbeschichtete Stellen auftreten, beispielsweise an den Schnittkanten. Im Blechdickenbereich von 2 mm bis 3 mm kann die sog. kathodische Schutzwirkung der angrenzenden verzinkten Oberflächenbereiche bei bestimmten Anwendungsfällen nicht immer ausreichend sein. Um in solchen Fällen eine Lösung anbieten zu können, wurde ein Reibauftragschweißverfahren zur Kantenbeschichtung der Schnittkanten (Schlagschere und Spaltband) kontinuierlich beschichteter Stahlbleche in 4 mm Dicke entwickelt und untersucht. Bei diesem Verfahren werden die zu beschichtenden Kanten an einem rotierenden Zinkbolzen entlang geführt. Durch die dabei entstehende Reibungswärme wird das Zink auf der Bolzenoberfläche plastifiziert und durch den Anpressdruck des Zinkbolzens auf der Kantenoberfläche abgetragen. Um technologische Parameter für eine künftige Einbindung in vorhandene Produktionsprozesse, z.B. in eine Profilierstraße, zu ermitteln und damit eine kostengünstige Anwendung zu ermöglichen, wurden in einer dafür konstruierten Versuchsanlage Versuchsbleche verzinkt. Diese Versuchseinrichtung gestattet einen automatisierten Ablauf des Verfahrens der Versuchsbleche einschließlich der Zustellbewegung des rotierenden Zinkbolzens (40 mm Durchmesser) mit Anpresskräften bis zu 2 kN. Um den Zinkbolzen gleichmäßig über die Länge abzureiben, wurden die Bleche schräg aufgespannt. Die Vorrichtung wurde auf eine NC- Fräsmaschine gespannt. Über den Fräskopf wurde der Zinkbolzen mittels einer beweglichen Welle mit Umdrehungsgeschwindigkeiten von bis zu 2750 U/min angetrieben. Der Anpresskraft Zeit-Verlauf des rotierenden Zinkbolzens während des Versuchsablaufes wurde mit einer Abtastrate von 10 Hz erfasst. Bei Parameterstudien mit einer Anpresskraft bis zu 2 kN und einer Drehzahl des Bolzens bis zu 2750 U/min (Umfangsgeschwindigkeit bis 6,4 m/s) ließen sich in Verbindung mit einem Vorwärmen der Versuchskanten auf ca. 100°C sowie des Zinkbolzens auf ca. 250°C kontinuierlich abgeriebene Zinkschichtdicken zwischen 10 m bis 200 m erzeugen. Durch eine Erhöhung der Umdrehungsgeschwindigkeiten des Zinkbolzens auf 8500 U/min mittels Direktantrieb erhöhte sich die Reibungswärme derart, dass auf ein Vorwärmen der Blechkanten verzichtet werden konnte. Erfolgreiche Beschichtungsergebnisse wurden an mittels Schlagschere geschnittenen Kanten erzielt. Vergleichende Salzsprühtests ließen eine deutlich bessere Korrosionsbeständigkeit der beschichteten Schlagscheren-Kanten gegenüber einer ungeschützten Kante erkennen. Im Kesternich-Test wurde ebenfalls eine bessere Korrosionsbeständigkeit geschützter gegenüber ungeschützter Kanten ermittelt. FOSTA Forschungsvereinigung Stahlanwendung e. V. Veröffentlichung: 2007 Autoren: Dipl.- Ing. K. Lehmann, Dr.- Ing. A. Richter, Prof. Dr.- Ing. S. Pahl
jederzeit verfügbar
30,00 €
exkl. MwSt.
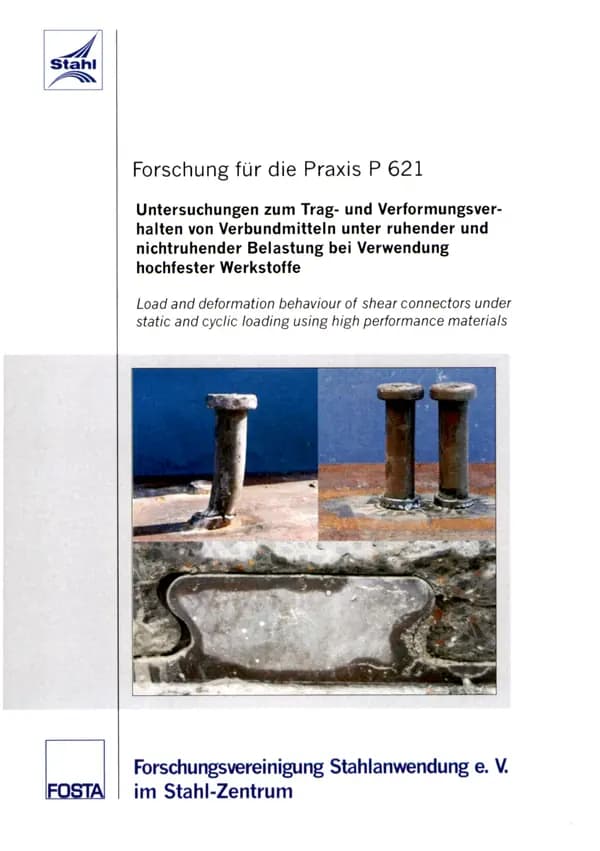
P 621 - Untersuchungen zum Trag- und Verformungsverhalten von Verbundmitteln unter ruhender und nichtruhender Belastung bei Verwendung hochfester Werkstoffe Ein bedeutender Aspekt bei der Weiterentwicklung des Stahlverbundbaus ist der Einsatz von hochfesten Werkstoffen, die Bauteile zur Aufnahme von höheren Lasten und mit größeren Spannweiten ermöglichen. Dabei stellt sich insbesondere die Aufgabe, hochfeste Werkstoffe nicht nur bei überwiegend normalkraftbeanspruchten Bauteilen (Stützen), sondern auch bei biegebeanspruchten Bauteilen einzusetzen, indem die durch die spezifischen Duktilitätseigenschaften gesteuerten Tragfähigkeiten, Verformungsmerkmale und die Ermüdungsfestigkeiten in der Verbundfuge weiter geklärt werden. Ziel des Forschungsvorhabens ist es, auf Grundlage des bereits durchgeführten Vorgängerprojektes der FOSTA (P 486) das Potential der ausgewählten Verbundmittel weiter zu erforschen und optimierte Lösungen für eine dauerhaft tragfähige und duktile Verbundfuge zu entwickeln. Neben der statischen Tragfähigkeit stellen Untersuchungen unter zyklischer Beanspruchung einen Schwerpunkt der Forschungsarbeit sowie die Übertragung der Ergebnisse aus den Abscherversuchen auf Verbundträger dar. Hierzu werden Einfeldträgerversuche mit teilweisem Verbund unter statischer und zyklischer Beanspruchung durchgeführt und beschrieben. Die statischen Untersuchungen haben ergeben, dass Kopfbolzendübel mit einem Durchmesser von 22 und 25 mm nach EC 4 als duktil eingestuft werden können. Durch eine Vergrößerung der Schweißwulstabmessungen wird sowohl die Traglast als auch die Duktilität verbessert. Als demontierbare Verbundmittel werden Kopfbolzen mit eingeschnittenem Gewinde sowie Steigbolzen untersucht. Die Fuge verhält sich bei beiden Verbundmittel wie eine gleitfest vorgespannte Schraubenverbindung. Die Verwendung von demontierbaren Verbundmitteln in hochfestem Beton kann aufgrund des frühen Steifigkeitsverlusts nur unter besonderen Umständen empfohlen werden. Kontinuierliche Verbundmittel sind als Verbundmittel in hochfestem Beton geeignet, neben einer großen Anfangssteifigkeit und Duktilität werden hohe Traglasten erreicht. Die Bemessung der kontinuierlichen Verbundmittel nach Zapfe konnte bestätigt werden, für das Stahlversagen der Puzzleleiste wird ein weiteres Kriterium formuliert. Aufbauend auf den statischen Versuchen wird anhand von kraftgeregelt durchgeführten Ermüdungsversuchen die Lebensdauer und statische Resttragfähigkeit ermittelt. Als Verbundmittel wird der Kopfbolzendübel Ø22 mm und die Puzzleleiste eingesetzt. Bei den Kopfbolzendübeln tritt nach ca. 2,3 Mio. Lastwechseln ein Ermüdungsversagen ein, die statische Resttragfähigkeit ist nach bis zu 1,0 Mio. Lastwechseln um ca. 25% reduziert. Die Ergebnisse zeigen eine gute Übereinstimmung mit den Versagensmodellen von Hanswille. Bei der Puzzleleiste wird kein Versagen unter zyklischer Belastung bis 2,0 Mio. Lastwechseln festgestellt. Nach dem Öffnen der Versuchskörper wurden Risse in der Leistenausnehmungen lokalisiert. Diese hatten jedoch keinen Einfluss auf die statische Resttragfähigkeit. In den statischen Trägerversuchen versagte trotz der hohen Ausnutzung der Verbundmittel weder der Kopfbolzendübel noch die Puzzleleiste und die plastische Momententragfähigkeit nach EC 4 wird erreicht. Die zyklischen Trägerversuche zeigen, dass das Ermüdungsverhalten in verhältnismäßig guter Übereinstimmung mit dem an bisher eingesetzten Werkstoffen abgeleiteten Schlupf-Risswachstumsgesetzen von Feldmann und Gesella vorhergesagt werden kann. Die aus den Versuchsergebnissen abgeleiteten Bemessungsvorschläge liefern dem planenden Ingenieur eine einfache und sichere Bemessungshilfe zur Auswahl von Art und Anzahl der Verbundmittel in Abhängigkeit des Verdübelungsgrades. FOSTA Forschungsvereinigung Stahlanwendung e. V. Veröffentlichung: 2007 Autoren: Prof. Dr.-Ing. M. Feldmann, Prof. Dr.-Ing. J. Hegger, Dipl.-Ing. O. Hechler
jederzeit verfügbar
40,00 €
exkl. MwSt.
P 620 - Effizienter Stahlbau aus höherfesten Stählen unter Ermüdungsbeanspruchung Die Bewertung der Ermüdungsfestigkeit von Schweißverbindungen beschränkt sich in den derzeitigen Normen im Brückenbau lediglich auf den Kerbfall sowie die Spannungsschwingbreite und ist unabhängig von der Streckgrenze. Die Anwendung von höherfesten Stählen in Schweißkonstruktionen bringt somit bei hohen Ermüdungsbeanspruchungen vielfach keine Vorteile. Insbesondere durch die Anwendung der Verfahren der Schweißnahtnachbehandlung besteht die Möglichkeit die Ermüdungsfestigkeit von Schweißkonstruktionen, speziell aus höherfesten Stählen, wirkungsvoll zu verbessern. Im Bauwesen ist der Einsatz der Verfahren der Schweißnahtnachbehandlung allerdings noch sehr begrenzt, da die gegenwärtig gültigen Normen sowie die zukünftigen europäischen Normen bisher keine Möglichkeit bieten, die Vorteile dieser Verfahren bei der Tragwerksbemessung auszunutzen. Der Schwerpunkt dieses Forschungsvorhabens liegt bei der Verbesserung der Ermüdungsfestigkeit von Schweißverbindungen aus höherfesten Stählen durch die Anwendung von Schweißnahtnachbehandlungsverfahren. Im Rahmen einer Parameterstudie im Straßenverbundbrückenbau konnte aufgezeigt werden, dass eine effektive Anwendung von höherfesten Stählen durch den lokal begrenzten Einsatz von Nachbehandlungsverfahren an kritischen Konstruktionsdetails erreicht werden kann. Im Rahme dieses Forschungsvorhabens kamen die Nachbehandlungsverfahren WIG Aufschmelzen sowie das bisher noch wenig bekannte Nachbehandlungsverfahren Ultrasonic Impact Treatment" (UIT) zur Anwendung. Durch umfangreiche experimentelle Untersuchungen an Klein- und Großprüfkörpern konnte am Konstruktionsdetail der aufgeschweißten Quersteife die Wirksamkeit beider Verfahren zur Verbesserung der Ermüdungsfestigkeit nachgewiesen werden. Dabei stellte sich bei der höherfesten Stahlsorte S690 das UIT-Verfahren als effektiver heraus. Die Verbesserung der Ermüdungsfestigkeit war dabei teilweise so hoch, dass sich die Bruchausgangsstellen ins Grundmaterial verlagerten. In experimentellen Untersuchungen an Trägern konnte im Weiteren die Effektivität der UIT-Behandlung auch in Bauteilen und bei hohen Mittelspannungen nachgewiesen werden. Auf Grundlage einer systematischen Auswertung bereits vorhandener Versuchsreihen konnten die bestehenden Regelungen zur Beurteilung der Ermüdungssicherheit für das im Schweißzustand belassene Konstruktionsdetail der Quersteife sowie die bestehenden Empfehlungen für die Anwendung des Nachbehandlungsverfahrens WIGAufschmelzen bestätigt werden. Darüber hinaus konnte auf Basis der eigenen experimentellen und numerischen Untersuchungen ein Bemessungsvorschlag nach dem Nennspannungskonzept für die Anwendung des UIT-Verfahrens am Konstruktionsdetail der Quersteife abgeleitet werden. Durch die Ergebnisse dieses Forschungsvorhabens besteht die Möglichkeit höherfeste Baustähle in ermüdungsbeanspruchten Schweißkonstruktionen mittels einer lokal begrenzten Verbesserung der Ermüdungsfestigkeit an kritischen Konstruktionsdetails effektiv und wirtschaftlich einzusetzen. Dadurch ergibt sich eine deutliche Verbesserung der Marktchancen des Stahlbaus gegenüber anderen Bauweisen. FORSCHUNGSVEREINIGUNG STAHLANWENDUNG e.V. Veröffentlichung: 2006 Autoren: Prof. Dr.-Ing. U. Kuhlmann, Dr.-Ing. A. Dürr, Prof. Dr.-Ing. J. Bergmann
jederzeit verfügbar
40,00 €
exkl. MwSt.