Für die neuen Mobilfunknetze besteht ein sehr hoher Bedarf an schnell und wirtschaftlich zu errichtenden Antennentragwerken. Hierzu sollte im Rahmen dieses Forschungsvorhabens ein einfaches, typengeprüftes, seriell …
Für die neuen Mobilfunknetze besteht ein sehr hoher Bedarf an schnell und wirtschaftlich zu errichtenden Antennentragwerken. Hierzu sollte im Rahmen dieses Forschungsvorhabens ein einfaches, typengeprüftes, seriell einsetzbares System entwickelt werden. Geforderte Merkmale waren eine modulare, unauffällige Bauweise mit Abschirmung, die bewirkt, dass die Funkstrahlung deutlich unter den gesetzlich geforderten Grenzwerten liegt. Das Oberverwaltungsgericht (OVG) Münster hat mit Beschluß vom 5.3.2003 bereits höhere Anforderungen sowohl hinsichtlich optischer Auswirkungen der Sendeanlagen als auch hinsichtlich der Strahlenemissionen verlangt.
Vor diesem Hintergrund gewinnen die hier vorgestellten Forschungsergebnisse zusätzliche Aktualität. Entwickelt wurde ein Tragwerksystem, das unterschiedliche Bauhöhen bei sonst gleicher Bauart zuläßt. Es besteht aus typisierten Modulen mit gleichen Verbindungsflanschen für alle Systemlängen. Durch den Einbau von ein bis zwei Abschirmmodulen können auch verschärfte Grenzwerte der Funkabstrahlung sicher eingehalten werden. Das Antennentragwerk kann als komplette, fertige Liefereinheit zur Baustelle gebracht und dort mittels eines Krans direkt auf einer vormontierten Unterkonstruktion befestigt werden. Bei der Lastermittlung und Bemessung des Antennentragwerkes wurde für alle geplanten Bauhöhen der gleiche Tragrohrquerschnitt gewählt. Wichtig ist der Nachweis gegen wirbelerregte Querschwingungen. Diese können quer zur Windrichtung hohe Lastspielzahlen erreichen. Das Tragwerk muss deshalb dauerfest bemessen werden. Die Statik wurde für Windlastannahmen nach E DIN 1055-4 und DIN 4131 bzw. 4133 und bereits für die neue E DIN 1055-4 ausgelegt, wobei die maßgebenden aerodynamischen Beiwerte in umfangreichen Windkanalversuchen ermittelt wurden. Das System wurde vom Prüfamt für Baustatik des Landes NRW typengeprüft. Die Untersuchungen haben gezeigt, dass das dynamische Verhalten in Folge Windeinwirkung neben der Antennenauslegung maßgeblich von der Unterkonstruktion bestimmt wird. Für die Gültigkeit der oben genannten Statik muss daher eine minimale Steifigkeit der vorhandenen Unterkonstruktion sichergestellt werden. Diese ist zus ätzlich vom Standortplaner nachzuweisen. Die Montage des Antennensystems ist an fast allen Dachstandorten und beliebigen Dachformen möglich. Die jeweils vor Ort erforderlichen Schnittgrößen für die Unterkonstruktion lassen sich aus einer einfachen Tabelle ablesen. Damit wird die Herstellung und der Zusammenbau des Systems durch die Möglichkeit einer Vorfertigung der Module erheblich beschleunigt und zudem kostengünstiger. STUDIENGESELLSCHAFT STAHLANWENDUNG e. V.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

P 611 - Elektronenstrahlschweißen von oberflächenveredelten, höherfesten Feinblechen an Atmosphäre Im Hinblick auf die Gewichtsreduzierung von Automobilkarosserien kommt verschiedenen Leichtbaukonzepten Bedeutung zu. Für den Leichtbau erfordert dies den Einsatz von neuartigen, höherfesten Stahlfeinblechwerkstoffen. Diese bedingen Fügeverfahren, die sowohl eine metallurgische Eignung wie auch eine hohe Prozesssicherheit und Wirtschaftlichkeit aufweisen. Das Elektronenstrahlschweißen an Atmosphäre (Nonvakuum-Elektronenstrahlschweißen, NVEBW) bietet sich aufgrund der erreichbaren hohen Schweißgeschwindigkeiten und der guten Spaltüberbrückbarkeit als Strahlschweißverfahren für die Feinblechverarbeitung an. Im Rahmen des Forschungsvorhabens wurde die Eignung dieses Fügeverfahrens zum Schweißen von oberflächenveredelten höher- und höchstfesten Stahlfeinblechen untersucht. Die untersuchten verzinkten und feueraluminierten Stahlfeinblechwerkstoffe decken hinsichtlich ihres Kohlenstoffäquivalents wie auch ihrer Festigkeits- und Dehneigenschaften eine große Bandbreite von aktuell eingesetzten Werkstoffen des Karosseriebaus ab. Beim NVEBW von verzinkten Stahlfeinblechwerkstoffen konnten bei Schweißgeschwindigkeiten von mindestens 8 m/min große Prozesstoleranzen hinsichtlich Spaltüberbrückbarkeit, Blechdickensprüngen, Kantenversatz und Positionierungsungenauigkeiten nachgewiesen werden. Dabei wurden bei allen untersuchten Nahtgeometrien Schweißparameter identifiziert, die eine ausreichende Zinkentgasung und somit fehlerfreie Nähte gewährleisten. Während bei I-Nähten, Tailored Blanks und Stirnkehlnähten keine besonderen Maßnahmen zur Zinkentgasung vorzusehen sind, ist für das NVEBW von Bördelnähten und Überlappnähten unbedingt ein Fügespalt erforderlich. Das NVEBW von feueraluminierten Stahlfeinblechen ist ebenso in allen untersuchten Nahtgeometrien möglich und kann ohne Schweißspalt erfolgen. Die erhöhten Legierungselementgehalte der höher- und höchstfesten Stähle und die sich durch den Schweißprozess einstellenden Gefüge führen zur Schweißnahtaufhärtung. Durch die Schweißnahtaufhärtung verringert sich bei allen untersuchten Stahlfeinblechsorten das Umformvermögen, jedoch in den meisten Fällen nicht die Festigkeit der Schweißverbindungen. Neben Porenbildung, die aus dem Verdampfen der Zinkbeschichtung folgen kann, wurden als mögliche Nahtfehler Randkerben, Bindefehler und Humping identifiziert sowie Maßnahmen zu ihrer Vermeidung dargestellt. An ausgewählten Schweißnähten erfolgten zudem anwendungsorientierte Untersuchungen des Verhaltens unter Crashbeanspruchung und Korrosionsuntersuchungen. Die Untersuchungen zeigen das Potenzial des NVEBW von beschichteten Stahlfeinblechen für den Karosseriebau. Dieses konnte auch mit einem NVEB-geschweißten Bauteilbeispiel und mit bauteilähnlichen geschweißten Z-Profilen nachgewiesen werden. Autoren: F. W. Bach, G. Kremer, K. Lau Veröffentlichung: 2006
jederzeit verfügbar
30,00 €
exkl. MwSt.

P 613 - Laser-MSG-Hybridschweißen von innovativen Stahlwerkstoffen Ziel des Forschungsvorhabens war es, mit dem Laser-MSG-Hybridverfahren dem Kran-, Fahrzeug- und Anlagenbau ein Werkzeug in die Hand zu geben, mit dem hochfeste Feinkornbaustähle wirtschaftlich und sicher geschweißt werden können. Dazu wurden zusammen mit dem Prozess für diese Stähle geeignete Schweißzusätze und die dazugehörigen Temperaturzyklen qualifiziert. Interessant ist das Verfahren besonders für den erst seit kurzem in der Erprobung befindlichen Stahl S1300QL, welcher hinsichtlich Festigkeit die gegenwärtige Obergrenze der wasservergüteten, schweißgeeigneten Feinkornbaustähle darstellt. Seine Eignung für das Hybridschweißen konnte in diesem Projekt erstmals nachgewiesen werden. Bei dem einzigen untersuchten Vertreter der thermomechanisch gewalzten Stähle, dem Stahl S700MC (1.8974), wurden zusammen mit einem Schweißdraht vom MoNi-Typ Verbindungen erzeugt, die den Anforderungen hinsichtlich Festigkeit und Zähigkeit genügten. Im Zugversuch trat der Bruch im Schweißgut auf, da die Härte des Schweißgutes niedriger lag als die des Grundwerkstoffes. Die wasservergüteten Feinkornbaustähle S690QL (1.8928) und S960QL (1.8933) erwiesen sich hinsichtlich des Verhaltens der Schweißverbindung als vergleichbar. Da die Härte von Wärmeeinflusszone und Schweißgut deutlich über dem Niveau des Grundwerkstoffes lag, erfolgte der Bruch im nicht beeinflussten Blech. Ein "Härtesack" in der Wärmeeinflusszone konnte sowohl bei extrem kurzen als auch bei längeren Abkühlzeiten nicht beobachtet werden. Die in den Lieferbedingungen geforderten Werte für die Kerbschlagarbeit wurden auch bei niedrigen Temperaturen bis -40°C eingehalten. Es konnte nachgewiesen werden, dass das Laser-MSG-Hybridschweißen für das Schweißen von hochfesten Feinkornbaustählen im Blechdickenbereich zwischen 5 und 7 mm für den Fahrzeug- und Kranbau mit Nennstreckgrenzen von 690 MPa bis zu 1300 MPa geeignet ist. Die für das MAG-Schweißen entwickelten Massiv- und Metallpulverdrähte können dabei ohne Probleme mit dem Laser-Hybridschweißprozess verarbeitet werden. Autoren: H. Haferkamp, O. Meier, B. Boese, R. Mittelstädt, G. Kuscher Veröffentlichung: 2007
jederzeit verfügbar
30,00 €
exkl. MwSt.

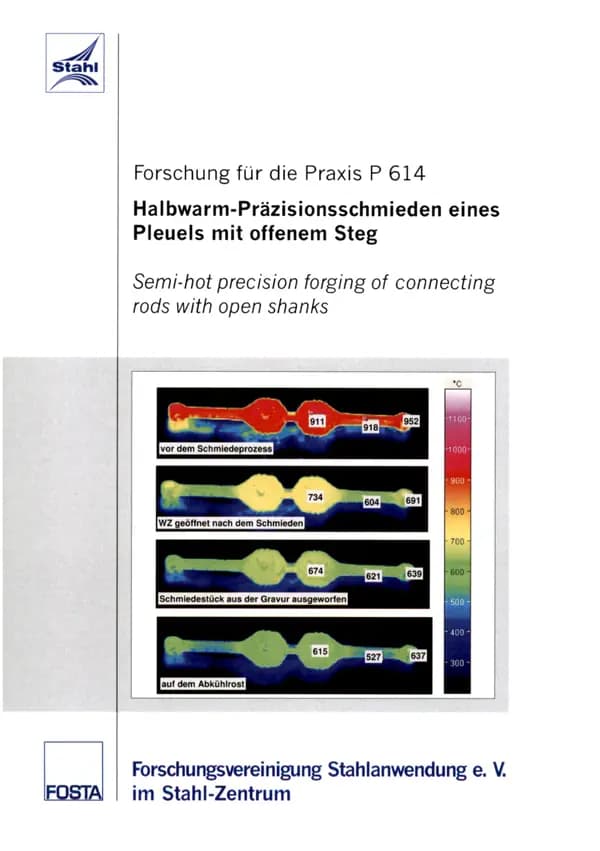
P 614 - Halbwarm-Präzisionsschmieden eines Pleuels mit offenem Steg Forschungsziel dieses Projektes war es das Präzisionsschmieden von Pleuel-Doppelstück als rückstandsminimierte Bauteilfertigung und Gewichtsreduzierung im Bereich der Halbwarmumformung zu untersuchen. Dabei wurden zwei verschiedene Werkstoffe ausgewählt, C70S6 als typischer crackbarer Werkstoff zur Pleuelfertigung und ein AFP Stahl 38MnVS6. Im Ergebnis sollten werkstofftechnische und bauteiltechnische Untersuchungen durchgeführt werden. Dabei wurden die Werkstoffeigenschaften labortechnisch ermittelt. Das Schmieden der Pleuel erfolgte mit einem speziell für das Präzisionsschmieden entwickelten Komplexwerkzeug mit integrierter hydraulischer Volumenkompensation. Das Werkzeug kann im Nenntemperaturbereich 950 °C bis 1200 °C verwendet werden. Ein wesentlicher Bestandteil des Projekts war die Entwicklung einer optimalen schmiedegerechten Zwischenform für das Präzisionsschmieden. Diese Entwicklung wurde zweigleisig in direkter Verbindung der praktischen Erprobung mit der Simulation durchgeführt. Nach der exakten Ermittlung der Geometrie der Zwischenform wurde diese durch konventionelles Gesenkschmieden (Vor-/ Fertigschmieden und Abgraten) bei sehr engen Toleranzvorgaben gefertigt. Zum Schmieden im Bereich der Halbwarmumformung müssen die Gesenkeinsätze und die Aktivteile im Komplexwerkzeug auf eine Betriebstemperatur größer 200 °C erwärmt und über die Dauer des Schmiedens auf dieser Temperatur gehalten werden. Die Schmiedeversuche zum Präzisionsschmieden wurden bei drei unterschiedlichen Umformtemperaturen durchgeführt: 950 °C, 1050 °C und 1200 °C. Zur Erwärmung der Zwischenformen zum Präzisionsschmieden wurde ein Elektrokammerofen eingesetzt. Während des Schmiedeprozesses „Präzisionsschmieden“ wurden die auftretenden Kräfte an den Aktivteilen im Gesenk gemessen. Diese ermittelten Kräfte dienten zur genauen Dimensionierung der hydraulischen Volumenkompensation. In der Auswertung der werkstofftechnischen Untersuchungen wurde eine chemische Analyse des Grundwerkstoffs durchgeführt und die werkstoffspezifischen Kennwerte Streckgrenze, Zugfestigkeit, Bruchdehnung und Brucheinschnürung ermittelt. Diese Kennwerte stellten die Basis für die Schwingfestigkeitsuntersuchungen zur Lebensdauer der präzisionsgeschmiedeten Pleuel-Doppelstücke dar. Außerdem beinhalteten die werkstofftechnischen Untersuchungen eine Gefügeuntersuchung des Materials im Stegbereich des Pleuels. Die Grundlage der Auswertung für den C70S6 waren die praxisrelevanten Werte der Fa. MAHLE Brockhaus GmbH. Die Prüfung der einzelnen Pleuel erfolgt auf Basis der VW-Norm „VW 500 30“ durch ein zertifiziertes Prüflabor. Die Auswertung für den Werkstoff 38MnVS6 wurde nicht vergleichend mit C70S6 durchgeführt, da beide Werkstoffe auf Grund ihrer Zusammensetzung ihres Gefüges und der daraus resultierenden Eigenschaften sehr unterschiedliche Charaktere aufweisen. Autoren: R. Neugebauer, H. Hartwig, A. Wagner, R. Salomon Veröffentlichung: 2008
jederzeit verfügbar
30,00 €
exkl. MwSt.

P 615 - Innovative Stahlbaulösungen für Primär- und Sekundärkonstruktionen von Mehrzweckbauten im öffentlichen Bereich Besonders im Bereich der öffentlichen Bauvorhaben sind die Vorbehalte gegenüber wirtschaftlichen und innovativen Realisationen im Stahlbereich spürbar. Dies liegt insbesondere an unbegründeten Vorurteilen und an mangelnder Kenntnis der Anwender über den aktuellen Stand der Technik. Häufig diskutierte Themen entstammen den Bereichen der Bauphysik und des Korrosionsschutzes. Sofern indes Stahlkonstruktionen zum Einsatz kommen, werden zu selten oder nur sehr unzureichend die Ergebnisse neuester Forschungs- und Entwicklungsarbeiten im Bauwesen bei der Umsetzung berücksichtigt. Um bereits in der Vorplanung die Entscheidung zugunsten einer Anwendung von Stahl zu erleichtern, werden in dieser Dokumentation anhand einer potenziellen konkreten Bauaufgabe exemplarisch die mit dem extensiven Einsatz von Stahl verbundenen bautechnischen und wirtschaftlichen Vorteile für derartige Gebäude dargestellt. Das Ziel ist hier, eine sinnvolle Anwendung vom Werkstoff Stahl in einer konkreten Umsetzung zu demonstrieren. Autoren: K. Luig, V. Lenze Veröffentlichung: 2003
jederzeit verfügbar
20,00 €
exkl. MwSt.