Im Rahmen des Forschungsvorhabens „Optimierte Fertigung von Bauteilfamilien mit einem geometrisch flexiblen Tiefziehwerkzeug“ wurden die Möglichkeiten und Grenzen des geometrisch flexiblen Tiefziehens im Vergleich zum …
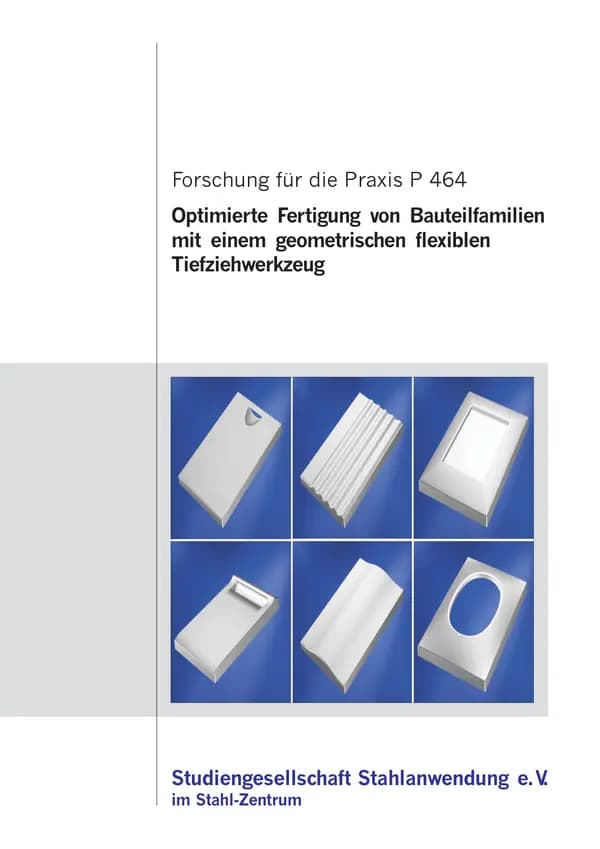
Im Rahmen des Forschungsvorhabens „Optimierte Fertigung von Bauteilfamilien mit einem geometrisch flexiblen Tiefziehwerkzeug“ wurden die Möglichkeiten und Grenzen des geometrisch flexiblen Tiefziehens im Vergleich zum Biegen und Fügen für die Herstellung von Stahlmöbeln erarbeitet. Der Verfahrensvergleich erfolgte in Hinblick auf die Werkstückqualität sowie den wirtschaftlichen Einsatz des geometrisch flexiblen Tiefziehens. Bei diesem Verfahren wird die formgebende Kontur des Ober- und Unterwerkzeugs aus mehreren Werkzeuggrundelementen in einem Werkzeugsystem gebildet. Die Abmaße von Stahlmöbelkomponenten basieren auf Normreihen und bilden so genannte Bauteilfamilien.
Daher besitzt das Fertigungsverfahren geometrisch flexibles Tiefziehen sowohl Potenzial zur Senkung der Werkzeugkosten als auch zur Reduzierung der Anzahl an Sekundäroperationen. Die Werkzeugkosten können gesenkt werden, da mehrere Bauteilgeometrien mit einem Werkzeugsystem realisierbar sind. Darüber hinaus besteht weiterhin die Möglichkeit, Nebenformelemente wie z.B. Ablaufrinnen bei Thekenelemente oder Mulden für Türgriffe in einen Prozess einzubringen. Gleichzeitig erhält der Anwender prozessintegriert neue Optionen für die Produktgestaltung. Unter Berücksichtigung der Anforderungen der Möbelindustrie wurde im Rahmen des Forschungsvorhaben ein geometrisch flexibles Tiefziehwerkzeug entwickelt, gefertigt und erprobt. Designstudien eines Projektpartners dienten der Auslegung der verwirklichten Bauteilgeometrie. Beim zurzeit realisierten Grad der Automatisierung des Tiefziehwerkzeugs liegen die wirtschaftlichen Grenzen je nach Werkstückgeometrie bei Losgrößen oberhalb von 85 Stück, bei einem Jahresvolumen von 3000 Stück. Die Bauteilqualität wird durch den unvermeidbaren Segmentverschleiß beeinflusst, wobei dünnere Blechwerkstoffe besonders sensibel auf Segmentübergänge reagieren. Die Grenze zu Ausschussteilen ist eng mit dem jeweiligen Anwendungsfall verbunden. Durch die Lackierung der produzierten Blechformteile konnten etwaige Oberflächenfehler komplett eliminiert werden. Die Untersuchungen bezüglich der Bauteileigenschaften haben beim Einsatz des Tiefziehens eine Erhöhung der Beulsteifigkeit im Vergleich zu gebogenen und gefügten Bauteilen ergeben. Sie wird durch eine Verfestigung des Blechwerkstoffs als Folge der Beanspruchungen im Tiefziehprozess erzeugt. Der Beulwiderstand tiefgezogener Blechformteile wird jedoch zum Teil durch das Durchschlagen des Bodenbereiches beeinflusst. Der Durchschlageffekt tritt geometrieabhängig auf, wobei die Blechdicke und Werkstofffestigkeit maßgebliche Einflussgrößen für das Auftreten des Durchschlageffektes darstellen. Das vorgestellte Werkzeugprinzip steht nach Ende den Forschungsvorhabens den blechverarbeitenden Unternehmen für die Serienfertigung zur Verfügung. Blechformteile mit hohen Ansprüchen an die Anmutung der Blechformteile können mit dem geometrisch flexiblen Tiefziehen produziert werden. Entsprechend den Anforderungen an das zu fertigende Bauteil kann der potenzielle Anwender seine Verfahrensauswahl treffen, wobei insbesondere das Jahresvolumen ein Schlüsselkriterium darstellt. Die Technologie des geometrisch flexiblen Tiefziehens wird bereits bei einem Projektpartner mit Erfolg eingesetzt. Die Ergebnisse des Forschungsvorhabens haben direkten Eingang in die Bauteilkonstruktion und die Werkzeugauslegung der beteiligten Unternehmen gefunden. Da werden insbesondere die Untersuchungen zur Bewertung der Bauteilqualität berücksichtigt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

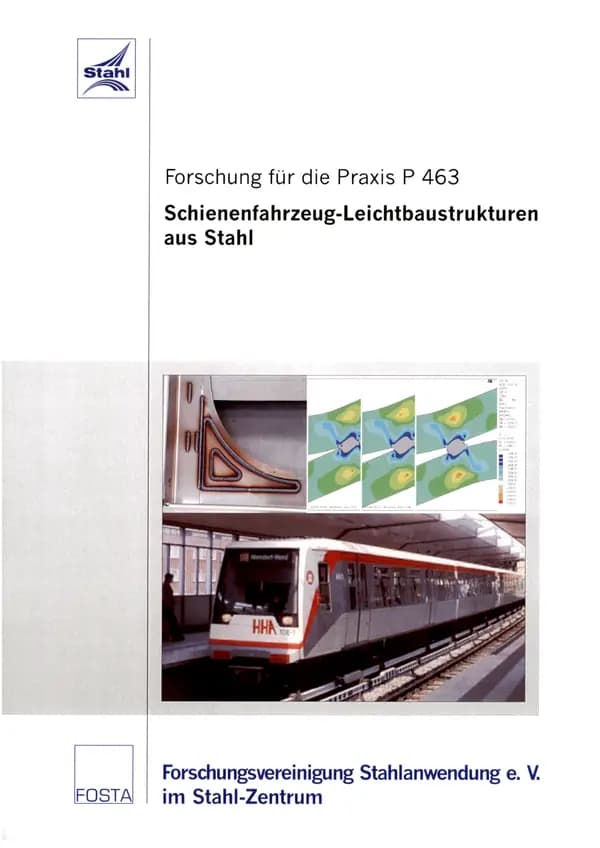
P 463 - Schienenfahrzeug-Leichtbaustrukturen aus Stahl Autoren: H. Haferkamp, J. Bunte, P. Cordini, A. Bormann, B. Block Veröffentlichung: 2004 Mit diesem Forschungsvorhaben wurde untersucht, welche Potenziale der Einsatz der Lasertechnologie bietet, um die Konkurrenzfähigkeit von Schienenfahrzeugen in Differentialbauweise aus Stahl zu erhöhen. Die Begründung für das Vorhaben ist, dass seit einigen Jahren Schienenfahrzeuge zunehmend in Integralbauweise aus Aluminiumstrangpreßprofilen gefertigt werden. Dieses Herstellungsverfahren ist zum einen aufgrund der teuren Halbzeuge kostenintensiv und bietet zum anderen durch die begrenzte Profilvielfalt eine geringe geometrische Flexibilität im Wagenkastenaufbau. In Zusammenarbeit mit der Alstom-Linke-Hofmann-Busch GmbH in Salzgitter wurde eine lasergestützte Fügetechnik zur Herstellung von Seitenwandstrukturen aus nichtrostenden Stahl für Schienenfahrzeuge (Personenbeförderung) entwickelt. Die Strukturen sind in Differentialbauweise aufgebaut. Die Seitenwände bestehen aus Profilgerippen, auf die die Außenhautbleche aufgeschweißt werden. Im Gegensatz zum ähnlichen Omnibusaufbau erfüllt dabei die Außenhaut auch die Aufgabe der Lastaufnahme und trägt im Schubverband mit. Das konventionell eingesetzte Metallschutzgas- und Widerstandspunktschweißen führt besonders auf der sichtbaren Außenseite zu Verwerfungen und lokalen Oberflächeneindrücken, die nur durch aufwändige, personalintensive Richtarbeiten minimiert werden können.
jederzeit verfügbar
25,50 €
exkl. MwSt.

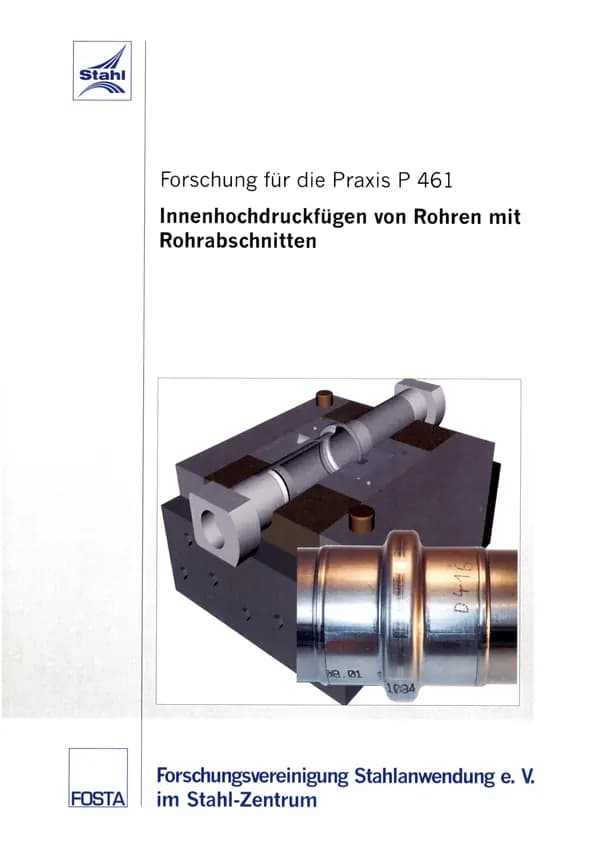
P 461: Innenhochdruckfügen von Rohren mit Rohrabschnitten (IHF) Ausgehend von aktuellen Forderungen nach innovativen Leichtbaulösungen können mit dem Innenhochdruckfügen von Rohren mit Rohrabschnitten besonders im Fahrzeugbau neuartige Möglichkeiten zur Herstellung eigenschaftsoptimierter Hohlformleichtbauteile erschlossen werden. Im Rahmen dieses Vorhabens wurden für das Fügen mit dominierendem Kraft- und Formschluss bei dünnwandigen Rohren mit Rohrabschnitten aus praxisrelevanten Stahlsorten sowie für das Umformen und Lochen von Verbundteilen die Verfahrensgrundlagen untersucht, die technologische Machbarkeit nachgewiesen und wesentliche Verfahrensparameter wissenschaftlich erarbeitet. Die durch theoretische Betrachtungen gewonnenen Erkenntnisse wurden mit experimentellen Untersuchungen verifiziert und ausgebaut. Damit konnte die Mach-barkeit für das Innenhochdruckfügen von dünnwandigen Rohren mit Rohrabschnitten in den Verfahrensvarianten dominierender Kraftschluss und dominierender Formschluss nachgewiesen werden. In Erweiterung der experimentellen Untersuchungen wurden die Fügevorgänge für bestimmte Parametervariationen über FEM-Simulationen abgebildet. Damit steht ein effektives Hilfsmittel für den konstruktiven Entwurf der Bauteile und für die sichere Prozessgestaltung beim Innenhochdruckfügen zur Verfügung. Bei den Untersuchungen stand die Erzielung günstiger Endteileigenschaften in Wechselwirkung zu den Ausgangsteileigenschaften und den Bedingungen des speziellen Innenhochdruckumformvorganges bei der Erzeugung des Verbundes im Mittelpunkt. Unter diesem Gesichtspunkt wurden für die einzelnen Verfahrensvarianten die Verfahrensparameter und -grenzen ermittelt. Zudem wurden die Endteileigenschaften der Bauteile bestimmt und tabellarisch zusammengefasst. Die funktionelle Bewertung der Verbünde erfolgte überwiegend geometrisch bzw. /funktionsneutral über vereinfachte Prüfverfahren zur Ermittlung maximaler Axialkräfte. Durch das Innenhochdruckfügen sowie das Innenhochdruckumformen und -lochen von Verbundteilen ergeben sich erweiterte technische Möglichkeiten zur Herstellung von Hohlformleichtbauteilen mit örtlich unterschiedlichen stofflichen und geometrischen Eigenschaften bei hoher Flexibilität und geringen Kosten. Für den Anwender wurden die Untersuchungsergebnisse in Richtlinien zur Verfahrensund Werkzeuggestaltung in Hinblick auf optimale Endteileigenschaften zusammengefasst. Die Anwenderunternehmen können sich auf dieser Grundlage mit neuen Leichtbautechnologien besonders für den Werkstoff Stahl günstige Marktpositionen und einen erheblichen Wettbewerbsvorsprung schaffen bzw. sichern. FORSCHUNGSVEREINIGUNG STAHLANWENDUNG e.V. Veröffentlichung: 2004 Autoren: Prof. Dr.-Ing. A. Eichhorn, Dipl.-Ing. F. Meyer
jederzeit verfügbar
30,00 €
exkl. MwSt.

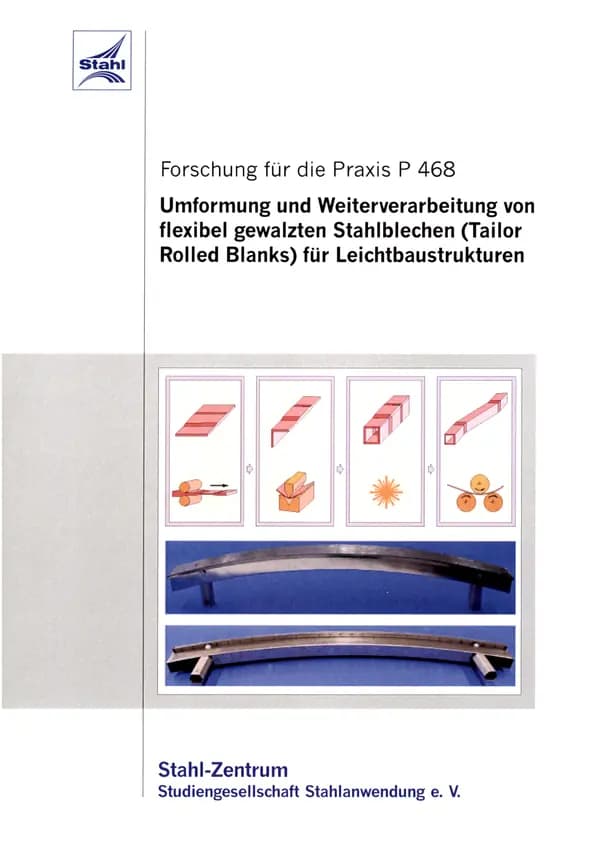
P 468: Umformung und Weiterverarbeitung von flexibel gewalzten Stahlblechen (Tailor Roled Blanks) für Leichtbaustrukturen Flexibel gewalzte, d.h. in Längsrichtung unterschiedlich dicke Bleche, sog. Tailor Rolled Blanks (TRB), haben gegenüber Tailor Welded Blanks (TWB) keinen sprunghaften, sondern einen stetigen Dickenverlauf. Als Vorteil wird die bessere Anpassung an eine leichtbauorientierte Bauteilgeometrie gesehen. Zudem entsteht durch die kontinuierliche Dickenveränderung unter Belastung ein harmonischer Spannungsverlauf im Übergangsbereich, so dass Spannungsspitzen vermieden werden können. Auch wird das Gefüge im Übergangsbereich der Blechdicken nicht durch den Wärmeeinfluss eines Schweißprozesses beeinträchtigt. Ziel des Forschungsvorhabens war die Untersuchung und Weiterentwicklung der Einsatzmöglichkeiten von flexibel gewalzten Blechen. Die Forschungsarbeiten konzentrierten sich auf die Verarbeitung von rostfreiem Edelstahl zu profilförmigen Tragstrukturen in einer geschlossenen Prozesskette. Diese umfasste das flexible Walzen, gegebenenfalls gefolgt von einer Wärmebehandlung, das Biegen der TRB im Gesenk, Laserschweißen und Profilbiegen. Die Einzelfertigungsschritte und ihr Zusammenwirken innerhalb der Prozesskette wurden im Hinblick auf das Leichtbaupotential in iterativen Schritten zwischen experimentellen Untersuchungen und ergänzenden FEM-Simulationsrechnungen optimiert. Die Leistungsfähigkeit der neuen Prozesskette konnte am Beispiel eines Demonstrators - hier ein vorderer PKW-Querträger samt Crashboxen in Anlehnung an entsprechende Bauteile im Ford Focus bzw. im Audi A3 - erfolgreich nachgewiesen werden. Im Vergleich zu den konventionellen Ausführungen aus Standardhalbzeugen konnte mit Tailor Rolled Blanks ein etwa 13 % geringeres Gewicht erzielt werden. Zudem zeigten sie bei den durchgeführten Crash-Tests ein deutlich günstigeres Verhalten. Vorrangiges Einsatzgebiet der Tailor Rolled Blanks ist die Automobilindustrie. Hier sind an erster Stelle belastungsangepasste, gewichtsoptimierte Bauteile im Pkw-Bereich zu nennen. Gedacht wird z.B. an offene und geschlossene Trägerstrukturen als Quer- und Längsträger bzw. Hohlprofile. Eine weitere Anwendung wird im Bereich von crashrelevanten Bauteilen gesehen. Hier lässt sich das Deformationsverhalten und die Energieaufnahme durch unterschiedliche Wanddicken gezielt optimieren. STUDIENGESELLSCHAFT STAHLANWENDUNG e.V. Veröffentlichung: 2002 Autoren: Prof. Dr.-lng. M. Kleiner, Dr.-lng. S. Chatti, Dr.-lng. B. Heller, Dipl.-Ing. Ch. Wiedner, Dipl.-Ing. P. Böhlke
jederzeit verfügbar
30,00 €
exkl. MwSt.

P 469: Einsatz von Stahldraht für die Herstellung von Vollmetallkatalysatoren Ziel des vorliegenden Forschungsvorhabens war es, in Analogie zu bekannten Vollmetallkatalysatoren auf Basis Cu-, Co, Mn- oder Ni-reicher Legierungen, nicht rostenden Edelstählen durch entsprechende Oberflächenaktivierung eine neue Verwendungsmöglichkeit als Katalysator zu eröffnen. Im Fokus der Untersuchungen stand die Entwicklung eines Katalysators zur Minimierung der CO-Emission bei der Zündung von Auto-Airbags. Mit Hilfe von Laboruntersuchungen konnte gezeigt werden, dass aktivierter nicht rostender Edelstahl als Katalysator den CO-Gehalt im Airbag-Treibgas um ca. 80 % reduzieren kann. In praxisnahen Kammerversuchen ließ sich indes die für die Konvertierungsreaktion notwendige Unterschreitung der Gleichgewichtstemperatur von ca. 850 °C mit dem vorgegebenen Generatordesign technisch nicht reproduzierbar umsetzen. Demgegenüber auch im technischen Maßstab erfolgreich waren die Feldversuche zur katalytischen Entkeimung in Schwimmbädern und raumlufttechnischen Anlagen. In Gegenwart weniger ppm Wasserstoffperoxid wurden wiederum mit aktiviertem nicht rostendem Edelstahl als Katalysator Wasserkreisläufe ohne Zusatz von Chlor, chlorhaltigen Chemikalien oder organischen Bioziden umweltfreundlich entkeimt. Als Anwendungsvorteile sind hervorzuheben: - Keine Kontamination mit wasserfremden Stoffen, - Keine Freisetzung toxischer oder allergisch wirkender Stoffe beim Keimabbau (Endotoxine) - Keine Bildung gefährlicher Nebenprodukte wie z.B. krebserregender chlorhaltiger Kohlenwasserstoffe (AOX) Biofilme werden selbsttätig abgelöst bzw. die Neubildung vermieden. Dies ermöglicht eine verbesserte Wärmeübertragung und unterdrückt biologisch bedingte Korrosionserscheinungen. Die Vorgaben der VDI-Richtlinie 6022 zum Flygienebetrieb von Raumlufttechnischen Anlagen von max. 103 KBE/ml können sicher eingehalten werden. Die in dem Projekt zur Entkeimung durchgeführten Untersuchungen finden jetzt eine industrielle Anwendung in der Umrüstung eines 140 Meter hohen Kühlturmes mit 50.000 m3 Wasser/h Durchsatz. Dabei kommen 1,5 t Gestrick aus nichtrostendem Edelstahl als Katalysator und weitere 6 bis 7 Tonnen Stahlmaterialien für Halterungselemente zum Einsatz. STUDIENGESELLSCHAFT STAHLANWENDUNG e.V. Veröffentlichung: 2003 Autoren: Dr. rer. nat. H. Lausch
jederzeit verfügbar
20,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB