Die Ständerbauweise mit Kaltprofilen ist im nordamerikanischen und skandinavischen Raum unter der Bezeichnung Cold-Formed-Steel-Framing seit einigen Jahren sehr erfolgreich. Im Unterschied zu dem bekannten …
Die Ständerbauweise mit Kaltprofilen ist im nordamerikanischen und skandinavischen Raum unter der Bezeichnung Cold-Formed-Steel-Framing seit einigen Jahren sehr erfolgreich. Im Unterschied zu dem bekannten Holzrahmenbau bestehen die Decken- und Wandscheiben aus tragenden Kaltprofilen, die in einem Raster von 40 cm bis 80 cm angeordnet werden sowie einer beidseitigen Beplankung. Die Blechdicke der Profile beträgt in der Regel 1,0 bis 2,0 mm. Durch die Verbindung der Kaltprofile mit der Beplankung entsteht eine elastische Verbundkonstruktion die sogenannte Tafel. Analog zum Holzrahmenbau kann die Aussteifung der Gebäude durch diese Tafeln als Decken- oder Wandscheiben erfolgen.
Eine Wandtafel wird dann sowohl durch Vertikal- als auch durch Horizontallasten aus der Deckenscheibe beansprucht. Der Aufbau der Wandtafeln ist identisch mit dem von leichten Trennwänden. Die Ständer sind C-Profile, die in die Boden- und Deckenprofile mit U-Querschnitt gestellt werden. Die Beplankung wird mit selbstbohrenden Schrauben auf der stählernen Unterkonstruktion befestigt. Auf der Grundlage von mehreren Versuchsreihen wurde am Institut für Stahlbau und Werkstoffmechanik der TU Darmstadt ein Rechenmodell für das Tragverhalten von Wandtafeln aus Kaltprofilen und beidseitiger Beplankung entwickelt. Während in der ersten Versuchsreihe die Grenzhorizontalkraft der Tafeln von 1,25 m Breite und 2,60 m Höhe mit unterschiedlichen Beplankungen ermittelt wurde, ist in der anschließenden Versuchsreihe das Tragverhalten unter zusätzlich wirkenden Vertikallasten untersucht worden. Die Verbindung Kaltprofil-Beplankung mit selbstbohrenden Schrauben ist der wichtigste Parameter bei der Analyse des Tragverhaltens der Wandtafel. In einer dritten Versuchsreihe wurden deshalb die Grenzkraft und Last-Verschiebungskurven dieser Verbindung ermittelt. Es wurde ein Bemessungsverfahren hergeleitet, das mit einer einfachen Handrechnung die Ermittlung der aufnehmbaren Horizontallasten ermöglicht. Gleichzeitig konnte gezeigt werden, daß bei einer Beanspruchung der Wandtafel durch Vertikal- und Horizontallasten die Stabilisierung der druckbeanspruchten Kaltprofilständer in Wandebene sichergestellt ist. Ein Versagen der untersuchten Kaltprofile in Wandebene kann ausgeschlossen werden. C-Profile mit den im Wohnungsbau üblichen Abmessungen müssen demnach nur auf Biegeknicken aus der Wandebene nachgewiesen werden. Bei einem Einsatz dickwandigerer Kaltprofile muss allerdings untersucht werden, ob die Verbindungsmittel die auftretenden Umlenkkräfte abtragen können. Als Fazit kann man daher sagen, dass Wandtafeln mit Kaltprofilen und beidseitiger Beplankung als Aussteifungssystem sowohl zur Abtragung von Horizontallasten aus der Deckenscheibe als auch zur Stabilisierung der Kaltprofile hervorragend geeignet sind. Eine unentbehrliche Grundlage für Aussagen über das Tragverhalten dieses Verbundbauteils ist die Kenntnis über das Lastverschiebungsverhalten der Verbindung Kaltprofil-Beplankung.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

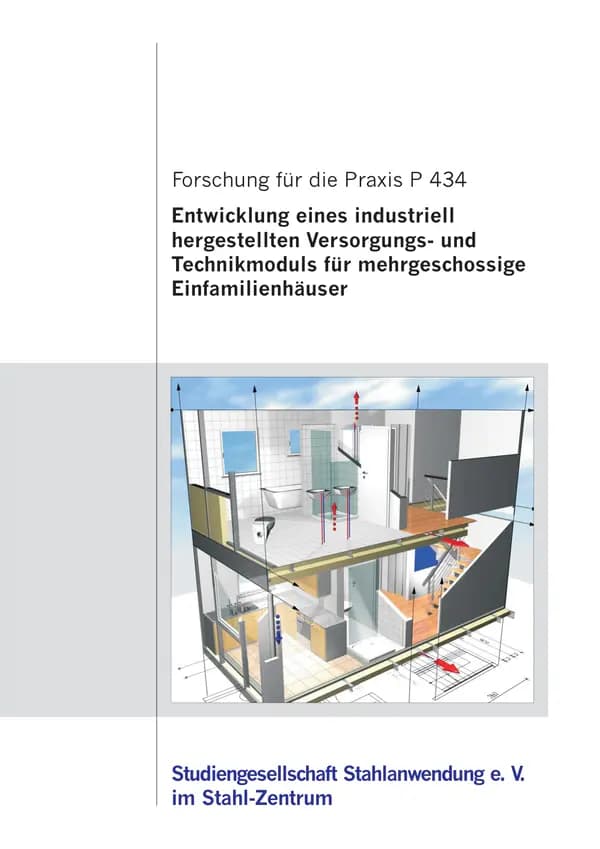
P 434 - Entwicklung eines industriell hergestellten Versorgungs- und Technikmoduls für mehrgeschossige Einfamilienhäuser Autoren: E. Schöne Veröffentlichung: 2003 Konventionell gebaute Häuser ebenso wie Fertighäuser haben in der Regel haustechnisch ähnliche Gebäudebestandteile. Hierzu gehören z. B. die Energieversorgung mit Strom und Gas, die Heizungstechnik, die Wasserver- und entsorgung, sanitäre Einrichtungen, Kommunikations-techniken sowie Treppenanlagen und optional zusätzlich ein Aufzug. Ziel des vorliegenden Forschungsprojektes war die Konzentration dieser Techniken in einem so genannten Versorgungs- und Technik (VT) -Modul für einen möglichst universellen Einsatz. Exemplarisch sollte ein für die Serienherstellung geeignetes und auf individuelle Gegebenheiten anpassbares Produkt entwickelt und hergestellt werden. Ausgangspunkt hierfür war die im Modulbau erprobte, kostengünstige und qualitativ hochwertige Stahlrahmenbauweise als statisch tragende Konstruktion. In einer intensiven Planungsphase wurden vorhersehbare Anforderungen zusammengetragen und in einem Baumuster ausgeführt. Statische Berechnungen zeigten, dass diese VT-Module bei bis zu 5-geschossigen Häusern kompatibel übereinander gesetzt werden können. Die Konzeption geht von einer konsequenten Trennung der VT-Module von den übrigen Räumen im Gebäude aus. Alle Schnittstellen sind weitestgehend standardisiert und steck- oder schraubbar ausgeführt. Sie lassen sich leicht mit den in konventioneller Bautechnik, Raummoduloder Holzfertigbauweise errichteten Gebäudeeinheiten verbinden.
jederzeit verfügbar
25,50 €
exkl. MwSt.

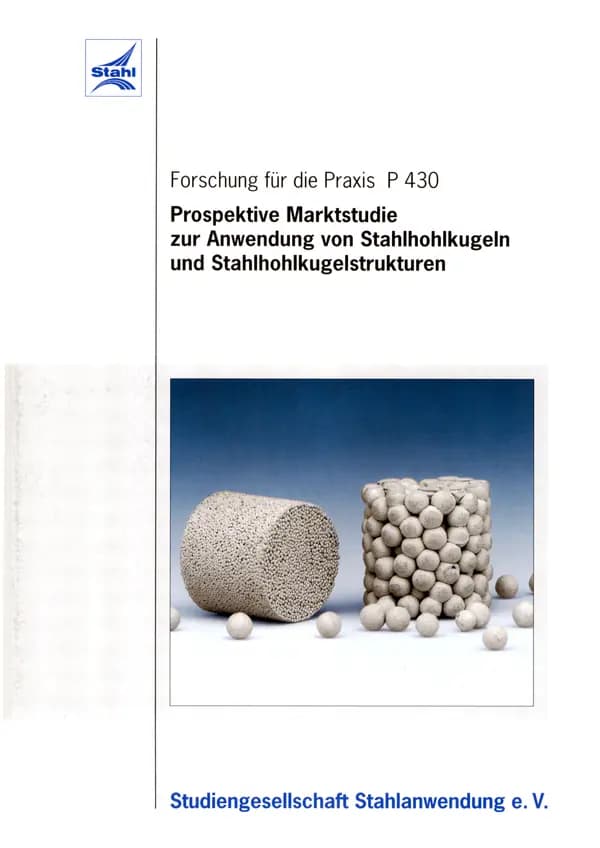
Metallische Hohlkugeln und daraus gefertigte Hohlkugelstrukturen sind eine interessante technische Alternative zu Metallschäumen. Mit der vorliegenden Untersuchung wird eine Abschätzung des Eigenschaftspotentials und der Anwendungsmöglichkeiten von Hohlkugel-Erzeugnissen auf Stahlbasis vorgelegt. Ausgehend von Literatur- und Patentrecherchen werden die gegenwärtig verfügbaren Möglichkeiten der Herstellung von Hohlkugeln erläutert und verglichen. Demnach steht besteht aus heutiger Sicht die günstigste Technologie zur Massenproduktion in der Beschichtung von Styroporkugeln mit pulverförmigen Materialien und einer anschließenden thermischen Behandlung. Dabei werden die organischen Bestandteile ausgetrieben und die Metallpulverteilchen zu einer festen Kugelschale versintert. Anforderungen an die Ausgangsrohstoffe und die zu erreichenden und interessantesten Eigenschaften wie Kugeldurchmesser, Schalendicke, Schüttdichte, Porosität und Festigkeit werden beschrieben. Insbesondere bei Crashabsorbern, Schall- und Wärmeisolatoren sowie Leichtbaustrukturelementen werden Anwendungsmöglichkeiten für Stahlhohlkugeln bzw. daraus gefertigten Strukturen gesehen. Es werden auch Vergleiche zu dem verhältnismäßig ähnlichen Anwendungspotential von Metallschäumen, insbesondere aus Aluminium, gezogen. Die Befragung von Industrieunternehmen ergab zahlreiche Anregungen für das Marktpotential von Stahlhohlkugeln bzw. Stahlhohlkugelstrukturen und die zu fordernden Eigenschaften. Die Studie stellt eine Entwicklungsstrategie zur Herstellung und Nutzung von Erzeugnissen auf Basis von Hohlkugeln aus Stahl vor. Die Arbeiten werden ergä nzt um eine Abschätzung zu den voraussichtlichen Herstellkosten. Dabei liegt möglicherweise im Einsatz und damit in der Nutzung von Sekund ärrohstoffen aus der Stahlerzeugung bzw . -Verarbeitung eine besonders vorteilhafte Option. STUDIENGESELLSCHAFT STAHLANWENDUNG e.V. Veröffentlichung: 1999 Autoren: Dr.-Ing. L. Schneider, Dipl.-Ing. U. Waag
jederzeit verfügbar
20,00 €
exkl. MwSt.

P 443 - Schnittflächenbeschichtung mittels Laser bei verzinkten/beschichteten Blechen Autoren: D. Maischner, K. Wissenbach, N. Pirch, H. Müller Veröffentlichung: 2003 Der Korrosionsschutz von Produkten aus Stahlblechen erfolgt häufig durch Bandverzinken und anschließendes Bandbeschichten mit Kunststoff (Duplex-Verfahren). Bei der Weiterverarbeitung der Stahlbleche entstehen durch Zuschneiden und Stanzen unzureichend geschützte Blechkanten. Gegen Korrosion an diesen Stellen bieten konventionelle Verfahren (z. B. Farb- oder Ölauftrag, Bördelung der Kanten) bisher keine überzeugenden Lösungen. Vor diesem Hintergrund ist das Ziel dieses Vorhabens die Erarbeitung verfahrenstechnischer Grundlagen für den Schnittflächenschutz durch den Auftrag von Zink bzw. Kunststoff mittels Laser. Die Forschungsarbeiten richteten sich auf die Entwicklung einer einstufigen Prozessführung zur Beschichtung der Schnittflächen. Dabei wirken Laserstrahl und pulverförmiger Beschichtungswerkstoff gleichzeitig auf die Schnittfläche ein. Beim Verzinken wird das Zinkpulver durch die Laserstrahlung und die davon erhitzte Schnittfläche aufgeschmolzen. Beim Beschichten mit Kunststoffen erfolgt die Erwärmung des Pulvers lediglich indirekt über die erhitzte Schnittfläche. Die Verfahrensparameter werden so gewählt, dass ein Verbrennen des Pulvers minimiert wird. Die Haftfestigkeit und das Korrosionsverhalten der Laserstrahl beschichteten Schnittflächen wurden untersucht. Sowohl für den Auftrag von Zink wie auch für den von Thermoplast Polyamid 11 (RILSAN) konnten Verfahrensparameter entwickelt werden, die einen wirksamen Korrosionsschutz darstellen.
jederzeit verfügbar
25,50 €
exkl. MwSt.

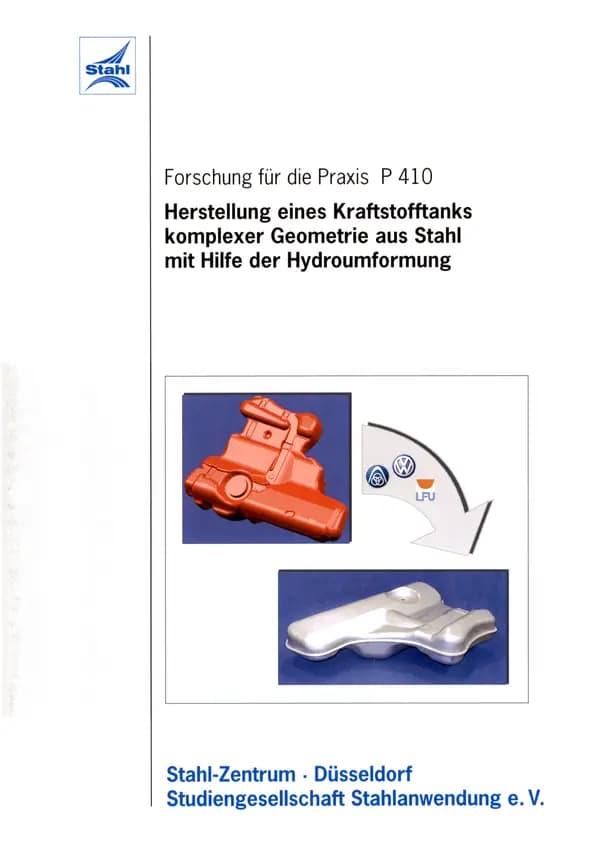
P 410: Herstellung eines Kraftstofftanks komplexer Geometrie aus Stahl mit Hilfe der HydroumformungIm Zuge verschärfter Umweltschutzanforderungen muß die Freisetzung von Kraftstoffoestandteilen völlig vermieden werden. Diese Forderung wird demnächst für Kraftstoffbehälter gelten und ist bisher nur mit Stahl als Werkstoff sicher zu erfüllen. Konstruktive und sicherheitstechnische Vorgaben im Pkw-Bau verlangen die Positionierung des Kraftstoffbehälters in für Crash-Fälle weniger kritischen, aber sehr komplexen Hohlräumen der Karosserie. Ziel der vorliegenden Forschungsarbeit war es, für diesen Anwendungsfall mit Hilfe der wirkmedienbasierten Blechumformung technische und wirtschaftliche Lösungen für die Herstellung geometrisch hochkomplizierter Hohlkörper aus Stahl zu erarbeiten. Für die Untersuchungen wurde der bisher in Kunststoff ausgeführte Tank eines New Beetle, PQ 34, der Volkswagen AG als Beispiel für einen Kompaktwagen mittlerer Stückzahl ausgewählt. Als Werkstoffbasis diente der in Vorversuchen (P 242 Untersuchung der Herstellmöglichkeiten eines modernen Kraftstofftanks aus Stahl mit Hilfe hydromechanischer und hydrostatischer Umformverfahren, Bestell-Nr. P 242, ISBN 3- 930621-78-9, Verlag und Vertriebsgesellschaft mbH, Düsseldorf) erprobte austenitische, nichtrostende Stahl 1.4301. In simulationstechnischen Vorarbeiten wurden erfolgversprechende Formgebungsverfahren, angepaßte Prozeßführung und spezielle Werkzeuggestaltung untersucht und ausgewählt. Schließlich wurde die Tankoberschale durch Tiefziehen von 0,6 mm dickem Blech gefertigt. Die geometrisch wesentlich anspruchsvollere Unterschale konnte durch einstufiges hydromechanisches Tiefziehen aus 0,8 mm dickem Blech erfolgreich hergestellt werden. Die aus den zwei Halbschalen mittels WIG-Schweißen zu Prototypen gefügten Tanks wurden anschließend den werksintemen Bauteiltests der Volkswagen AG unterzogen. Dabei zeigte sich, daß aufgrund des werkstoffspezifisch großen Restformänderungsvermögens alle notwendigen Sicherheitsanforderungen voll erfüllt werden können. Ohne weitere Optimierungsschritte konnte auf diese Weise für den Stahltank eine Gewichtserspamis gegenüber der Kunststoffausführung um 1,7 kg oder 20 % erreicht werden. Dabei beträgt die Wanddicke in Stahl gegenüber Kunststoff teilweise nur ein Zehntel, dies führt zu einer um fast 3 I bzw. nahezu 4 % höheren Füllmenge. Anhand dieser Untersuchungsergebnisse kann festgestellt werden: Nichtrostende Stähle, wahrscheinlich auch korrosionsgeschützte andere Stähle, lassen sich in Verbindung mit modernen Hydroformverfahren und einer Verfahrens- und werkstoffgerechten Konstruktion zu geometrisch sehr komplexen Kraftstoffbehältern verarbeiten. Damit bietet Stahl eine hochaktuelle Werkstoffaltemative für die Lösung künftiger Umweltschutzanforderungen an Kraftstofftanks. STUDIENGESELLSCHAFT STAHLANWENDUNG e.V. Veröffentlichung: 2001 Autoren: Prof. Dr.-lng. E. Friebe, Dipl.-Wirtsch.-lng. T.Langhammer, Dipl.-Ing. P. Corsten, ]}, Dr.-lng. W. Homberg, Dipl.-Ing. A. Wellendorf, Dr.-lng. A.t Birkert, Dr.-lng. F. Trösken, M. Carl, Dr. rer. nat. J. Krautschick, Dr. rer. nat. P. Papaiacovou
jederzeit verfügbar
20,00 €
exkl. MwSt.