Ziel des Forschungsvorhabens war es, das Schweißen von nicht rostenden Edelstählen durch den Einsatz eines handgeführten Lasers zu flexibilisieren und eine prozesssichere Schweißtechnik für die Herstellung von …
Ziel des Forschungsvorhabens war es, das Schweißen von nicht rostenden Edelstählen durch den Einsatz eines handgeführten Lasers zu flexibilisieren und eine prozesssichere Schweißtechnik für die Herstellung von Edelstahlbauteilen bereitzustellen. Die am Anfang des Forschungsvorhabens erstellte Anforderungsliste berücksichtigte für Handlasersysteme wichtige Randbedingungen. Aufbauend auf diesen Anforderungen und auf einer dem Vorhaben vorangegangenen Studie wurde ein Konzept für einen Handlaser-Versuchsträger mit einer Festkörperlaserstrahlquelle (Nd:YAGStrahlquelle) erarbeitet und anschließend umgesetzt. Die ausgeführte Konstruktion des Versuchträgers ist durch Schweißversuche verifiziert und anschließend optimiert worden.
Durch den Einbau von Bearbeitungshilfen in den Handlaser, z.B. Abstandsrollen und geregelter Vorschub, gelang es, die im Anforderungsprofil definierten Schweißaufgaben prozesssicher zu bearbeiten. Für weitere Untersuchungen wurden eine integrierte Zusatzdrahtzuführung und eine Schutzgasdüse mit besonderer Prozessabschirmung an das verwendete Handlasersystem adaptiert. Dies erweiterte das Anwendungsgebiet des frei führbaren Handbearbeitungskopfes. Für einen praxisgerechten Einsatz wurde ein ergonomisch ausgestaltetes Gehäuse angefertigt, das die optischen Komponenten und die Elektronik mit Sicherheitsschaltung enthielt. Durch das Zusammenführen der Versorgungsanschlüsse im Griffstück wurde das Kabelpaket kompakt herausgeführt und war dadurch besser zu handhaben. Mit dem so nochmals weiterentwickelten Versuchsträger konnten anhand von Schweißversuchen an Praxisbauteilen Leistungsfähigkeit und Einsatzpotenziale von Handlasersystemen nachgewiesen werden. Bereits während der Laufzeit des Forschungsvorhabens wurde einem breiten Fachpublikum bei STAHL 2000 in Düsseldorf ein Handlasersystem vorgeführt. Hierdurch konnte schon in einem sehr frühen Stadium des Vorhabens gezeigt werden, dass Handlasersysteme besonders für kleine und mittelständische Unternehmen (kmU) neue Einsatzmöglichkeiten der Lasertechnik bieten können. FORSCHUNGSVEREINIGUNG STAHLANWENDUNG e.V.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

P 426 - Pilotstudie zum Einsatz des Laser-MSG-Hybridprozesses zum Hochleistungsschweißen von Stahl Autoren: U. Dilthey, H. Keller Veröffentlichung: 2001 Durch die Kombination des Laserstrahlschweißverfahrens mit einem Lichtbogenschweißverfahren kann ein Fügeverfahren mit beachtlichen Einsatzmöglichkeiten realisiert werden. Eine der umsetzbaren Verfahrensvarianten ist das CO2-Laser-MSG-Hybridschweißverfahren, dessen Einsetzbarkeit im Rahmen dieses Projektes zum Hochleistungsschweißen von unterschiedlichen Stahlsorten ermittelt wurde. Dabei sind Untersuchungen an einem typischen höherfesten Schiffbaustahl GL-A 36 (AH36, 1.0583), an einem nichtrostendem Stahl X6CrNiMoTi17-12-2 (1.4571) und an zwei hochfesten Stählen S700MC (1.8974) und L450MB (X65, 1.8975) vorgenommen worden. Ein Ziel dabei war es, die maximal überbrückbare Spaltbreite amax im Stumpfstoß für verschiedene Blechdickenbereiche zu ermitteln. Bei Blechen mit t = 5 mm konnte ein Spalt von amax = 2 mm überbrückt werden, bei t = 8 mm wurde a max = 1,35 mm erreicht und bei t = 12 mm wurde a max = 0,7 mm erzielt. Die Schweißungen wurden in Wannenlage (Position PA) ohne Badabstützung vorgenommen. Ebenfalls wurden Schweißungen in Querlage (Position PC) bei der Blechdicke 20 mm durchgeführt, da bei dieser Blechdicke in Wannenlage auf Grund des relativ großen Schmelzbades mit einem sofortigen Durchsacken der Schmelzen zu rechnen gewesen wäre. Bei diesen Schweißungen konnte ein Spaltmaß amax = 0,7 mm ohne prozesstechnische Probleme überbrückt werden.
jederzeit verfügbar
20,00 €
exkl. MwSt.

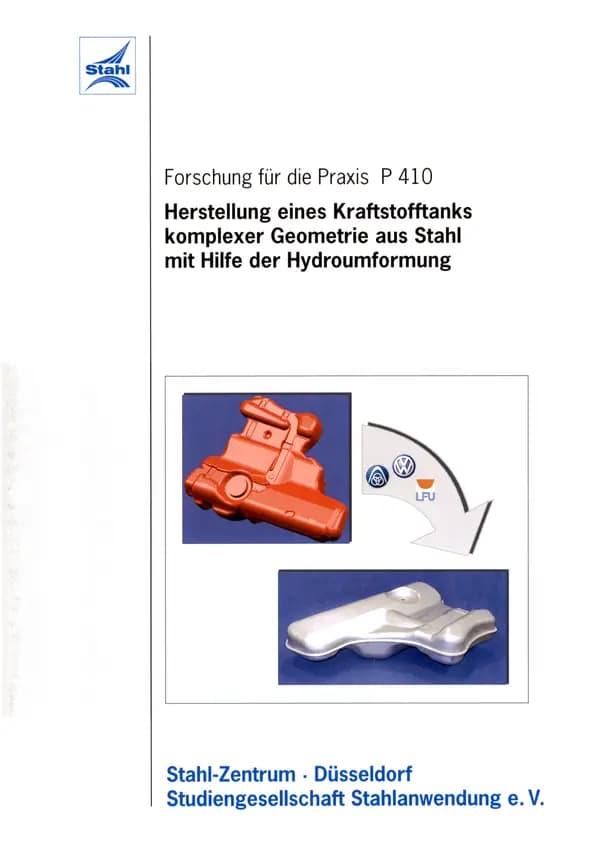
P 410: Herstellung eines Kraftstofftanks komplexer Geometrie aus Stahl mit Hilfe der HydroumformungIm Zuge verschärfter Umweltschutzanforderungen muß die Freisetzung von Kraftstoffoestandteilen völlig vermieden werden. Diese Forderung wird demnächst für Kraftstoffbehälter gelten und ist bisher nur mit Stahl als Werkstoff sicher zu erfüllen. Konstruktive und sicherheitstechnische Vorgaben im Pkw-Bau verlangen die Positionierung des Kraftstoffbehälters in für Crash-Fälle weniger kritischen, aber sehr komplexen Hohlräumen der Karosserie. Ziel der vorliegenden Forschungsarbeit war es, für diesen Anwendungsfall mit Hilfe der wirkmedienbasierten Blechumformung technische und wirtschaftliche Lösungen für die Herstellung geometrisch hochkomplizierter Hohlkörper aus Stahl zu erarbeiten. Für die Untersuchungen wurde der bisher in Kunststoff ausgeführte Tank eines New Beetle, PQ 34, der Volkswagen AG als Beispiel für einen Kompaktwagen mittlerer Stückzahl ausgewählt. Als Werkstoffbasis diente der in Vorversuchen (P 242 Untersuchung der Herstellmöglichkeiten eines modernen Kraftstofftanks aus Stahl mit Hilfe hydromechanischer und hydrostatischer Umformverfahren, Bestell-Nr. P 242, ISBN 3- 930621-78-9, Verlag und Vertriebsgesellschaft mbH, Düsseldorf) erprobte austenitische, nichtrostende Stahl 1.4301. In simulationstechnischen Vorarbeiten wurden erfolgversprechende Formgebungsverfahren, angepaßte Prozeßführung und spezielle Werkzeuggestaltung untersucht und ausgewählt. Schließlich wurde die Tankoberschale durch Tiefziehen von 0,6 mm dickem Blech gefertigt. Die geometrisch wesentlich anspruchsvollere Unterschale konnte durch einstufiges hydromechanisches Tiefziehen aus 0,8 mm dickem Blech erfolgreich hergestellt werden. Die aus den zwei Halbschalen mittels WIG-Schweißen zu Prototypen gefügten Tanks wurden anschließend den werksintemen Bauteiltests der Volkswagen AG unterzogen. Dabei zeigte sich, daß aufgrund des werkstoffspezifisch großen Restformänderungsvermögens alle notwendigen Sicherheitsanforderungen voll erfüllt werden können. Ohne weitere Optimierungsschritte konnte auf diese Weise für den Stahltank eine Gewichtserspamis gegenüber der Kunststoffausführung um 1,7 kg oder 20 % erreicht werden. Dabei beträgt die Wanddicke in Stahl gegenüber Kunststoff teilweise nur ein Zehntel, dies führt zu einer um fast 3 I bzw. nahezu 4 % höheren Füllmenge. Anhand dieser Untersuchungsergebnisse kann festgestellt werden: Nichtrostende Stähle, wahrscheinlich auch korrosionsgeschützte andere Stähle, lassen sich in Verbindung mit modernen Hydroformverfahren und einer Verfahrens- und werkstoffgerechten Konstruktion zu geometrisch sehr komplexen Kraftstoffbehältern verarbeiten. Damit bietet Stahl eine hochaktuelle Werkstoffaltemative für die Lösung künftiger Umweltschutzanforderungen an Kraftstofftanks. STUDIENGESELLSCHAFT STAHLANWENDUNG e.V. Veröffentlichung: 2001 Autoren: Prof. Dr.-lng. E. Friebe, Dipl.-Wirtsch.-lng. T.Langhammer, Dipl.-Ing. P. Corsten, ]}, Dr.-lng. W. Homberg, Dipl.-Ing. A. Wellendorf, Dr.-lng. A.t Birkert, Dr.-lng. F. Trösken, M. Carl, Dr. rer. nat. J. Krautschick, Dr. rer. nat. P. Papaiacovou
jederzeit verfügbar
20,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB