Der Einsatz hochfester Stähle wie S690 erlaubt durch geringeren Materialeinsatz nicht nur eine immer wichtiger werdende Verringerung von CO₂-Emissionen, sondern auch eine effektive Kosten- und Gewichtsreduktion …
Der Einsatz hochfester Stähle wie S690 erlaubt durch geringeren Materialeinsatz nicht nur eine immer wichtiger werdende Verringerung von CO₂-Emissionen, sondern auch eine effektive Kosten- und Gewichtsreduktion dickwandiger Bauteile. Insbesondere bei Wandstärken von bis zu 200 mm ist das Unterpulver- (UP-)Mehrdrahtschweißen aufgrund seiner hohen Effizienz eine gängige Praxis. Allerdings steigt bei hochfesten Stählen, hier vorliegend S690, die Gefahr wasserstoffunterstützter Kaltrisse (HAC), aufgrund ihrer Mikrolegierungskonzepte im Zusammenspiel mit hohen Eigenspannungen aus dem Schweißprozess und resultierend aus hohen Bauteilsteifigkeiten.
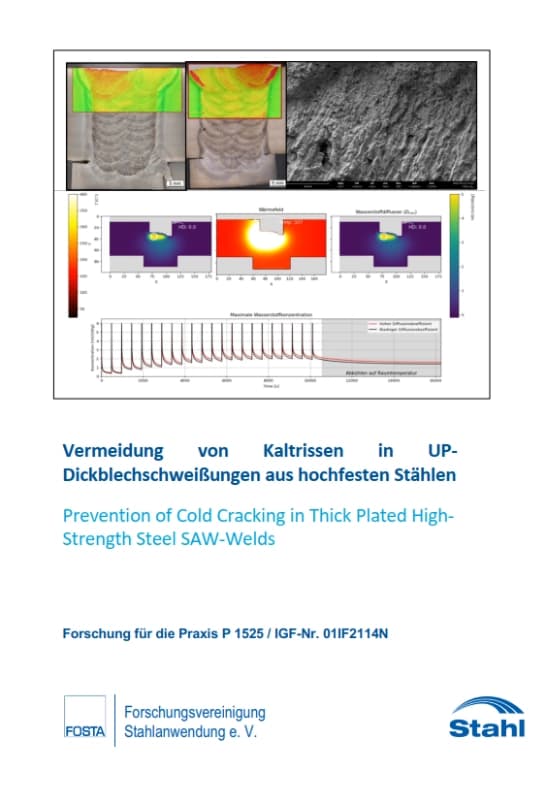
Zusätzlich kann die erhebliche Aufmischung von Grund- und Zusatzwerkstoff beim UP-Schweißen zu risskritischen Gefügen führen, in denen der diffusible Wasserstoff besonders schädlich wirkt. Für Gefüge UP-geschweißter Bauteile liegen keine gesicherten Daten bezüglich Wasserstoffdiffusionskoeffizienten bzw. HAC-Rissanfälligkeit vor. Insbesondere die mikrostrukturabhängige Diffusion von durch den UP-Schweißprozess eingebrachtem Wasserstoff war nicht hinreichend gesichert. Ziel des Forschungsvorhabens war es daher, einen Beitrag zur kaltrisssicheren UP-Schweißverarbeitung hochfester Dickbleche zu leisten. Hierzu wurden systematisch unterschiedliche GW (S690 TM/QL) untersucht, die sich insbesondere in ihren Mikrostrukturen unterscheiden. Diese zeigten in Voruntersuchungen stark divergente Härteverteilungen im Besonderen in der letzten Lage der Schweißung, sodass ein ebenfalls stark divergentes Diffusionsverhalten postuliert wurde. Zunächst wurde der Wasserstoffeintrag über die Draht-Pulver-Kombination gemäß ISO 3690 ermittelt. Anschließend erfolgten mehrlagige Schweißungen sowohl unter freiem Schrumpfen als auch unter äußerer Zwängung. Eine detaillierte Gefügecharakterisierung und mechanisch-technologische Prüfungen, sowie Eigenspannungsmessungen ermöglichten die Bewertung der Rissanfälligkeit bei variierter Wärmeführung (schweißgeschwindigkeitsgesteuert). Zur quantitativen Beschreibung der Wasserstoffdiffusion wurden das Schweißgut (SG), die Wärmeeinflusszone (WEZ) und die Grundwerkstoffe (GW) mittels elektrochemischer Beladung und Trägergasheißextraktion (TGHE), sowie Permeationsversuchen untersucht. Basierend auf den ermittelten Diffusionskoeffizienten wurden numerische Modelle erstellt, um den Einfluss verschiedener Diffusionskoeffizienten auf die Wasserstoffverteilung in der Schweißnaht zu evaluieren. Entgegen dem Postulat wurden keine signifikanten Unterschiede in der Wasserstoff-Diffusionsgeschwindigkeit gemessen. Beide GW-Klassen (QL vs. TM) als auch das SG und die WEZ wiesen für diesen Werkstofftyp charakteristische Diffusionskoeffizienten mit nur geringen Unterschieden auf. Dies zusammen mit den nur sehr geringen Unterschieden in der Ausprägung der Eigenspannungen und mechanisch-technologischen Eigenschaften der Nähte, weisen auf eine hohe Kaltrisssicherheit hin. Die in allen Untersuchungen geringen Unterschiede zwischen QL und TM sprechen, hinsichtlich des HAC-Risikos aufgrund einer differenten Wasserstoffdiffusion, für die Austauschbarkeit der beiden Werkstoffe in der Produktion. Alle Ziele des Forschungsvorhabens wurden erfolgreich umgesetzt.
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

P 1521 - Integrale Spundwandwiderlager von modularen Verbundbrücken für einen zeiteffizienten Bauablauf Im vorliegenden Bericht werden Untersuchungen zur Ableitung eines Bemessungskonzepts einer Integralen Rahmenecke für Verbundbrücken mit Spundwandwiderlagern zusammengefasst. Mit der Verbundbauweise lassen sich leistungsfähige und wirtschaftliche Querschnitte herstellen, die in der Lage sind einen Großteil der Spannweiten heutiger Brücken abzudecken. Die Integrale Bauweise, welche ohne Fugen und Lager auskommt, führt dabei über den Lebenszyklus zu niedrigeren Wartungskosten und reduzierten externen Kosten des Bauwerks. Eine Verwendung von Spundwandwiderlagern kann dagegen die Herstellkosten des Bauwerks stark reduzieren. Um eine Anwendung im Baugewerbe zu ermöglichen, wird im FOSTA Forschungsprojekt P1521 ein Bemessungskonzept einer Integralen Rahmenecke mit Spundwandwiderlagern erarbeitet. Um den Anwendungsbereich des Bemessungskonzepts abzustecken wird zunächst die deutsche Bestandsinfrastruktur betrachtet. Es ergeben sich signifikante Sanierungsbedarfe im gesamten Brückennetz. Umfangreiche Statistiken liegen in erster Linie für das Bundesfernstra- ßennetz vor, wo ca. 80% aller Brücken eine Spannweite von weniger als 50 m besitzen, die durch das geplante Konzept abgedeckt werden können. Deutlich mehr Einzelbauwerke liegen hingegen in der Trägerschaft von Kommunen und Gemeinden, auch hier dominieren kurze und mittlere Spannweiten. Nachdem Randbedinungen des Entwurfskonzepts vorgestellt werden, befasst sich der Bericht mit der Durchführung und Auswertung verschiedener Versuchsreihen der Rahmenecke. Die Auswertungen dieser Versuche liefern Einblicke in das Tragverhalten der verwendeten Querschnitte sowie das Versagen der jeweiligen Probekörper. Für eine gezielte Untersuchung wird die Rahmenecke dafür in einen oberen und unteren Teil getrennt. Die Ergebnisse dieser Kleinteilversuche liefern hohe Tragfähigkeiten mit aufnehmbaren Momenten von 1200 kNm (oberer Teil), bzw. 500 kNm (unterer Teil) bei einwirkenden Lasten von 1350 kN (oberer Teil) bzw. 400 kN (unterer Teil). Mithilfe anschließender numerischer Berechnungen können die Versuchsergebnisse weiter ausgewertet und Lastpfade klar identifiziert werden. Die hieraus gewonnenen Erkenntnisse werden in der späteren Ableitung eines Bemessungskonzepts verwendet. In den numerischen Untersuchungen konnten darüber hinaus weitere Einflussparameter identifiziert werden, welche die Leistungsfähigkeit der Rahmenecke weiter steigern können. In einem Großversuch wird die gesamte Rahmenecke bestehend aus oberem und unterem Teil getestet. Die Ergebnisse dieses Versuchs decken sich mit den Ergebnissen der vorangegangenen Versuchsserien, insbesondere eine höhere Beanspruchung der unteren Verbunddübelleiste kann nachgewiesen werden. Mithilfe dieser Ergebnisse wird im letzten Schritt ein Bemessungskonzept für Integrale Rahmenecken mit Spundwandwiderlagern entwickelt und anhand eines Bemessungsbeispiels einer Verbundbrücke mit 45 m Spannweite vorgestellt. Veröffentlichung: April 2024 Autoren: Prof. Dr.-Ing. M. Feldmann, K. Wolters, N. Rittich, Dr.-Ing. St. Ivanov, Dr.-Ing. J. Rajasingam
jederzeit verfügbar
30,00 €
exkl. MwSt.

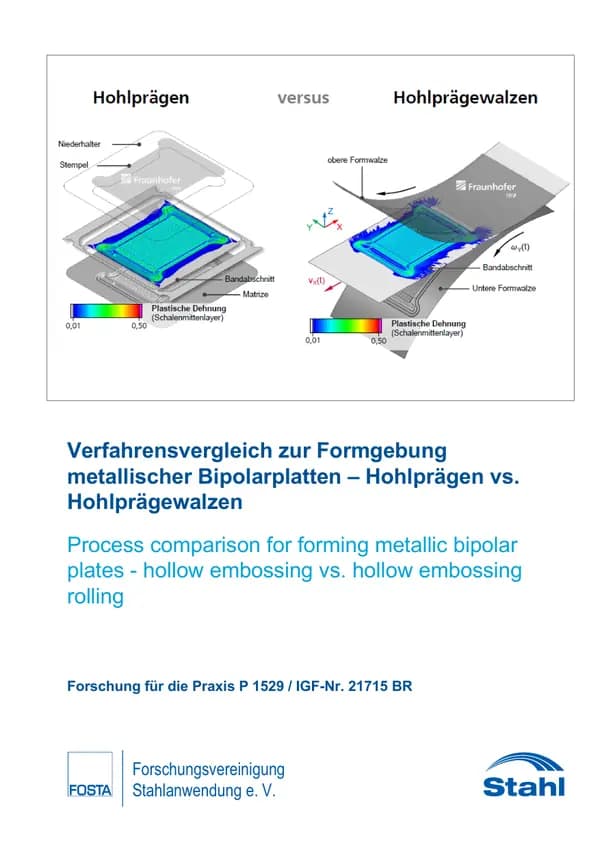
P 1529 - Verfahrensvergleich zur Formgebung metallischer Bipolarplatten – Hohlprägen vs. Hohlprägewalzen Im Rahmen des Forschungsvorhabens konnten grundlegende Erkenntnisse über die Wirkzusammenhänge und Grenzen des Hohlprägewalzens von metallischen Bipolarplatten (BPP) aus Edelstahlfolie erarbeitet werden. Das bisher wenig erforschte Verfahren bietet die Möglichkeit, höhere Produktionsraten als die derzeit eingesetzten Verfahren Hohlprägen und Blechhochdruckumformen zu erreichen. Für das Walzverfahren wurden die Grenzen der Abbildbarkeit geometrischer Elemente von BPP ermittelt, die tatsächlich erreichbaren Produktionsraten abgeschätzt und mit den Ergebnissen aus parallelen Untersuchungen zum Hohlprägen verglichen. Die Analyse des Hohlprägewalzens erfolgte zunächst mittels FE-Simulation auf Basis zuvor definierter Anforderungen an eine Demonstrator-Geometrie, die Anlagen- und Werkzeugtechnik. Die Ergebnisse wurden in Werkzeugkonstruktion und Prozessführung am Versuchsstand umgesetzt. Anhand der Versuchsergebnisse wurde das Simulationsmodell validiert und weitere Prozessverbesserungen erzielt. Durch die Auswertung von Prozessdaten und Messergebnissen wurde abgeleitet, welche Geometrieelemente darstellbar und welche Zykluszeiten unter Einhaltung definierter Toleranzen realisierbar sind. Als wesentliches Ergebnis werden die erzielten Ergebnisse für das Hohlprägen und das Hohlprägewalzen dargestellt. Der Fokus liegt dabei auf der Abbildbarkeit, der Abbildungsgenauigkeit und der Produktionsgeschwindigkeit. Die Projektergebnisse ermöglichen KMU-starken Branchen (Zulieferer, Anlagen- und Werkzeugbauer) den Zugang zum wachsenden Markt für metallische BPP. Entsprechende Produkte und Dienstleistungen können genauer auf die Anforderungen des Hohlprägens und des Hohlprägewalzens abgestimmt werden. Insbesondere durch die Fokussierung der Untersuchungen auf die Ermittlung von Prozessparametern und einzuhaltenden Randbedingungen beim Hohlprägewalzen wurde der Einstieg in den BPP-Markt entscheidend vorbereitet und eröffnet Veröffentlichung: März 2024 Autoren: Prof. Dr.-Ing. M. Dix, M.Sc. F. Reuther, Dipl.-Ing. S. Porstmann, Dipl.-Ing. (BA) St. Polster, M.Sc. S. Melzer
jederzeit verfügbar
30,00 €
exkl. MwSt.

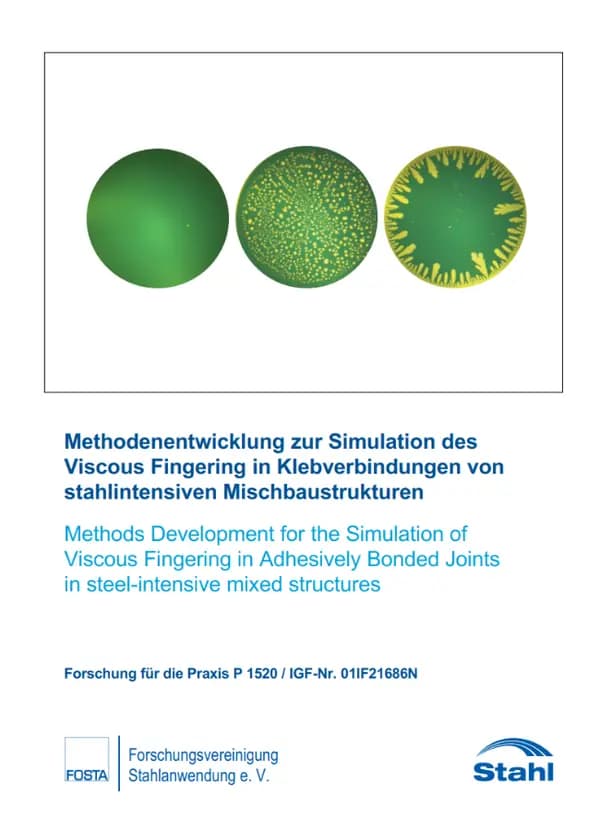
P 1520 - Methodenentwicklung zur Simulation des Viscous Fingering in Klebverbindungen von stahlintensiven Mischbaustrukturen In vielfältigen industriellen Anwendungsgebieten erhält die Klebtechnik aufgrund ihres Potentials zum Fügen artverschiedener Materialien eine immer größere Bedeutung. Ein häufiger Anwendungsfall ist das klebtechnische Fügen von Stahl in Kombination mit Aluminium. Während der Warmaushärtung der Klebstoffe kommt es, bedingt durch die verschiedenen thermischen Ausdehnungskoeffizienten der Werkstoffe, zu einer Vergrößerung des Klebspaltes zwischen den Bauteilen. Diese Spaltaufweitung tritt dominierend auf, solange der Klebstoff noch flüssig ist und führt damit zu einer mitunter deutlichen Reduktion der ursprünglichen Klebfläche. Die resultierende Klebfläche weist eine mäanderförmige Struktur (Finger) auf, deren Flächeninhalt mit größerer Spaltaufweitung abnimmt. Diese Struktur wird durch das anschließende Aushärten „eingefroren“. Aufgrund der reduzierten Klebfläche ist mit einem deutlich erhöhten Spannungsaufbau und einer damit einhergehenden Schädigung des ausgehärteten Klebstoffes zu rechnen. Die Folge ist eine deutlich geminderte Tragfähigkeit und Alterungsbeständigkeit der Klebverbindungen. Ziel des Projekts ist die Entwicklung einer Methode zur Quantifizierung der im Produkt tatsächlich vorliegenden Klebfläche zur Verbesserung von Fertigungsprozessen sowie der Auslegung für den späteren Betriebslastfall. Hierzu wurden sowohl experimentelle Untersuchungen als auch Methoden der Finite-Elemente-Simulation (FEM) sowie der Computational Fluid Dynamics (CFD) eingesetzt. Das auch „viscous fingering“ genannte Phänomen wurde an unterschiedlichen Probenkörpern untersucht, dazu zählen: Lifting-Hele-Shaw-Zelle, LWF-KS2-Probe, Kopfzugprobe und Brückenprobe (mit Beulverhalten). In den experimentellen Untersuchungen konnte die Abhängigkeit von Klebflächenreduktion von der Relativverschiebung der Fügepartner ermittelt werden, welche sich durch einen Potenzansatz beschreiben lässt. Dieser Zusammenhang wurde anschließend in ein FEM-Modell implementiert um Festigkeitssimulationen von durch „viscous fingering“ vorgeschädigten Fügeverbindungen durchzuführen. Zusätzlich wurde die Klebflächenreduktion infolge von Relativverschiebungen mittels CFD untersucht, um die Abhängigkeit von Experimenten zu reduzieren. Die simulativ ermittelten Klebflächenreduktionen weisen Abweichungen zu den Experimenten auf, welche aber durch eine Korrekturfunktion ausgeglichen werden können. Das Ziel des Forschungsvorhabens wurde erreicht. Veröffentlichung: 2024 Autoren: G. Meschut, D. Teutenberg, M. Al Trjman, J. Riese, E. Kenig, A. Salten
jederzeit verfügbar
30,00 €
exkl. MwSt.