
FOSTA
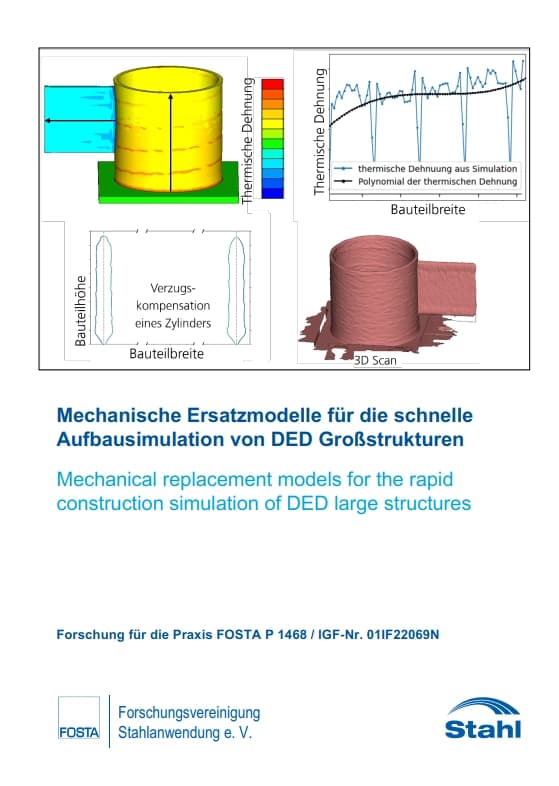
Im Rahmen dieses Projekts wurde die Anwendung der inhärenten Dehnungsmethode unter Verwendung von mechanischen Ersatzmodellen an Directed Energy Deposition Simulationen erprobt. Die Ergebnisse zeigen, dass die Methode …
Im Rahmen dieses Projekts wurde die Anwendung der inhärenten Dehnungsmethode unter Verwendung von mechanischen Ersatzmodellen an Directed Energy Deposition Simulationen erprobt. Die Ergebnisse zeigen, dass die Methode, die ursprünglich aus der klassischen Schweißtechnik stammt, auch in der additiven Fertigung, bzw. im DED, angewendet werden kann. Es wurde aufgezeigt, dass mithilfe einer inversen Bestimmung der inhärenten Dehnung ein Wert für die Ersatzdehnung identifiziert werden kann, mithilfe dessen der Verzug von 20-Lagen Wänden abgebildet werden kann. In Untersuchungen wurde ebenfalls aufgezeigt, dass bisherige Ansätze und Berechnungsgrundlagen der inhärenten Dehnung aus der klassischen Schweißtechnik sowie die Berechnungsgrundlagen des Modified Inherent Strains nicht auf den untersuchten Prozess anwendbar sind. Darauffolgend wurde eine eigene Methode zur Bestimmung von inhärenten Dehnungswerten entwickelt, die auf der betragsmäßig größten auftretenden thermischen Dehnung in der thermomechanischen Simulation basiert.
Es wurde aufgezeigt, dass der Wärmehaushalt einer Geometrie maßgeblichen Einfluss auf die Wahl der inhärenten Dehnungswerte hat und die Notwendigkeit besteht, eine lagenabhängige inhärente Dehnung zu wählen. Die Methodik der inhärenten Dehnung wurde sowohl an einlagigen Wänden erprobt als auch auf dreidimensionale, komplexe Geometrien übertragen. Zuletzt konnte die inhärente Dehnungsmethode auf den Bau eines industriellen Demonstrators angewendet werden und der Verzug erfolgreich mit der Vereinfachungsmethode berechnet und kompensiert werden.
Das Ziel des Forschungsvorhabens wurde erreicht.
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.
P 1466 - Einsatz lokaler Gasströmungen beim Laserstrahlschweißen mit hohen Schweißgeschwindigkeiten zur Erhöhung der Kapillarstabilität und Reduktion von Nahtimperfektionen Der Einsatz von hochlegierten Stählen ist in verschiedenen Branchen von wesentlicher Bedeutung, wobei das Laserstrahlschweißen aufgrund seiner verfahrenstechnischen Vorteile industriell weit verbreitet ist. Jedoch treten für Schweißgeschwindigkeiten > 8 m/min Nahtimperfektionen auf, insbesondere in Form von Spritzern. Dadurch wird aktuell das wirtschaftliche Potential neuer Festkörperlaser begrenzt, da Nacharbeitungsschritte notwendig sind und der resultierende Nahtquerschnitt aufgrund von Masseverlust reduziert wird. Ziel des vorliegenden Forschungsvorhaben war die Entwicklung von Strategien und Vorgehensweisen, um Nahtimperfektionen beim Laserstrahlschweißen von hochlegierten Stählen bei Schweißgeschwindigkeiten von bis zu 20 m/min zu reduzieren. Der Einsatz einer lokalen Gasströmung beeinflusste das Kapillar- und Schmelzbadverhaltens, um die Entstehung von Spritzern beim Schweißen mit hohen Schweißgeschwindigkeiten zu reduzieren. Die Schutzgasströmung wurde zur Aufbringung eines zusätzlichen Staudrucks und der damit einhergehenden Beeinflussung der Druckbilanz der oberen Kapillaröffnung zugeführt. Hierfür erfolgte die Untersuchung neben Argon auch für die Schutzgase Stickstoff und Helium. Weiterhin wurde zur Erweiterung des Prozessverständnisses dem Schutzgas Sauerstoff hinzugegeben. Für das Schweißen in einer globalen Schutzgasatmosphäre und der Einstellung eines globalen Überdrucks konnte im Rahmen des Forschungsvorhabens eine Prozessmesskammer entwickelt werden. Neben dem Einschweißen unter Variation der Schweißgeschwindigkeit und Flussrate erfolgten Versuche für das Durchschweißen. Weiterhin konnte die Übertragung der Erkenntnisse auf das Fügen im Stumpfstoß umgesetzt werden. Das Schweißen eines Demonstratorbauteils schaffte fortführend den Ergebnistransfer auf eine industrielle Anwendung und zeigte das Potential der Gasströmung für die Reduzierung der Spritzerentstehung auf. Eine abschließende Betrachtung der Wirkungsweise der Gasströmung wertete die durchgeführten Untersuchungen zusammenfassend aus. Die Reduzierung der Spritzerbildung unter Einsatz der Gasströmung kann primär auf eine Erhöhung der Oberflächenspannung durch Abschirmung des Schmelzbades von der Umgebungsatmosphäre zurückgeführt werden. Bei Erhöhung des eingestellten Volumenstroms ändert sich der Wirkmechanismus. Die gestiegene Impulsübertragung der Gasströmung auf Kapillarrückwand und Schmelzbad führt zu einer Beeinflussung des Schmelzbadverhaltens und zur Ausbildung von Schmelzeanhäufungen auf der Schweißnahtoberseite. Zusammenfassend konnten geeignete Prozessparameter unter Beachtung der Wirkungsweise einer lokaler Gasströmung zur Reduzierung der Spritzerbildung beim Laserstrahltiefschweißen von hochlegierten Stählen mit hohen Schweißgeschwindigkeiten aufgezeigt werden. Die Ziele des Forschungsvorhabens wurden vollständig erreicht. Veröffentlichung: August 2023 Autoren: M.Sc. Ch. Diegel, M.Sc. L. Schmidt, Dr.-Ing. K. Schricker, Univ.-Prof. Dr.-Ing. habil. J. P. Bergmann
jederzeit verfügbar
30,00 €
exkl. MwSt.
P 1438 - Entwicklung und Erprobung eines Modellrahmens zur prädiktiven Aufklärung von erosivem Verschleiß in pneumatischen Förderungen Im Rahmen des durchgeführten Forschungsprojekts wurde der Verschleiß in pneumatischen Förderungen mittels numerischer und experimenteller Untersuchungen sowohl auf der mikroskopischen Längenskala einzelner Partikelaufprallereignisse als auch auf der makroskopischen Skala von Rohrkrümmern untersucht. Dabei wurden insgesamt vier Stahlsorten - drei nichtrostende Stähle und ein Baustahl - sowie ein Kunststoff hinsichtlich ihrer Verschleißbeständigkeit im Kontakt mit runden und kantigen Schüttgutpartikeln experimentell in unterschiedlichen Verschleißsituationen untersucht. Hierdurch konnten einerseits die Werkstoffe hinsichtlich ihrer Verschleißbeständigkeit in unterschiedlichen Anwendungsfällen beurteilt werden und andererseits der signifikante Einfluss der Form der Schüttgutpartikel herausgearbeitet werden. Die Relevanz der Partikelform für den erosiven Verschleiß wurde durch detaillierte numerische Simulationen mittels SPH bestätigt. Basierend auf den Simulationsergebnissen ist es gelungen ein etabliertes, analytisches Erosionsmodell, welches den Verschleiß pro Aufprall quantifiziert, um zwei Parameter zu erweitern, welche die Partikelform kennzeichnen. Hiermit wurde ein Modell geschaffen, welches sich sowohl für schnelle Abschätzungen des Verschleißverhaltens eines bestimmten Schüttguts eignet als auch direkt in CFD-DEM-Simulationen zur Prozessanalyse integriert werden kann. Zum Erhalt von Kontaktparametern für CFD-DEM-Simulationen wurden Experimente zur Charakterisierung der verwendeten Partikel durchgeführt. Dazu gehören beispielsweise Größen der Partikel-Partikel- und Partikel-Wand-Kontakte, mit Hilfe derer im späteren Verlauf Kontaktphänomene der zu untersuchenden Materialien valide dargestellt werden konnten. Weiterhin konnte mit Hilfe von experimentellen Untersuchungen gezeigt werden, dass typische Verschleißbilder an Lackschichten erzeugt werden können und dabei reproduzierbar sind. Zusätzlich wurden Methoden zur Vermessung untersucht, mit welchen eine schnelle und einfache Auswertung möglich sein soll. Die Methode zeigt neue Möglichkeiten auf, um materialschonende Verschleißuntersuchungen innerhalb kürzester Zeit zu realisieren oder dabei nicht zwingend spezielle Messtechnik zu brauchen. Die Durchführung einer Validierungssimulation mittels CFD-DEM zeigte, dass experimentelle Ergebnisse mit einer hohen Übereinstimmung reproduziert werden konnten, was die Möglichkeit eröffnet, System- und Prozessparameter zu variieren und die Einflüsse auf den Verschleiß zu untersuchen. Zu diesen Parametern gehören, neben der Variation von Geschwindigkeiten und Massenbeladungen, auch der Einsatz verschiedener verschleißmindernder Rohrkrümmergeometrien und deren Einfluss auf Verschleißraten, den Druckverlust und die Partikelbeanspruchung. Damit wurde gezeigt, dass je nach Anwendungsfall signifikant Verschleißraten reduziert werden können, ohne den Druckverlust dabei überproportional ansteigen zu lassen. Das Ziel des Forschungsvorhabens wurde erreicht. Veröffentlichung: August 2022 Autoren: Prof. Dr.-Ing. H. Kruggel-Emden, M. Sc. E. Drescher, Dr. C. Bierwisch, Dr. Sh. Mohseni-Mofidi
jederzeit verfügbar
30,00 €
exkl. MwSt.
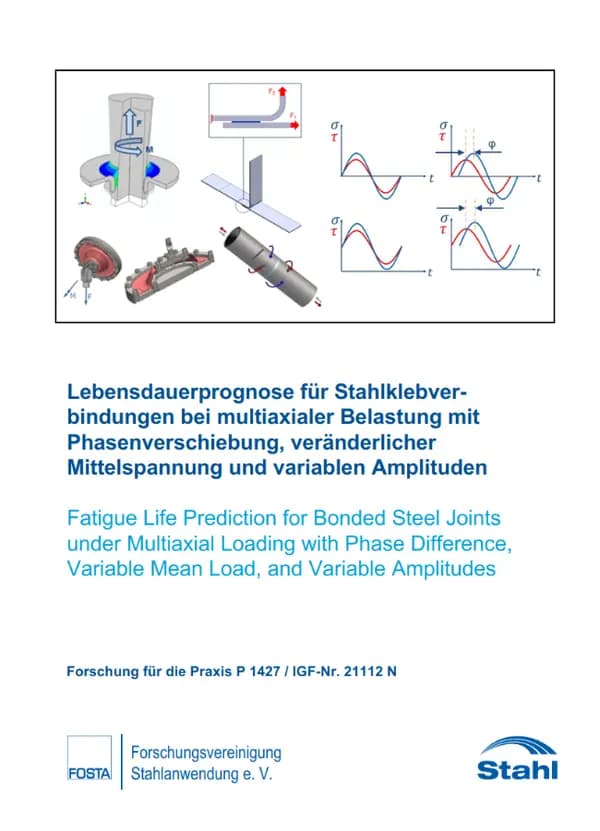
P 1427 - Lebensdauerprognose für Stahlklebverbindungen bei multiaxialer Belastung mit Phasenverschiebung, veränderlicher Mittelspannung und variablen Amplituden Das Vorhaben P 1427 / IGF-Nr. 21112 N „Lebensdauerprognose für Stahlklebverbindungen bei multiaxialer Belastung mit Phasenverschiebung, veränderlicher Mittelspannung und variablen Amplituden LAMbdA“ hat zum Ziel, die Lebensdauer unter diesen komplexen Belastungen effizient und zuverlässig abschätzen zu können. Um dieses Ziel zu erreichen, werden Klebverbindungen mit Stahlsubstraten und zwei strukturellen Klebstoffsystemen auf Epoxidbasis untersucht: SikaPower 480 (EP1, unmodifiertes System) und Betamate 1496 V (EP2, zähmodifiziertes System). Die im Rahmen des Projekts durchgeführten Untersuchungen fanden bei Raumtemperatur statt. Zur Charakterisierung des Ermüdungsverhaltens der Strukturklebstoffe wurden Grundversuche an stumpf geklebten Doppelrohrproben unter zyklischer reiner Zug-, reiner Torsionsund mehrachsiger Belastung (Zug-Torsion) durchgeführt. Zur Validierung der Prognoseansätze wurden Ermüdungsversuche an geklebten Proben mit inhomogenem Spannungszustand in der Klebschicht vorgenommen. Als repräsentative Proben wurden ausgewählt: die Flansch-Rundstabprobe (EP1) und die L-Probe (EP2) bei konstanter Amplitude sowie die Napfprobe (EP1, EP2) bei variabler Amplitude. Bei konstanter Amplitude haben Grund- und Validierungsversuche gezeigt, dass (i) die Lebensdauer mit zunehmender Mittelspannung abnimmt und (ii) die Variation der Phasenverschiebung die Lebensdauer nicht signifikant beeinflusst. Bei der variablen Amplitude hatten jedoch sowohl die Mittelspannung als auch die Phasenverschiebung einen Einfluss auf die Lebensdauer. Auf Basis der experimentellen Ergebnisse wurden Lebensdauerprognoseansätze erabeitet. Bei zyklischer Belastung mit konstanten Amplituden wurden sowohl invariantenbasierte (BELTRAMI-Kriterium) als auch kritische-Ebenen-basierte Ansätze (FINDLEY-Kriterium) verwendet. Weiterhin wurde ein Hybridkonzept unter Berücksichtigung der Spannungsanisotropie entwickelt. Für zyklische Belastung mit variabler Amplitude wurde ein multiaxiales Zählverfahren mit einem invariantenbasierten Versagenskriterium kombiniert. Die lineare Schadensakkumulation nach Palmgren und Miner zeigte sich hierbei als zielführend. Ein rheologisches Werkstoffmodell mit Schädigung zur Prognose der Lebensdauer von Klebverbindungen im Rahmen der Kontinuumsschädigungsmechanik wurde um die untersuchten Einflüsse erweitert und anhand der Versuchsergebnisse validiert. Die Modellparameter für das rheologische Modell wurden anhand einachsiger Versuchsdatenreihen ermittelt, nachdem die Modellbildung abgeschlossen war. Das rheologische Modell wurde in FEA für die Vorhersage einer bauteil- ähnlichen Probe implementiert. Mit den entwickelten Ansätzen wurde eine zufriedenstellende Genauigkeit der Lebensdauerabschätzung erreicht. Die Kennwertermittlung basiert auf einachsigen Versuchen an simplen Proben mit einfacher Geometrie, was die Umsetzungshürde und die Kosten für die Parameteridentifikation für KMU deutlich verringert. Die erzielten Ergebnisse liefern einen praxisrelevanten Mehrwert für die Beteiligten in der Klebtechnik im Hinblick auf die Lebensdauerprognose von Stahlklebverbindungen unter komplexen Spannungszuständen mit konstanter und variabler Amplitude. Das Ziel des Forschungsvorhabens wurde erreicht. Veröffentlichung: 2024 Autoren: B. Mayer, Christof Nagel, V. C. Beber, P. Fernandes, A. Matzenmiller, Ch. Köster, T. Melz, J. Baumgartner, M. Hecht, G. Meschut, K. Tews, S. Çavdar
jederzeit verfügbar
30,00 €
exkl. MwSt.
P 1423 - Qualifizierung numerischer Simulationen für die Charakterisierung und Bewertung des Randschichtzustandes freier thermischer Schnittflächen Im Rahmen des Forschungsprojekts "Qualifizierung numerischer Simulationen für die Charakterisierung und Bewertung des Randschichtzustandes freier thermischer Schnittflächen" wurden thermische Schneidversuche durchgeführt, die charakteristischen Qualitätsmerkmale experimentell bestimmt und mit den Ergebnissen aus den numerischen Untersuchungen verglichen. Dazu wurde der Laserstrahlbrennschneidprozess schwerpunktmäßig ausgewählt und Versuche an einem Baustahl S355NC sowie einem hochfesten Stahl S1100M durchgeführt. Es ist zu sehen, dass der Härtegrenzwert der DIN EN 1090 beim S1100M deutlich überschritten wird und die Maximalhärte von etwa 570 HV1 nicht unmittelbar an der Schnittkante liegt. Sie fällt bis zur Oberfläche auf etwa 480 HV1 bis 520 HV1 ab. Ein abnehmender Kohlenstoffgehalt an der Schnittkante könnte ein Grund dafür sein. Im Vergleich zu den numerischen Untersuchungen können folgende Punkte festgestellt werden: Die Dimensionen der Wärmeeinflusszone lassen sich über die numerischen Berechnungen ermitteln und sind in guter Übereinstimmung mit den Schliffbildern. Die Phasenanteile bei den geringen Abkühlgeschwindigkeiten schließen auf eine vollständige Umwandlung in Martensit an der Randschicht. Die maximale Härte der WEZ stimmt mit den experimentellen Ergebnissen überein. Die Härteverteilung über der Tiefe im Zusammenhang mit der WEZ sind in guter Übereinstimmung. Abweichungen hinsichtlich der Breite der WEZ sind sehr gering. Die Ergebnisse zeigen, dass durch die numerische Simulation der Schneidprozess abgebildet werden kann und sich der Randschichtzustand im Anschluss an den Schneidprozess bewerten lässt. Das Gefüge, die Maximaltemperaturen sowie die Härteverteilung kann bestimmt werden und bietet somit eine Möglichkeit Zeit und Kosten bei der Qualitätsermittlung von thermischen Schnittkanten einzusparen. Der Aufwand zur Erstellung der numerischen Modele muss hier in Relation gestellt werden und die Methode muss in der Qualitätsprüfung Akzeptanz finden. Das Ziel des Forschungsvorhabens wurde erreicht. Veröffentlichung: Dezember 2022 Autoren: M. Sc. P. Diekhoff, Dr.-Ing. J. Sun, Dr.-Ing. T. Nitschke-Pagel, Prof. Dr.-Ing. K. Dilger
jederzeit verfügbar
30,00 €
exkl. MwSt.