Die additive Herstellung metallischer Bauteile mittels des DED-Arc-Verfahrens gewinnt in der Industrie zunehmend an Bedeutung aufgrund ihrer technischen, ökologischen und ökonomischen Vorteile, die sich aus den …
Die additive Herstellung metallischer Bauteile mittels des DED-Arc-Verfahrens gewinnt in der Industrie zunehmend an Bedeutung aufgrund ihrer technischen, ökologischen und ökonomischen Vorteile, die sich aus den verfahrensspezifischen Merkmalen ergeben. Durch innovative Prozessstrategien erweitern sich kontinuierlich die wirtschaftlich relevanten Anwendungsbereiche. Auf diese Weise können auch teure Werkstoffe für den Hochtechnologiebereich wie hochlegierte Stähle oder NELegierungen ressourcenschonend und prozesssicher mittels des DED-Arc-Verfahrens verarbeitet werden. Besonders hochlegierte Stähle weisen jedoch in der Regel eine sehr geringe Wärmeleitfähigkeit und eine hohe Wärmekapazität auf, was eine Reihe von negativen Auswirkungen auf den additiven Fertigungsprozess hat.
Dies kann zu einer Verlängerung der Bauzeit oder zu einer Verringerung der Festigkeit der resultierenden Bauteile führen. Um die Wirtschaftlichkeit durch die Verkürzung der erforderlichen Aufbauzeit weiter zu steigern und die, für die Gefügeausbildung relevanten Abkühlgeschwindigkeiten anzupassen, kann eine zusätzliche Bauteilkühlung implementiert werden. Ziel des vorliegenden Forschungsvorhabens war daher die Entwicklung einer Strategie zur effizienten Bauteilkühlung sowie zur Steuerung der Bauteileigenschaften bei der lichtbogenbasierten additiven Fertigung austenitischer Stähle und Super-Duplex Stähle durch aktive Gaskühlung. Hierfür lag der Untersuchungsschwerpunkt zunächst auf der Konzipierung und Auslegung von Kühldüsenkonzepten, welche möglichst einfach in die konventionelle Schweißtechnik implementierbar und flexibel im additiven Aufbauprozess mittels DED-Arc einsetzbar sind. Mittels Unterstützung von Strömungssimulationen erfolgte die konstruktive Auslegung der Düsen und die Auswahl der am besten geeigneten Varianten für die experimentellen Untersuchungen anhand definierter schweißprozessrelevanter Kriterien. Sieben ausgewählte Kühlgasdüsenkonzepte wurden anschließend anhand einfacher und komplexer additiver Anwendungsfälle experimentell untersucht. Wesentlicher Bestandteil der Untersuchungen war die Wechselwirkung der Kühlgasströmung mit der Schutzgasströmung und letztendlich der Schutzgasbedeckung an der Lichtbogenposition bzw. am Lichtbogen selbst, die durch Messung des Sauerstoffanteils quantifiziert wurde. Hierzu wurden sowohl Kaltgasversuche (ohne Lichtbogen) als auch Heißgasversuche (mit Lichtbogen) unter Variation der Kühlgasart durchgeführt und die Ergebnisse miteinander verglichen. So konnten in Abhängigkeit von der verwendeten Kühlgasdüse und dem jeweiligen Anwendungsfall maximale Kühlgasdurchflüsse ermittelt werden, die einen additiven Aufbauprozess ohne signifikante Beeinflussung der Schutzgasabdeckung ermöglichen. Durch vergleichende Strukturschweißungen wurden die Versuchsergebnisse abschließend validiert und eine Eignung für den Einsatz im additiven Aufbauprozess mittels DED-Arc bewertet bzw. abgeleitet. Im letzten Schritt wurden großvolumige Wandstrukturen mit ausgewählten Kühldüsenvarianten generiert. Hierbei konnte in Abhängigkeit der Streckenenergie und der Kühlgaszusammensetzung eine Reduzierung der Aufbauzeit bzw. eine positive Beeinflussung der mechanischen Eigenschaften erreicht werden.
Digitaler Download
Das Ziel des Forschungsvorhabens wurde erreicht.
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

P 1418 - Profilrichten durch partielles Auswalzen beim Walzprofilieren Im Rahmen des AiF-Projekts mit der Nummer 20960N wird für das etablierte Massenproduktionsverfahren des Rollformens ein neuartiges und effizientes Verfahren zum Richten von fehlerhaften Profilen untersucht. Das Ziel des Projektes ist es, den Zusammenhang zwischen der Längsdehnungsverteilung und den Profilfehlern zu bestimmen. Basierend auf diesen Erkenntnissen und den relativen Längsdehnungsverteilungen sind Gegenmaßnahmen einzuleiten, um durch ein partielles Auswalzen ausgewählter Querschnittsbereiche Profile zu richten. Im ersten Arbeitspaket werden die Einflussgrößen, die beim Rollformen auf Profilfehler und Längsdehnungen wirken, identifiziert. Im zweiten Arbeitspaket werden die Vorbereitungen für die numerische Modellbildung sowie die experimentellen Voruntersuchungen wie Materialcharakterisierungen durchgeführt. Im dritten Arbeitspaket werden numerische Untersuchungen zum U- und Hutprofil durchgeführt. Basierend auf den numerisch erzielten Erkenntnissen zu den Längsdehnungsverläufen wird das partielle Auswalzen untersucht. Zur Bestimmung des Einflusses verschiedener Parameter auf die Methode des partiellen Auswalzens werden sowohl für das U-Profil als auch für ein Hutprofil Untersuchungen durchgeführt. Insbesondere wird eine asymmetrische Geometrie verwendet, da für diesen Fall eine Überlagerung der vertikalen und horizontalen Durchbiegung sowie der Torsion vorliegt. Parallel werden zur Validierung experimentelle Untersuchungen mit den zu den numerischen Modellen äquivalenten Eigenschaften durchgeführt. Anschließend wird experimentell das partielle Auswalzen zum Richten untersucht. Das partielle Auswalzen wird im ersten Schritt am U-Profil angewendet und anschließend mit dem Hutprofil weitergeführt. Sowohl für das U- als auch für das Hutprofil können die Profilfehler durch das neue Verfahren eliminiert werden. Äquivalent zu den numerischen und experimentellen Untersuchungen wird ein analytisches Berechnungsmodell zur Bestimmung der Längsdehnungsverteilung anhand der auftretenden Profilfehler aufgebaut. Dieses analytische Berechnungsmodell wird mit den numerisch ermittelten Ergebnissen für beide Profile aus den Simulationsmodellen validiert. Anschließend erfolgt im letzten Schritt die Umsetzung des neuartigen Verfahrens für industriell angewendete Profile. Experimentelle und numerische Untersuchungen werden mit einem komplexen Profil eines Projektpartners durchgeführt. Die gemessenen Profilfehler für die rollgeformten Profile werden durch Anwenden des partiellen Auswalzens beeinflusst und beweisen, dass auch für komplexere Geometrien Profilfehler beeinflusst werden können. Das Ziel des Forschungsvorhabens wurde erreicht. Veröffentlichung: März 2023
jederzeit verfügbar
30,00 €
exkl. MwSt.

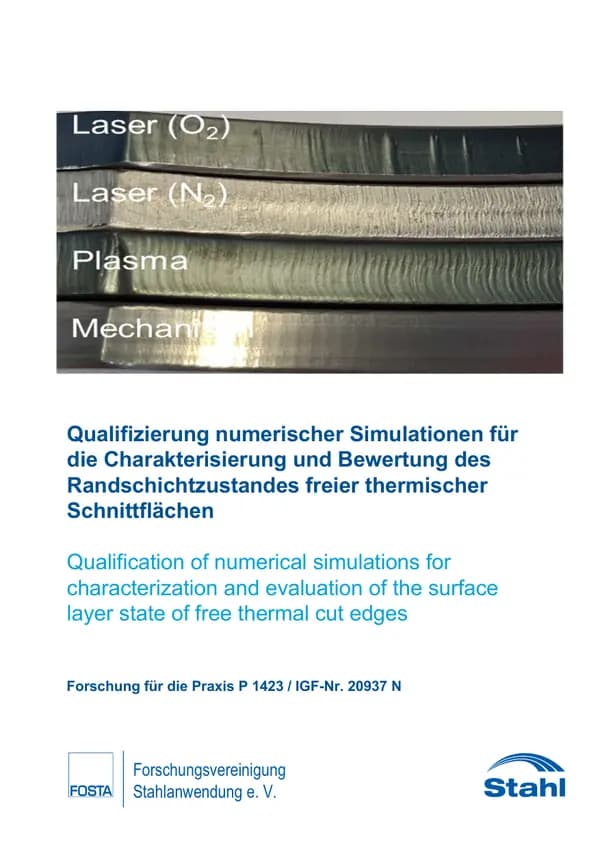
P 1423 - Qualifizierung numerischer Simulationen für die Charakterisierung und Bewertung des Randschichtzustandes freier thermischer Schnittflächen Im Rahmen des Forschungsprojekts "Qualifizierung numerischer Simulationen für die Charakterisierung und Bewertung des Randschichtzustandes freier thermischer Schnittflächen" wurden thermische Schneidversuche durchgeführt, die charakteristischen Qualitätsmerkmale experimentell bestimmt und mit den Ergebnissen aus den numerischen Untersuchungen verglichen. Dazu wurde der Laserstrahlbrennschneidprozess schwerpunktmäßig ausgewählt und Versuche an einem Baustahl S355NC sowie einem hochfesten Stahl S1100M durchgeführt. Es ist zu sehen, dass der Härtegrenzwert der DIN EN 1090 beim S1100M deutlich überschritten wird und die Maximalhärte von etwa 570 HV1 nicht unmittelbar an der Schnittkante liegt. Sie fällt bis zur Oberfläche auf etwa 480 HV1 bis 520 HV1 ab. Ein abnehmender Kohlenstoffgehalt an der Schnittkante könnte ein Grund dafür sein. Im Vergleich zu den numerischen Untersuchungen können folgende Punkte festgestellt werden: Die Dimensionen der Wärmeeinflusszone lassen sich über die numerischen Berechnungen ermitteln und sind in guter Übereinstimmung mit den Schliffbildern. Die Phasenanteile bei den geringen Abkühlgeschwindigkeiten schließen auf eine vollständige Umwandlung in Martensit an der Randschicht. Die maximale Härte der WEZ stimmt mit den experimentellen Ergebnissen überein. Die Härteverteilung über der Tiefe im Zusammenhang mit der WEZ sind in guter Übereinstimmung. Abweichungen hinsichtlich der Breite der WEZ sind sehr gering. Die Ergebnisse zeigen, dass durch die numerische Simulation der Schneidprozess abgebildet werden kann und sich der Randschichtzustand im Anschluss an den Schneidprozess bewerten lässt. Das Gefüge, die Maximaltemperaturen sowie die Härteverteilung kann bestimmt werden und bietet somit eine Möglichkeit Zeit und Kosten bei der Qualitätsermittlung von thermischen Schnittkanten einzusparen. Der Aufwand zur Erstellung der numerischen Modele muss hier in Relation gestellt werden und die Methode muss in der Qualitätsprüfung Akzeptanz finden. Das Ziel des Forschungsvorhabens wurde erreicht. Veröffentlichung: Dezember 2022 Autoren: M. Sc. P. Diekhoff, Dr.-Ing. J. Sun, Dr.-Ing. T. Nitschke-Pagel, Prof. Dr.-Ing. K. Dilger
jederzeit verfügbar
30,00 €
exkl. MwSt.

P 1416 - Erweiterung der Einsatzgebiete von feuerverzinkten Stahlbauteilen in Kombination mit Strahlschweißverfahren Das Ziel der Arbeit war es das Anwendungsspektrum für feuerverzinkte Bauteile zu erweitern und durch die Vorzüge des Laserstrahlschweißens im Vakuum (LaVa) die Wirtschaftlichkeit von Infrastrukturprojekten zu erhöhen. Im Rahmen dieser Untersuchung sollte festgestellt werden, inwiefern das Laserstrahlschweißen geeignet ist, um große feuerverzinkte Bauteile schweißtechnisch miteinander zu verbinden. Der Kernpunkt dabei war es, durch eine Prozess-Modifikation, die Bauteile zunächst zu verzinken und anschließend zu schweißen, war erst durch das Laserstrahlschweißen im Vakuum möglich wird. Die Motivation des Projektes war es daher zunächst den Schweiß- und Verzinkungsprozess möglichst präzise zu modellieren und die nurmerische Modelle zu validieren. Dabei wurde herausgefunden, dass die Kombination in der neuen Prozessreihenfolge günstige Eigenspannungszustände erzeugt. Darüber hinaus bestand ein weiteres Ziel in der prozesstechnischen Optimierung des Schweißprozesses einschließlich der Verhinderung von Kontaminierung des Einkoppelfenster der Vakuumkammer und der Entwicklung eines integrierten Korrosionsschutzes. Dieser dient als Alternative zum thermischen Spritzen. Anschließend wurden Schweißungen und Versuche an Bauteilen unterschiedlicher Prozessketten durchgeführt, um das Entstehen und den Einfluss von Eigenspannungen zu untersuchen. Die Ergebnisse der schweßtechnischen Untersuchung zeigen, dass das Fügen von verzinkten Blechen bis 20 mm Blechdicke mit Zink bis 200µm im Fügespalt nur bedingt möglich ist, wohingegen bei Schweißungen ohne Zink im Fügespalt, lediglich auf der Oberfläche mit bis zu 400µm, solide Schweißverbindungen nach Norm bis Blechdicken von 40 mm hergestellt werden können. Die bedingte Schweißbarkeit zeigt sich das dadurch, dass sich ein ausgeprägter Nahteinfall der Schweißnaht, da durch das verdampfende Zink Material im Fügespalt fehlt. Aus experimentellen Versuchen und deren numerischen Berechnungen konnte ein Modell entwickelt und validiert werden. Hierdruch wurden die Spannungs- und Dehnungszustände nach der Verzinkung, der Laserstrahlschweißung und deren Kombination untersucht werden. Dabei konnte festgestellt werden, dass durch den thermischen Prozess keine auffällig großen Einschränkungen nach den Fertigungsschritten im Bauteil bleiben. Bedingt durch die Einschränkungen durch den Fügeprozess auf Stumpfstöße, sind vorerst nur diese als validiert zu betrachten. Kehlnähte und andere Schweißstöße sollte daher in künftigen Untersuchungen betrachtet werden. Das Ziel des Forschungsvorhaben wurde erreicht. Veröffentlichung: Juni 2024 Autoren: R. Kühne, Dr.-Ing. H. Bartsch, Ch. Frey, Dr.-Ing. S. Olschok
jederzeit verfügbar
30,00 €
exkl. MwSt.

P 1415 - Innovative Tragfähigkeitsanalyse geschweißter Stahlbauteile mit Hilfe der Schädigungsmechanik In dem Projekt wurde das Tragverhalten geschweißter Verbindungen, insb. mit hochfesten Stählen, experimentell sowie mit schädigungsmechanischen Simulationen untersucht. Dafür wurde zunächst eine Methodik entwickelt, die es erlaubt, schädigungsmechanische Parameter für die Wärmeeinflusszone und das Schweißgut abzuleiten. Es wurde ein Ansatz zur Berücksichtigung der Netzgrößenabhängigkeit entwickelt und für die Anwendung aufbereitet und in kommerzielle FE-Software implementiert. Die numerischen Modelle konnten an Labor- und Bauteilversuchen validiert werden. Darüber hinaus konnten numerische Studien zu geometrischen und werkstofflichen Einflüssen auf das Tragverhalten durchgeführt werden. Das Ergebnis der experimentellen und numerischen Untersuchung ist, dass der Einfluss von weichen Zonen (Softening) in der Wärmeeinflusszone und auch von Undermatching bei Schweißverbindungen auf die Traglasten deutlich geringer ist, als es die Festigkeitsunterschiede vermuten lassen. Die weichen Zonen (Softening-Zonen) werden durch hohe Dehnungen in die Verfestigung gezwungen, wodurch sich die Tragwirkung verändert. Zudem wurden die Bemessungsregeln für Schweißverbindungen überprüft. Hierbei konnte Optimierungspotential aufgedeckt werden. Dabei konnte mit den Erkenntnissen zum geringen Einfluss der Softening-Zonen auf die Traglast ein gewichteter Ansatz der Zugfestigkeit von Schweißgut und Grundwerkstoff für Undermatching-Verbindungen abgeleitet werden, was eine Verbesserung der Bemessungsregeln bedeutet. Die Ergebnisse fördern die Verwendung hochfester Stähle zukünftig, wodurch insb. Die planenden Unternehmen, z.B. Ingenieurbüros, wie auch Fertiger, die überwiegend auf dem Bereich KMUs stammen, profitieren werden. Darüber hinaus wird der Wirtschaftsstandort Deutschland gestärkt, da Qualifikationen bei der Herstellung von Schweißverbindungen hochfester Stähle hier verfügbar sind. Die Ergebnisse ermöglichen wirtschaftlichere Stahlkonstruktionen, wodurch der Ressourcenverbrauch gesenkt und die Verwendung des Werkstoffes Stahl gefördert wird. Das Ziel des Forschungsvorhabens wurde erreicht. Veröffentlichung: Oktober 2023 Autoren: M. Sc. F. Eyben, M. Sc. H. Bartsch, Dr.-Ing. S. Schaffrath, Univ.-Prof. Dr.-Ing. M. Feldmann, Ch. Häffner, M. Sc., M. Sc. D. Lenz, Dr.-Ing. M. Könemann, Univ.-Prof. Dr.-Ing. S. Münstermann
jederzeit verfügbar
30,00 €
exkl. MwSt.