Das Schneiden ist in den meisten Industriezweigen ein wesentlicher Bestandteil der Produktion von Teilen und Komponenten. Nahezu jedes aus Blech gefertigte Teil durchläuft mehrere Schneideschritte. Vor allem das …
Das Schneiden ist in den meisten Industriezweigen ein wesentlicher Bestandteil der Produktion von Teilen und Komponenten. Nahezu jedes aus Blech gefertigte Teil durchläuft mehrere Schneideschritte. Vor allem das Scherschneiden ist aufgrund seiner hohen Effizienz im Vergleich zu anderen Verfahren wie dem Laser- oder Wasserstrahlschneiden in der industriellen Massenproduktion weit verbreitet. Die zunehmenden Anforderungen an das Schneiden von hochfesten Blechwerkstoffen (z.B. hochfester Stahl oder faserverstärkte Werkstoffe) bringen das Scherschneiden jedoch an seine Grenzen. Das Hauptproblem ist die unzureichende Standzeit der Stanzwerkzeuge beim Schneiden von hochbeanspruchten Materialien.
Mit zunehmender Härte und Druckfestigkeit der Werkzeugwerkstoffe geht eine abnehmende Bruchzähigkeit einher. Ein frühzeitiger Werkzeugbruch oder ein Ausbrechen der Schneiden ist der limitierende Faktor beim Schneiden hochfester Werkstoffe. Neue hocheffiziente Scherschneidverfahren wie das Hochgeschwindigkeits-Scherschneiden (HSIC) können in der Industrie aufgrund der Grenzen der üblichen Werkzeugwerkstoffe nicht eingesetzt werden. Es besteht ein großer Bedarf, das Problem des vorzeitigen Werkzeugbruchs bei anspruchsvollen Schneidprozessen durch eine Optimierung der Werkstoffeigenschaften zu lösen. Im CORNET-Projekt InFiBlank (14. Call) konnte die Standzeit eines hochbelasteten Feinschneidwerkzeugs aus hochlegierten Werkzeugstählen durch eine Tieftemperaturbehandlung (DCT) des Werkzeugmaterials mehr als verdoppelt werden. Insbesondere der Ausbruch der Schneidkanten wurde deutlich reduziert. Dieser Ansatz wurde in diesem Projekt mit angepassten Diffusionsbehandlungen und Beschichtungen kombiniert. Hauptziel waren eine signifikante Erhöhung der Werkzeugstandzeit beim Schneiden von hochfesten Werkstoffen (hochfeste Stähle, faserverstärkte Verbundwerkstoffe) und beim HSIC. Die Ziele im Einzelnen waren: Optimierung und Integration des DCT in den Fertigungsprozess der Werkzeuge Kombination des DCT mit Plasmanitrierbehandlungen und Beschichtungen Machbarkeitsnachweis am Beispiel des Schneidens hochfester Werkstoffe (Stahl, faserverstärkte Verbundwerkstoffe) Nachweis der Eignung für das HSIC zur Verhinderung von frühzeitigem Werkzeugbruch Validierung des Konzepts in verschiedenen industriellen Anwendungen Formulierung einer Behandlungsempfehlung für die Schneidwerkzeuge Zusammenfassung Ergebnisse: Für die DCT-Behandlung wurden verschiedene Prozessrouten verglichen, die sich durch den Behandlungszeitpunkt und die Kühlkurven unterscheiden. Änderungen der Materialeigenschaften konnten mit allen Prozessrouten erzielt werden. Je nach Werkstoff und Zeitpunkt der DCT-Behandlung konnten unterschiedliche Effekte festgestellt werden. Die positive Wirkung der DCT-Behandlung auf das Verschleißverhalten und die Standzeit von Schneidwerkzeugen konnte für das Schneiden von hochfestem Stahl und das HSIC in verschiedenen Anwendungen nachgewiesen werden. Der wirtschaftliche Nutzen für die einzelnen Schneidsprozesse hängt von der Art der Werkzeugbelastung und den daraus resultierenden Verschleißmechanismen ab. Positive Effekte können vor allem erzielt werden, wenn Schneidenausbrüche aufgrund von Ermüdungseffekten und Rissbildung die Standzeit der Werkzeuge limitieren. Hier kann eine DCT-Behandlung die Standzeit signifikant erhöhen. Als weitere hochwirksame Maßnahme zur Reduzierung der Schneidkantenausbrüche und der Rissbildung in den Schneidwerkzeugen stellte sich das Plasmanitrieren der Werkzeuge heraus. Voraussetzung dafür ist der Einsatz von Nitrierparametern, die auf die Werkzeugwerkstoffe und die Belastungssituation der Werkzeuge abgestimmt sind.
Digitaler Download
Das Ziel des Forschungsvorhabens wurde erreicht.
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

P 1374 - Ultraschall unterstütztes Bearbeiten von Hypridwerkstoffen Im Rahmen des europäischen Gemeinschaftsforschungsprojektes beschäftigte sich das Projektkonsortium bestehend aus dem Fraunhofer-Institut für Werkzeugmaschinen und Umformtechnik IWU zusammen mit dem Fraunhofer-Institut für Verfahrenstechnik und Verpackung IVV sowie der Politechnika Wrocławska (PWr) und dem Belgian Welding Institut (BWI) mit der Erforschung von neuartigen Methoden zum ultraschallunterstützen Fügen von Metall-Kunststoff-Verbunden (MKV). Die im Rahmen des Forschungsprojektes untersuchten MKV bestehen aus zwei metallischen Decklagen und einer polymeren Kernschicht. Diese Werkstoffklasse spielt eine wichtige Rolle für Leichtbauprodukte. Sie bieten, auf Grund ihrer hervorragenden spezifischen Steifigkeit sowie guten thermischen Isolationseigenschaften und hohem akustischen Dämpfungsvermögen ein hohes Subsitutionspotenzial für monolithsiche metallische Wersktoffe. Eine wesentliche Herausforderung stellt das Fügen von MKV an metallische Strukturen dar. Auf Grund der spezifischen Eigenschaften der MKV ist der Einsatz konventioneller Fügetechniken (z. B. Punktschweißen, Clinchen oder Halbhohlstanznieten) limitiert bzw. nur mit einem erhöhten technischen Aufwand möglich. Das Hauptziel von HybriSonic war die Anwendung angepasster und verbesserter konventioneller Fügetechnologien auf MKV ohne eine signifikante Erhöhung der Prozesszeit oder Verschlechterung der Verbindungsqualität. Der grundlegende Ansatz ist das lokale Aufschmelzen der Polymerschicht durch Ultraschallwellen und die Verdrängung des geschmolzenen Materials durch Druck auf die Deckbleche. Zu diesem Zweck wurden zwei verschiedene Strategien untersucht. Beim ersten Ansatz (einstufiger Ansatz) wird das Fügewerkzeug direkt von Ultraschallwellen überlagert und die Polymerschicht wird während des Fügeprozesses aufgeschmolzen und aus der Fügezone verdrängt. Dieser Ansatz wurde für das Clinchen und das Widerstandspunktschweißen verfolgt. Bei Verfahren wie dem Halbhohlstanznieten oder dem Reibrührpunktschweißen kann das Fügewerkzeug nicht zur Einkopplung der Ultraschallwellen in den MKV verwendet werden. Für diese Fügeverfahren wurde ein zweiter, zweistufiger Ansatz untersucht. Dabei wird die Polymerschicht im Fügebereich in einem vorgeschalteten Prozessschritt der Blechumformung verdrängt. Anschließend können die MKV als monolithische Werkstoffe gefügt werden. Die untersuchten Ansätze wurden für eine Vielzahl repräsentativer industrieller Werkstoffkombinationen und Produkte validiert und es wurden die Vorteile und Grenzen der Technologie erfasst. Es wurden systematische und objektive Erkenntnisse über die Anwendbarkeit dieser neuartigen Fügekonzepte für industrielle Anwendungen gewonnen. Veröffentlichung: 2022 Autoren: Prof. Dr.-Ing. W.-G. Drossel, Prof. Dr.-Ing. J.-P. Majschak
jederzeit verfügbar
30,00 €
exkl. MwSt.

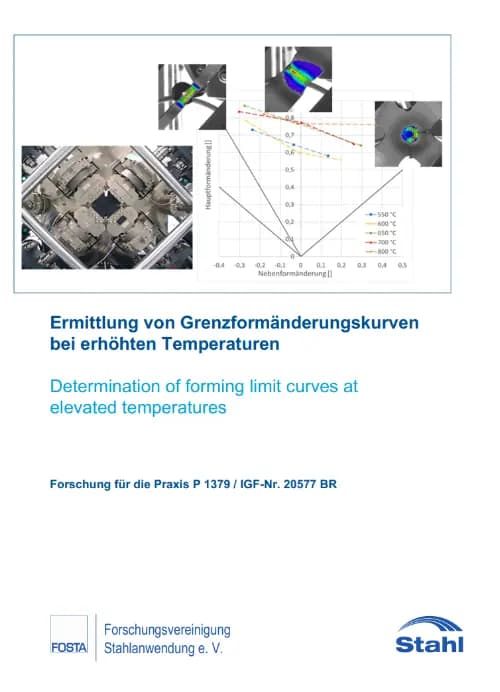
P 1379 - Ermittlung von Grenzformänderungskurven bei erhöhten Temperaturen Das Hauptziel des Projektes bestand darin, eine neue Methode zur reibungsfreien Ermittlung von Grenzformänderungskurven für Warmumformprozesse zu entwickeln. Auf der Basis eine umfangreiche Patent- und Literaturrecherche wurden Prüfkonzepte und mögliche Probengeometrien ermittelt. Unter Nutzung einer vorhandenen Biachszugprüfmaschine sollten neue Probenformen, die mit der uniachsialen Zugbelastung, der plane strain Belastung und der äquibiachsialen Zugbelastung die drei wesentlichen Punkte der FLC widerspiegeln, mit Hilfe numerischer Simulationen erarbeitet werden. Für die Untersuchungen ausgewählt wurden zwei Mangan-BohrStähle, der Standardwerkstoff 22MnB5 und der neue Werkstoff 34MnB5. Zunächst wurde das Materialverhalten temperatur- und dehnratenabhängig im Hochgeschwindigkeitszugversuch ermittelt und in Materialkarten für LS-DYNA überführt. Darauf aufbauend erfolgten parallel die numerische Auslegung des Prüfprozesses und der Probenformen für die uniachsialen Zugbelastung, die plane strain Belastung und die äquibiachsiale Zugbelastung. In die Biachszugprüfmaschine wurden neue Spannbacken und die induktive Erwärmung der Proben integriert. Das Messkonzept aus optischer lokaler Dehnungsmessung und Temperaturmessung wurde überprüft und validiert. Anschließend erfolgten die experimentellen Untersuchungen zu Bestimmung reibungsfreier temperaturabhängiger Grenzformänderungskuren im Temperaturbereich von 550°C – 800°C und deren Validierung im Stempelgebunden Nakazima-Test bei 500 °C Werkzeugtemperatur. Die Ergebnisse der Versuche zeigen, dass eine reibungsfreie Bestimmung der Grenzformänderungskurve bei verschiedenen Temperaturen möglich ist. Abschließend wurden die Ergebnisse am Demonstratorbauteil „B-Säulenfuß“ experimentell und numerisch verifiziert. Der Nutzen der Forschungsergebnisse für die Stahlanwendung betrifft besonders auf Unternehmen des Werkzeugbaus, des Automobilbaus und dessen Zulieferern zu. Diese werden durch exaktere Kennwerte für presshärtbare Stähle für die numerischen Auslegung von Blechwarmumformprozesse direkt unterstütz. Automobilhersteller und deren Zulieferer wird es möglich mit den exakten Kennwerten die Bauteilauslegung und anschließend die Prozessauslegung in einem kürzeren Zeitraum und mit einem robusteren Prozessfenster durchzuführen, was dementsprechend zu geringeren Herstellkosten führt und somit die Marktposition dieser Unternehmen sichert. Werkzeugbauunternehmen profitieren ebenso von der Kenntnis des exakten Versagensverhaltens der presshärtbaren Stähle. Damit lassen sich robustere und kostengünstigere Werkzeugtechnologien für die Verarbeitung dieser Werkstoffe realisieren, wodurch sich der Aufwand beim Einrichten und Anpassen der Warmumformwerkzeuge reduziert. Zudem bedeutet eine größere Prozesssicherheit geringere Kosten-, Termin- und Qualitätsprobleme. Veröffentlichung: Juni 2022 Autoren: Prof. Dr.-Ing. M. Dix, Dr.-Ing. R. Müller
jederzeit verfügbar
30,00 €
exkl. MwSt.

P 1315 - Steuerung des Wärmeeintrages beim MSG Dickdrahtschweißen am Beispiel von Feinkornbaustählen Das MSG-Dickdrahtschweißen mit Drahtdurchmessern bis d = 4,0 mm ist ein vielversprechendes Hochleistungsschweißverfahren, welches jedoch noch keine reproduzierbaren und wirtschaftlichen Verbindungsschweißungen langer Schweißnähte ermöglichte. Auch die Anwendbarkeit des ochleistungsschweißprozesses im Bereich temperatursensibler, hochfester Feinkornbaustähle war bisher unbekannt. Im durchgeführten Forschungsvorhaben wurde dazu das neuartige Schweißverfahren hinsichtlich der Eignung für die werkstoffgerechte Bearbeitung von Feinkornbaustählen im Dickblechbereich (t ? 10 mm) analysiert und validiert. Als Referenzwerkstoff für die Gruppe der hochfesten Feinkornbaustähle kam der Grundwerkstoff S690Q (1.8931) innerhalb der Verfahrensqualifizierung zum Einsatz. In Vorversuchen erfolgte eine thermophysikalische Werkstoffcharakterisierung an einem Dilatometer, wodurch die kritischen Grenzbereiche der Abkühlzeiten t8/5 definiert und bestätigt wurden (5 s ? t8/5 ? 15 s). Innerhalb des Projektes wurden systematische Schweißversuche zur Analyse des Einflusses verschiedener Drahtdurchmesser auf das Schweißverhalten und das Schweißergebnis an der technischen Versuchsobergrenze beim MSG-Dickdrahtschweißen durchgeführt. Dazu wurden Massivdrähte des Typs G69 mit Durchmessern von d = 2,4; 3,0; 3,2 und 4,0 mm verwendet. Die Lösungsansätze zur Steuerung des Energieeintrages in den Grundwerkstoff zielten dabei auf eine Erweiterung der ermittelten technischen Versuchsgrenze im oberen eistungsbereich. So bewirkte eine vorgelagerte Drahterwärmung, welche durch die Erhöhung des Kontaktrohrabstandes (?s = 30 mm) erreicht wurde, eine Senkung des absoluten Schweißleistungsbedarfes um bis zu 20 %. Bei dem Massivdraht konnten somit Abschmelzleistungen von annähernd MR = 20 kg/h erreicht werden. Dies entsprach einer Steigerung der Abschmelzleistung um ca. 30 %. Weiterhin beeinflusste der Einsatz eines basischen Fülldrahtes mit einem Durchmesser von d = 3,0 mm wiederrum das Schweißverhalten positiv und lies dabei Abschmelzleistungen bis ca. MR = 30 kg/h zu. Eine separate Kaltdrahtzuführung während des Schweißprozesses in die Schmelze ermöglichte, die Abschmelzleistung des Dickdrahtprozesses um bis zu 60 % zu steigern. Mithilfe der gezielten Verfahrensanpassung waren alternativ deutlich verminderte Abkühlzeiten t8/5 realisierbar: - Einsatz von Fülldraht - 35 % - erhöhter Kontaktrohrabstand - 25 % - Kaltdrahtzuführung - 10 % Dies ermöglichte neben der direkten Steuerung des Energie- bzw. Wärmeeintrages in den Grundwerkstoff eine Erhöhung der Wirtschaftlichkeit durch eine Steigerung der Abschmelzleistung beim MSG-Dickdrahtschweißen. Bei der Verfahrenskombination von Fülldraht, erhöhtem Kontaktrohrabstand und Kaltdrahtzuführung wurden maximale Abschmelzleistungen im Projekt von ca. MR = 45 kg/h erreicht, was den derzeitigen Maximalwert des MSG-Dickdrahtschweißens darstellt. Die Impuls- und Wechselstromtechnologien wurden hinsichtlich einer Verringerung der Energieeinbringung für den MSG-Dickdrahtschweißprozess als nicht zielführend betrachtet. Vergleichend zum UP-Schweißen wurden Potentiale des MSG-Dickdrahtschweißens in Bezug auf Schweißparameter und wirtschaftlichen Kenngrößen, sowie mechanischtechnologische Gütewerte an Verbindungsschweißungen von Feinkornbaustählen ermittelt. Hierbei wurden t = 20 mm dicke Bleche der Güte S690Q, unter Einsparung der Pulverkosten und des Pulverhandlings, in nur 70 % der Zeit und mit 60 % der Gesamtkosten des UP-Schweißverfahrens bei Verwendung des MSGDickdrahtschweißens qualitativ gleichwertig miteinander verschweißt. Zudem sind mittels MSG-Dickdrahtschweißen Verbindungsschweißungen bis t = 25 mm mit nur zwei Schweißraupen möglich. Aus der Verfahrensqualifizierung (Zugversuche, Härtemessungen, Kerbschlagversuche und Biegeprüfungen) ergab sich im betrachteten Fall keine negative Beeinträchtigung der mechanisch-technologischen Gütewerte des verwendeten hochfesten Feinkornbaustahls (S690Q) hinsichtlich der Abkühlzeiten t8/5 und der Bearbeitung mittels MSG-Dickdrahtschweißen. Es war reproduzierbar und wirtschaftlich möglich den Versagensort des geschweißten hochfesten Bauteils außerhalb der Schweißnaht sowie der Wärmeeinflusszone zu legen. Veröffentlichung: 2021 Autoren: Prof. Dr.-Ing. J. Hensel, Dr.-Ing. M. Kusch, Dr.-Ing. A. Hälsig, ]}, M. Sc. J. Kimme
jederzeit verfügbar
30,00 €
exkl. MwSt.

P 1314 - Raumbildende Tragstrukturen aus Sandwichelementen (Stahl-) Sandwichelemente besitzen neben ihrer herausragenden raumabschließenden Funktion und Wärmedämmeigenschafen lastabtragende Eigenschaften, die einen Lastabtrag in und aus ihrer Ebene ermöglichen. Eingeschossige Bauwerke, beispielsweise kleine Lagerhallen Tankstellenshops und -waschhallen, können daher unter Verzicht auf zusätzliche tragende Rahmenunterkonstruktionen nur mit Sandwichelementen gebaut werden. Hierfür fehlen Nachweisverfahren, insbesondere zur Lasteinleitung, die diese wirtschaftliche Bauweise ermöglichen würden. Ziel des Forschungsvorhabens war es, vorhandene Berechnungsansätze zur Trag- und Gebrauchstauglichkeit und die Detaillösungen zur Lasteinleitung und –verteilung anhand von experimentellen Untersuchungen zu validieren und ggf. weiterzuentwickeln. Die gewonnenen Erkenntnisse aus der ganzheitlichen Betrachtung der Bauweise sollen dann als Grundlage für den Erwerb einer bauaufsichtlichen Zulassung dienen. Zur Erreichung dieser Ziele wurde zunächst eine selbsttragende Konstruktion aus Sandwichelementen als Beispielobjekt entworfen. Hierzu wurden alle notwendigen Konstruktionszeichnungen und Detaillösungen zur Ausbildung der Lasteinleitungsstellen und Stoßpunkte ausgearbeitet und für diese Anwendung festgelegt. Anhand einer im Forschungsantrag festgelegten Versuchsmatrix wurden experimentelle Untersuchungen zum Tragverhalten einer selbsttragenden Konstruktion aus Sandwichelementen durchgeführt. Die umfangreichen lokalen und globalen axialen Druckversuche wurden an Versuchskörper unter Berücksichtigung einer praxisnahen und anwendungsbezogenen Ausbildung der Lasteinleitungsstellen durchgeführt. Dabei wurden die Verformungen und die maximalen Traglasten gemessen. Danach wurden die gemessenen Traglasten statistisch ausgewertet und die tatsächliche lokale und globale Tragfähigkeit sowie das Versagensverhalten der selbsttragenden Konstruktion aus Sandwichelementen analysiert. Als Bezug wurden analytisch ermittelten Traglasten im Grenzzustand der Tragfähigkeit und Gebrauchstauglichkeit herangezogen. Es stellte sich heraus, dass die experimentell ermittelten Traglasten weit über den analytisch berechneten Werten liegen. Somit wurde gezeigt, dass eine Bemessung der Konstruktion mit den vorhandenen Bemessungsansätzen konservative Ergebnisse liefert und damit auf der sicheren Seite liegt. Auch die Bemessung der Lasteinleitungskonstruktion für abhebende Kräfte konnte durch einen vorgestellten Bemessungsansatz sichergestellt werden. Um die ganzheitliche Betrachtung der Konstruktion zu gewährleisten, wurde eine wirtschaftliche und ökologische Betrachtung der Bauweise vorgenommen. Bei der wirtschaftlichen Betrachtung wurde gezeigt, dass selbsttragende Konstruktionen aus Sandwichelementen ohne eine Stahl-Unterkonstruktion eine Einsparung der Investitionskosten von ca. 9% sowie der Heizkosten von ca. 10% aufweisen. Auch bei der Ökobilanz wurde gezeigt, dass die Bauweise Emissions- und Energieeinsparungen mit sich bringt und umweltschonender ist. Insgesamt liefert der Forschungsbericht fundierte wissenschaftlich-technische Grundlagen für den Entwurf, den Bau und die Bemessung von selbsttragenden Konstruktionen aus Sandwichelementen sowie die notwendigen Versuchsergebnisse und -auswertungen für den Erwerb einer bauaufsichtlichen Zulassung. Veröffentlichung: September 2022 Autoren: Univ.-Prof. Dr.-Ing. D. Ungermann, M.Sc. G. A. Eseme
jederzeit verfügbar
30,00 €
exkl. MwSt.