- Lochaufweitungsversuch mit Nakajimastempel - Kragenzugversuch - Diaboloversuch - Edge-Fracture-Tensile-Test Durch eine regelmäßige Abstimmung des Vorgehens mit dem projektbegleitenden Ausschuss konnten die …
P1072 - Verbesserung der Umformbarkeit schergeschnittener Schnittflächen von Eisen-Mangan-Blechen durch optimierte Schneidparameter Steigende Kundenanforderungen und erschwerte globale Wettbewerbsbedingungen stellen Fertigungsbetriebe vor immer größere Herausforderungen. Um diese zu lösen, müssen bekannte und neue Fertigungsverfahren mit unterschiedlichsten Werkstoffen kombiniert werden. Um Gewichts- und Volumeneinsparungen im Endprodukt erreichen zu können, werden unter anderem hoch- und höchstfeste Stähle eingesetzt. Der vermehrte Einsatz moderner Werkstoffe wie z. B. hochfeste Stahlblechwerkstoffe stellt neue Herausforderungen an einen stabilen Verarbeitungsprozess der Halbzeuge.
Eine dieser Herausforderungen ist dabei die Kantenrissempfindlichkeit. Durch den Trennprozess beim Scherschneiden wird das Gefüge des Materials in der Schereinflusszone als Folge lokaler Umformungen erheblich beeinflusst (Lange 1990; Doege und Behrens 2010). Die deformierte Schereinflusszone erstreckt sich je nach Blechwerkstoff und Schneidparameter bis einige Zehntel-Millimeter ausgehend von der geschnittenen Oberfläche in das Grundmaterial hinein. Dies hat eine Reduzierung des Restumformvermögens der Schereinflusszone zur Folge (Gläsner et al. 2013). In der Regel werden schergeschnittene Kanten in den folgenden Prozessschritten weiter beansprucht, wenn Platinen umgeformt oder beispielsweise Flansche abgestellt oder geschnittene Löcher aufgeweitet werden. Schnittflächen werden dabei mit einem ebenen Dehnungs- und annähernd einachsigem Spannungszustand beaufschlagt. Vor allem beim Einsatz von mehrphasigen hoch- und höherfesten Stahlwerkstoffen ist zu beobachten, dass vermehrt bei Abstell- bzw. Aufweitvorgängen Risse ausgehend von schergeschnittenen Kanten, auftreten (Held et al. 2010; Kardes und Altan 2008). Diese werden als sogenannte Kantenrisse bezeichnet. Die Rissentstehung wird dabei von einer Vielzahl von Faktoren beeinflusst. Zur Bestimmung der Kantenrissempfindlichkeit eines12 Werkstoffs können verschiedene Prüfverfahren herangezogen werden. Neben dem einzigen genormten Prüfverfahren dem sog. Lochaufweitungsversuch nach ISO 16630, wurden nachfolgende Verfahren zur Charakterisierung der Kantenrissempfindlichkeit hochmanganhaltiger Stähle sowie eines Dualphasenstahls im Forschungsprojekt herangezogen: - Lochaufweitungsversuch mit Nakajimastempel - Kragenzugversuch - Diaboloversuch - Edge-Fracture-Tensile-Test Durch eine regelmäßige Abstimmung des Vorgehens mit dem projektbegleitenden Ausschuss konnten die Forschungsziele erreicht und ein neuartiges Kantenrissprüfverfahren verifiziert und validiert werden. Das Ziel des Forschungsvorhabens wurde somit erreicht. Das Forschungsvorhaben wurde am Lehrstuhl für Umformtechnik und Gießereiwesen der Technischen Universität München mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, aus Mitteln der Stiftung Stahlanwendungsforschung, Essen, durchgeführt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

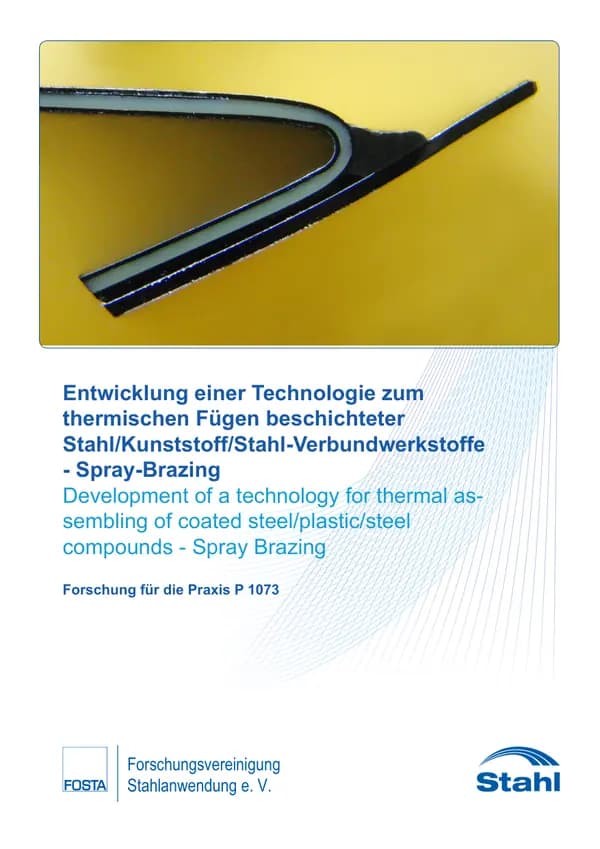
P 1073 - Entwicklung einer Technologie zum thermischen Fügen beschichteter Stahl/Kunststoff/StahlVerbundwerkstoffe - Spray-Brazing-" Das Automobil der Zukunft muss die wachsenden gesellschaftlichen Erwartungen im Hinblick auf Energieeffizienz, Kraftstoffverbrauch, Klimaschutz, Sicherheit, Komfort und Nachhaltigkeit erfüllen. Dem Leichtbau kommt dabei eine besondere Rolle zu. Neuere Entwicklungen gestatten es, dem Endanwender – der Mobilität produzierenden Industrie – bereits mit vorgefertigten Leichtbauverbundwerkstoffen, den Stahl-Kunststoff-Stahl-Verbundwerkstoffen, zu arbeiten. Diese neuen Stahl-Kunststoff-Stahl-Verbundwerkstoffe intelligent zu nutzen, erfordert geeignete Fügetechnologien. Ziel des Vorhabens ist daher die Entwicklung einer neuen Fügetechnologie zur Herstellung von Karosseriekomponenten mit Stahl/Kunststoff/Stahl-Verbundwerkstoffen und verschiedenen Werkstoffen durch den Einsatz von thermischer Energie in Form nicht übertragener Lichtbögen und der Laserstrahlung. Angestrebt wird die Herstellung von metallischen, dichten linienförmigen Verbindungen zwischen Stahl-Kunststoff-Stahl-Verbundwerkstoffen und verzinkten Stählen bei Fügegeschwindigkeiten bis 4m/min mit folgenden Eigenschaften: Zugfestigkeiten > 100 MPa, keine Delamination des Stahl-Kunststoff-Stahl-Verbundes sowie eine gleichmäßige konkave Nahtgeometrie. Eine Delamination des Polymers infolge der Verbindungsherstellung ist zu vermeiden. Es sollen mit der Nutzung von Lichtbogenlöt und Laserprozessen die Vorteile dieser Technologie, wie die problemlose Integration in die Roboterfertigung (hoher Automatisierungsgrad), nur einseitige Zugänglichkeit (gegenüber Clinchen oder Stanznieten), spalt- und positionstolerant (Erstarrungsbedingungen) sowie keine aufwendigen Vorbehandlung und längeres Fixieren (gegenüber Kleben) erhalten bleiben. Im Rahmen dieser Arbeit wurde für die Herstellung metallischer dichter artgleicher Verbindungen zu Stahl-Kunststoff-Stahl-Verbundwerkstoffen mit extrem dünnen Einzelblechlagen das Flüssigkeitsstrahllöten entwickelt. Erforderlich sind eine Verflüssigung des Lotzusatzwerkstoffes, die Aktivierung der Fügestelle sowie die präzise Einhaltung eines Temperaturregimes, um delaminationsfreie Fügungen herzustellen. Die Nutzung der Induktion ist eine Möglichkeit, den Zusatzwerkstoff zu verflüssigen. Um die angestrebten hohen Lötgeschwindigkeiten von ca. 4 m/min zu erzielen, bedarf es einer sicheren Aktivierung der Fügestelle. Die Laserstrahlung ist hierfür geeignet. Neben der Zielstellung, bei hohen Fügegeschwindigkeiten delaminationsfreie Verbindungen herzustellen, waren als Randbedingung Verbindungsfestigkeiten definiert, die deutlich über denen von Klebungen liegen. Dies konnte sicher erreicht werden. Weiterhin wurde eine konkave Nahtgeometrie erzielt. Das entwickelte Flüssigkeitsstrahllöten ist geeignet, um Verbindungen zu extrem dünnen Bauteilen herzustellen. Delaminationen des Stahl-Kunststoff-Verbundes sind vermeidbar. Die Festigkeit der Verbindung liegt bei ca. 100 MPa. Weiterhin wurden zur Charakterisierung der hergestellten Verbindungen korrosive und metallografische Prüfungen herangezogen. Alle Untersuchungsergebnisse wurden in dieser Arbeit zusammengefasst. Veröffentlichung: 2016 Autoren: R. Winkelmann, A. Kilian, G. Bürkner, K. Alaluss
jederzeit verfügbar
30,00 €
exkl. MwSt.

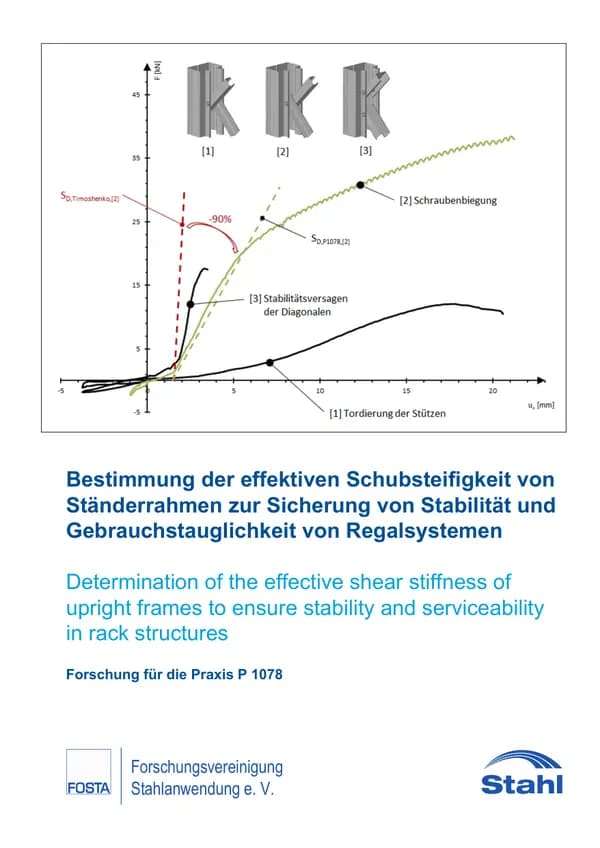
P 1078 - Bestimmung der effektiven Schubsteifigkeit von Ständerrahmen zur Sicherung von Stabilität und Gebrauchstauglichkeit von Regalsystemen Für den Bau von Hochregallagern kommen in aller Regel fachwerkartige Ständerrahmen aus dünnwandigen, kaltgeformten Stahlprofilen zur Ausführung. Konstruktionsbedingt weisen die Ständerrahmen eine im Vergleich zur Schubtheorie von Engesser signifikant reduzierte Schubsteifigkeit auf. Bisher sind die Grundlagen zur analytischen Berechnung der Schubsteifigkeit nicht gegeben und es ist gängige Praxis die Schubsteifigkeit der Ständerrahmen auf experimentellem Weg zu bestimmen. Diese Herangehensweise ist sehr kostenintensiv und verhindert eine gezielte Optimierung der hoch beanspruchten Regaltragwerke. Im Rahmen des vorliegenden Forschungsvorhabens erfolgte zunächst eine umfassende Literaturrecherche. Dabei wurden die vorhandenen Erkenntnisse zu den maßgeblichen Einflussfaktoren zusammengetragen und die Grundlagen für die Anwendung der Komponentenmethode aufbereitet. Mit Hilfe von insgesamt 73 Großbauteilversuchen ist das Trag- und Verformungsverhalten der Ständerrahmen in „liegenden“ und „stehenden“ Rahmenschubversuch detailliert analysiert worden. Auf Basis der Versuchsergebnisse und weiterführender Vergleichsrechnungen konnte gezeigt werden, dass die reine Schubsteifigkeit unabhängig von der Versuchsdurchführung ist und die differierenden Ergebnisse allein auf die unterschiedlich großen Anteile der globalen Biegeverformungen zurückzuführen sind. Die in den Großbauteilversuchen vertieften Kenntnisse über das Trag- und Verformungsverhalten der Ständerrahmen haben dazu beigetragen, die wesentlichen Einflussfaktoren zu identifizieren und eine Aufteilung der Ständerrahmen in acht Komponenten zu entwickeln. Für jede dieser Komponente sind Steifigkeitskoeffizienten auf analytischem oder numerischem Weg hergeleitet worden. Aufbauend auf den Arbeiten von Engesser ist ein Gesamtmodell entwickelt worden, dass es erlaubt die anteiligen Schubsteifigkeit der Ständerrahmen – analog zu einer Reihenschaltung von Federn – zu einer äquivalenten Federsteifigkeit zusammenzufassen. Mit Hilfe des Gesamtmodells und der Zerlegung der Ständerrahmen in acht Komponenten, können Schlüsselkomponenten identifiziert und die Ständerrahmen im Hinblick auf die Schubsteifigkeit gezielt optimiert werden. Im Rahmen des Forschungsvorhabens sind mögliche Optimierungspotentiale aufgezeigt und Wirtschaftlichkeitsbetrachtungen durchgeführt worden. Für eine einfachere Anwendung in der Praxis ist für das Gesamtmodell zudem eine baupraktische Aufbereitung erfolgt, deren Anwendung in Musterberechnungen vorgestellt wird. Veröffentlichung: April 2019 Autoren: Prof. Dr.-Ing. D. Ungermann, Dipl.-Ing. St. Schneider, A. Pätzold M.Sc.
jederzeit verfügbar
50,00 €
exkl. MwSt.

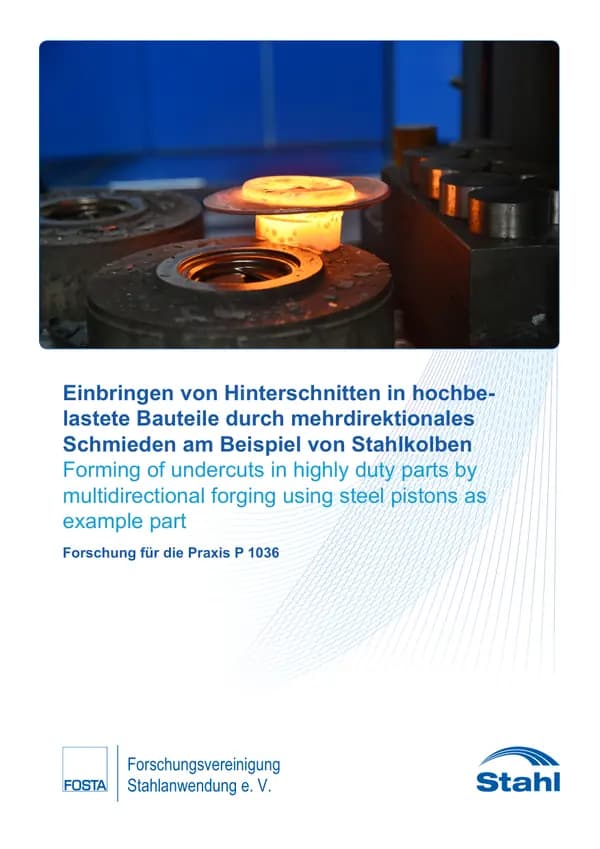
P 1036 - Einbringen von Hinterschnitten in hochbelastete Bauteile durch mehrdirektionales Schmieden am Beispiel von Stahlkolben In diesem AiF-Projekt (IGF-Nr. 18162 N) wurde das Hinterschnittschmieden am Beispiel von Kolbenbolzenbohrungen für Stahlkolben untersucht. Im Unterschied zum konventionellen Schmiedeprozess für Stahlkolben, findet hierbei in der letzten Umformstufe eine mehrdirektionale Umformung statt, in der die Kolbenbolzenbohrungen, die einen Hinterschnitt darstellen, voreingebracht werden. Dazu wurde zunächst die Stadienfolge mit Hilfe von Stoffflusssimulationen virtuell entwickelt. Anschließend wurde ein Werkzeugkonzept entwickelt, um das Hinterschnittschmieden durch ein mehrdirektionales Werkzeug zu ermöglichen. Bei diesem Werkzeug fahren seitlich Stempel in das Werkstück ein und verformen dies weiter. Dieses Werkzeug wurde konstruiert und gefertigt. Danach wurden verschiedene Schmiedeversuche erfolgreich durchgeführt und ausgewertet. Anschließend wurde die Wirtschaftlichkeit des Verfahrens bewertet und ein Anwendungsleitfaden zur Entwicklung von Hinterschnittschmiedeprozessen entwickelt. In diesem Projekt konnten damit erstmals die Bolzenbohrungen in einem Stahlkolben im Schmiedeprozess vorgelocht werden. Der Vorteil dieses Verfahrens sind die Materialersparnis, verbesserte Bauteileigenschaften des Schmiedeteils und ein schnellerer und vereinfachter Nachbearbeitungsprozess gegenüber dem konventionellen Schmiedeprozess. Die Materialersparnis betrug dabei 5 % gegenüber dem Standardschmiedeprozess. Von großer Bedeutung für die Bauteileigenschaften ist voraussichtlich der angepasste Faserverlauf im Bohrungsbereich. Aus wirtschaftlicher Sicht ist die Möglichkeit einer beschleunigten Nachbearbeitung durch das Hinterschnittschmieden von höchster Relevanz. Die Auslegung des Hinterschnittschmiedeprozesses unterscheidet sich lediglich in der letzten Umformstufe von konventionellen Gesenkschmiedeprozessen. Es zeigte sich, dass das vollständige Lochen des Bauteils prozesstechnisch mit zu hohem Aufwand verbunden ist, sodass der Variante eines Vorlochens der Vorzug gegeben wurde. Eine besondere Herausforderung an die Werkzeuge zum Hinterschnittschmieden sind die benötigten Schließkräfte beim mehrdirektionalen Hinterschnittschmieden. Dabei wurden die Varianten eines kraftschlüssigen (mittels Federn) und eines formschlüssigen Verschlusses (mittels Verzahnung) untersucht. Wegen des geringeren Aufwandes bei Auslegung und Fertigung wurde die Konstruktion der kraftschlüssigen Verschlussvariante weiterverfolgt. Nichtsdestotrotz verspricht die formschlüssige Variante Vorteile, da bisher unmögliche Schmiedegeometrien realisiert werden können, sodass zukünftige Untersuchungen in dieser Richtung vielversprechend erscheinen. Die Versuche zeigten, dass sowohl die Einfahr- als auch die Ausfahrbewegung der seitlichen Stempel hohe Kräfte erfordern. Insbesondere bei der Rückstellbewegung der Stempel sind entsprechend hohe Kräfte > 20 kN zu berücksichtigen und die Werkzeuge entsprechend zu dimensionieren. Die Auswertung der Schmiedeergebnisse zeigte, dass die Schmiedestücke im Hinterschnittbereich gut ausgeformt wurden. Der Faserverlauf der Kolben im Bohrungsbereich stellte sich als sehr günstig heraus und bestätigte die zuvor durchgeführten Simulationen. Durch einen verringerten Kerbwirkungseinfluss sind dadurch an Bohrungen, die mit Hilfe des Hinterschnittschmiedens erzeugt wurden, günstigere Dauerfestigkeitseigenschaften zu erwarten. Der Hinterschnittschmiedeprozess wurde in diesem Projekt für die Einbringung von Kolbenbolzenbohrungen verwendet. Generell eignet sich der Prozess zur Einbringung unterschiedlichster Hinterschnittgeometrien in Werkstücke bei Schmiedeprozessen. Veröffentlichung: 2018 Autoren: M. Stonis, J. Ross
jederzeit verfügbar
30,00 €
exkl. MwSt.

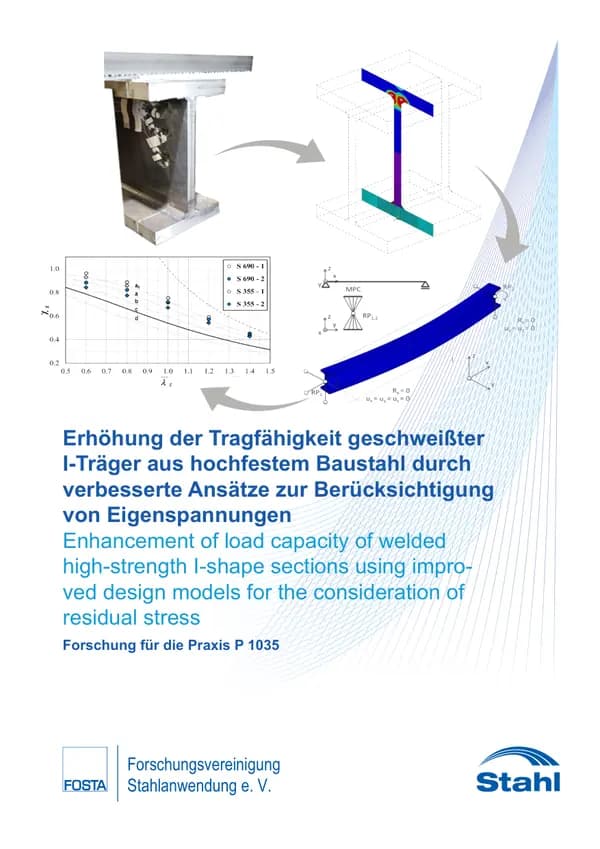
P 1035 - Erhöhung der Tragfähigkeit geschweißter I-Träger aus hochfestem Baustahl durch verbesserte Ansätze In vielen Bereichen des modernen Stahlbaus kommen geschweißte Vollwandträger, wie I-Träger zum Einsatz. Im Gegensatz zu Walzprofilen können die Bauhöhe, die Querschnittsform und die Blechdicken an die Beanspruchung angepasst werden, wodurch sich wirtschaftliche Vorteile erzielen lassen. Dabei werden heutzutage immer häufiger hochfeste Feinkornbaustähle mit (Mindest-) Fließgrenzen bis 690 MPa eingesetzt. Zur verbesserten Ausnutzung des Tragfähigkeitspotenzials geschweißter Profile aus diesen Stählen existieren keine geeigneten Modelle zur Erfassung der schweißfertigungsbedingten Eigenspannungen an realen Komponenten. Diese Daten werden durch konservative Annahmen angenähert. Die potentielle Tragfähigkeit geschweißter Konstruktionen wird daher in der Regel unterschätzt. Die Eigenspannungsannahmen in DIN EN 1993 basieren auf starken Vereinfachungen, bspw. im Rahmen sog. „Ersatzstabnachweise“. Diese setzen die Proportionalität der Eigenspannungsamplituden zur Fließgrenze voraus. Vergleichsrechnungen mit einem parametrisierten Eigenspannungsmodell zeigten mögliche Abweichungen in den berechneten Tragfähigkeiten über mehrere Knicklinien. Die Festlegungen hinsichtlich der anzuwendenden Knicklinie beeinflussen jedoch die Blechdicken und somit in erheblichem Maße auch die Fertigungskosten. Als Optimierungsstrategie wurden in diesem Forschungsprojekt deswegen unterschiedliche anwendungsorientierte Modellansätze entwickelt, welche mithilfe nichtlinearer Traglastberechnungen, die höhere Ausnutzung von Tragfähigkeitsreserven ermöglichen sollen. Forschungsziel war somit primär die Entwicklung und Bereitstellung entsprechender Berechnungsansätze. Experimentell wurde hierzu der Eigenspannungszustand von konventionell geschweißten Strukturen am Beispiel der im Stahlbau besonders häufig verwendeten I-Träger aus zwei gängigen Baustählen, einem unlegierten Baustahl S355J2+N und einem Feinkornbaustahl S690QL, erfasst und durch numerische Schweißstruktursimulationen ergänzt. Anschließend erfolgte die Ableitung eines vereinfachten Berechnungsmodells zur weiteren Berücksichtigung in nichtlinearen Tragfähigkeitsberechnungen. Die Erkenntnisse sollen in einen entsprechenden Anwenderleitfaden, herausgegeben durch das Technical Committee 8 der Europäischen Konvention für Stahlbau, einfließen und diesbezüglich als Orientierung einer möglichen zukünftigen Anpassung der Knicklinien in DIN EN 1993-1-1 dienen. Im Projekt wurden die genannten Stähle in zwei typischen Dickenkombinationen von 25/15 mm und 20/10 mm (Gurt- und Stegbleche) zu Großprobekörpern „I-Träger“ unter industrienahen Fertigungsbedingungen mittels Metall-Aktivgasschweißen gefügt. Diese erzeugten die typischen Eigenspannungen, die in solchen Trägern nach der Fertigung vorliegen. Während des Schweißens wurden die Temperaturfelder durch Thermoelemente aufgezeichnet. Die Eigenspannungen wurden nach dem Schweißen experimentell durch eine Kombination aus mechanischem Zerlegen (Zerlegemethode) und anschließender mobiler Röntgendiffraktometrie (XRD) festgestellt. Der Einfluss der industriell üblichen Brennschnittkantenvorbereitung der Bleche auf die finalen Eigenspannungszustände wurde experimentell zusätzlich an kleinmaßstäblichen Proben untersucht. Metallographische Analysen (Schliffbilder und Härtemessungen) komplettierten das experimentelle Programm der FE 2 (BAM, Berlin). Die Ergebnisse zeigten, dass beim mechanischen Zerlegen bereits ein Großteil der Eigenspannungen herausgelöst wurde. Eine Aussage zu den nahtnahen Zugeigenspannungen war allerdings erst durch die Überlagerung mit der XRD möglich. Dabei zeigte der S690QL überwiegend ein besseres Verhalten als der S355J2+N, welches sich unter anderem in abgesenkten Zugeigenspannungen im Verhältnis zur jeweiligen Fließgrenze äußerte. Die maximalen Eigenspannungen wurden dabei zumeist in der Wärmeeinflusszone (WEZ) der Schweißnaht gemessen, unabhängig von der eingebrachten Streckenenergie oder der Festigkeit des Grundwerkstoffs. Die baupraktische Annahme, dass die maximalen Eigenspannungen in Höhe der Fließgrenze vorliegen können, wurde nur in Einzelfällen und nur für den S355J2+N bestätigt. Die experimentellen Ergebnisse zeigten für die Druckeigenspannungen ebenfalls reduzierte relative Eigenspannungswerte des S690QL. Dies zeigt die notwendige weitere Optimierung bei der Wahl der Bewertungsansätze für Eigenspannungen auf die Tragfähigkeit. Die erzeugten Messwerte dienten im weiteren Verlauf als Eingangswerte für die Modellentwicklung und die numerischen Simulationen an I-Trägern durch die FE 1 (LSH, Cottbus). Die numerischen Schweißsimulationen erfolgten in Simufact.Welding® für die Simulationsmodelle mit „klassischem“ Schweißsimulationsansatz sowie in Ansys® für vereinfachte Simulationen und Näherungsansätze. Die Modelle lieferten insgesamt vergleichbare Ergebnisse für die Längseigenspannungen mit teils jedoch erheblichen Unterschieden in den Rechenzeiten. Durch eine angepasste Vernetzung konnte die Rechenzeit in allen Fällen deutlich reduziert werden. Aufgrund der verwendeten Bauteilgrößen ist die Anwendung der Modellierung mit Volumenelementen allerdings meistens nicht praktikabel. Für typische Trägerschweißungen bieten stattdessen Querschnittsmodelle mit der Annahme eines verallgemeinerten ebenen Verzerrungszustands eine mögliche Alternative. Der Abgleich der Ergebnisse mit den Experimenten lieferte zusammenfassend überwiegend gute bis befriedigende Übereinstimmungen. Die experimentell festgestellten Tendenzen wurden dabei in allen Fällen richtig vorhergesagt. Eine umfassende Bewertung der erzielbaren Genauigkeiten war bisher nicht möglich. Dies lag einerseits daran, dass die Datendichte der mit der durch die Zerlegung gewonnen Ergebnisse gering war. Anderseits lieferten die überlagerten Ergebnisse mit der XRD in Teilen, insbesondere in den interessierenden Druckbereichen, widersprüchliche Aussagen zum Eigenspannungseinfluss, was bisher nicht abschließend geklärt werden konnte. Darüber hinaus entstanden etwaige Abweichungen in den Simulationen auch durch die zugrunde gelegten Materialdaten selbst. Diese entsprachen Standarddatensätzen aus Materialbibliotheken. Die Skalierung dieser erfolgte gleichmäßig über den gesamten Temperaturbereich. Insbesondere für den S690QL existierten zu wenige belastbare Materialkennwerte. Entsprechende Versuche konnten im Rahmen dieses Vorhabens nicht mit durchgeführt werden. Dennoch konnten hinsichtlich eines vereinfachten Berechnungsvorgehens zur Berücksichtigung der Schweißeigenspannungen in Tragfähigkeitsberechnungen einige wichtige Erkenntnisse gewonnen werden. Auf Basis der in den numerischen Schweißsimulationsmodellen ermittelten plastischen Dehnungsmuster, auch „Eigenspannungsquellen“, wurde eine vereinfachte Simulationsvorgehensweise vorgeschlagen und verifiziert. Die dabei eingeführten Vereinfachungen wurden im Hinblick auf die Berechnung ausschließlich der plastischen Längsdehnungen bzw. der Längseigenspannungen gewählt. Die Anwendbarkeit ist daher auf ausreichend lange Schweißträger mit Längsnähten beschränkt. Einige Modellmodifikationen zur weiteren Vereinfachung bzw. Modellimplementierung in die strukturmechanische Berechnung an großen Komponenten wurden vorgestellt. Diese Untersuchungen sind fortlaufend. Abschließend erfolgt die Einstufung in eine mögliche Knicklinie auf Basis eines mittels GMNIA (geometrisch und materiell nichtlineare Analyse mit Imperfektionen) Berechnungen simulierten Streubands der Tragfähigkeiten mittels Abaqus® und Ansys®. Die anfängliche Hypothese einer günstigeren Knicklinie eines S690QL im Vergleich zum S355J2+N wurde dabei rechnerisch bestätigt. Der experimentelle Nachweis mittels entsprechender Trägerfähigkeitsversuche ist allerdings noch ausstehend. Veröffentlichung: 2018 Autoren: H. Pasternak, B. Launert, T. Kannengießer, M. Rhode
jederzeit verfügbar
30,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB