Im Sinne der umweltschonenden Einsparung von Ressourcen rückt der Konzeptleichtbau bei der Entwicklung und Produktion von nachhaltigen Produkten immer stärker in den Fokus. Viele dieser Konzepte sind durch den Begriff …
Im Sinne der umweltschonenden Einsparung von Ressourcen rückt der Konzeptleichtbau bei der Entwicklung und Produktion von nachhaltigen Produkten immer stärker in den Fokus. Viele dieser Konzepte sind durch den Begriff Mischbau geprägt. Gewichtseinsparungen können in Kombination mit hochfesten Stählen durch den Einsatz von Faserkunststoffverbunden (FVK) erreicht werden, die sich auf Grund ihrer Eigenschaften als hervorragende Leichtbauwerkstoffe auszeichnen. Im Zusammenhang mit der Realisierung der Mischverbindungen spielt die Fügetechnik eine besondere Rolle. Für Stahl-FVK-Mischverbindungen finden zunehmend kalthärtende 2-K-Klebstoffe ihren Einsatz.
Die Umsetzung des Leichtbaugedankens darf jedoch die kundenspezifische Forderung nach Sicherheit nicht beeinträchtigen. Vor allem das Crashverhalten von Stahl-FVKMischbauverbindungen ist daher zu berücksichtigen. Das Versagensverhalten einer geklebten FVK-Mischverbindung ist im Vergleich zu einer geklebten Stahl-Stahl Verbindung deutlich vielfältiger und weniger kalkulierbar. Während es bei einer geklebten StahlStahl-Verbindung unter der Voraussetzung ausreichender Adhäsion zwischen Klebstoff und Fügepartnern zu einem kohäsiven Klebschicht- oder Fügeteilversagen kommen kann, treten bei faserverstärkten Kunststoffen aufgrund ihrer anisotropen Struktur zudem Zwischenfaserrisse, Faserrisse sowie Delaminationen auf. Im Rahmen des Forschungsvorhabens wurde das übergeordnete Ziel verfolgt, eine Methode zur Auslegung von kalt geklebten Stahl-FVK-Mischverbindungen für schlagartig belastete Strukturen zu erarbeiten. Als Mischverbindung wird in diesem Zusammenhang die Kombination von Faserkunststoffverbunden und typischen, dem kalten Rohbau oder der Montage entsprechenden Werkstoffen, wie KTL-beschichteten oder lackierten Stahlfeinblechen, verstanden. In den Fokus rücken der Einfluss der konstruktiven Auslegung der FKVs sowie eine optimale Fügezonengestaltung zur werkstoffgerechten Krafteinleitung in die Fügeteile, um eine möglichst schlagfeste Verbindung zu garantieren. Auf diese Weise soll das Potential der Hochleistungswerkstoffe (Stahl in Kombination mit Faserkunststoffverbunden) vollständig ausgenutzt werden. Die im Rahmen des Forschungsprojektes gewonnenen Ergebnisse ermöglichen Stahlverarbeitern crashrelevante bzw. schlagartig belastete Komponenten aus Stahl und FVK hinsichtlich der Verbindungstechnologie Kleben geeignet zu konstruieren und optimiert auszulegen, sodass neue Leichtbauprodukte mit reduziertem Versuchsaufwand der Stahlhersteller und Verarbeiter realisiert werden können. Verantwortlich für die FOSTA – Forschungsvereinigung Stahlanwendung e. V. Dipl.-Ing. Franz-Josef Heise
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB
Digitaler Download
Weitere Teile und Ausgaben sowie benachbarte Dokumente derselben Reihe.

P 1005 - Untersuchungen zum Tragverhalten und der Lebensdauer von Klebverbindungen im Stahlbau unter zyklischer Belastung Die Anwendung der innovativen Klebtechnologie steigert die Produktivität, Qualität und Effizienz des deutschen Stahlbaus. Sie stellt außerdem eine Alternative zu den klassischen Fügeverfahren dar, welche grundsätzliche Nachteile für Stahlkonstruktionen mit sich bringen. So können durch das Fügeverfahren Kleben schweißbedingte Bauteilverzüge und Querschnittsschwächungen durch Schraubenlöcher vermieden werden. Durch den hohen Vorfertigungsgrad ist der Stahlbau für die Klebanwendung prädestiniert, da unter Werkstattbedingungen tragfähige, gebrauchstaugliche und dauerhafte Klebverbindungen hergestellt werden können. Ein Nachweis solcher Stahlklebverbindungen auf Grundlage aktueller Normungen ist jedoch nicht möglich. Zeitlich aufwendige und teure Zulassungsverfahren wären notwendig, weshalb sich kleine und mittlere Unternehmen (KMU) gegen die Klebtechnologie entscheiden. Die Aufnahme von Stahlklebverbindungen in die Normung würde hier Abhilfe schaffen. Aus diesem Grund werden in einem ersten Schritt Grundlagen für den Nachweis der Tragfähigkeit anhand zweier Anwendungsfälle aus dem Stahlfassadenbau erarbeitet, die sich ausschließlich auf kurzzeitig wirkende, einmalige und quasistatische Belastungen beziehen. Weiteres Ziel des Vorhabens ist es, diese Erkenntnisse mit Untersuchung des Langzeittragverhaltens von Klebverbindungen unter zyklischer Belastung zu ergänzen. Die Ergebnisse der Analysen liefern Eingangsgrößen für die Entwicklung von Nachweiskonzepten für geklebte Stahlverbindungen. Veröffentlichung: 2018 Autoren: Prof. Pasternak, Prof. Dilger
jederzeit verfügbar
30,00 €
exkl. MwSt.

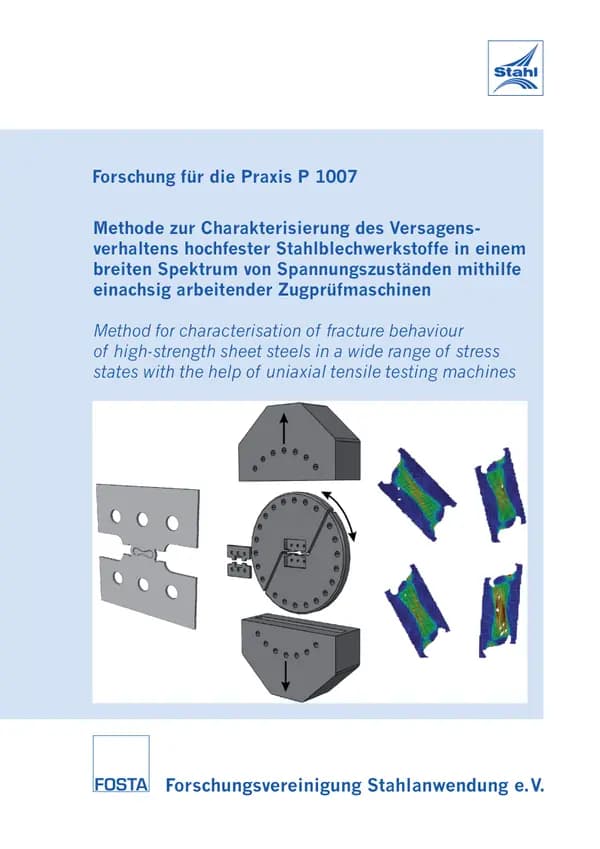
P 1007 - Methode zur Charakterisierung des Versagensverhaltens hochfester Stahlblechwerkstoffe in einem breiten Spektrum von Spannungszuständen mithilfe einachsig arbeitender Zugprüfmaschinen Das Hauptziel des Projekts bestand darin, eine neue Methode zur Charakterisierung des Versagensverhaltens hochfester Stahlblechwerkstoffe zu entwickeln. Diese Methode sollte auf Scherzugversuchen an neuen Scherzugproben mithilfe eines neuen Prüfmoduls in einachsig arbeitenden Zugprüfmaschinen sowie auf hydraulischen Tiefungsversuchen basieren und eine Versagenscharakterisierung in einem im Vergleich zur konventionellen Grenzformänderungskurve breiteren Spektrum von Spannungszuständen ermöglichen. Den Kern des entwickelten Ansatzes stellt die neue Scherzugprobe dar, die sich unabhängig von der Richtung einer äußeren einachsigen Belastung in der Probenebene durch eine zur Rissinitiierung führende Formänderungslokalisierung im Materialinneren und nicht an einer freien Kante kennzeichnet. Für die Scherzugversuche an den neuen Scherzugproben wurde ein neues Prüfmodul konstruiert und gefertigt, das eine einachsige Prüfkraft in folgende Beanspruchungen im zu prüfenden Material umwandelt: eine einachsige Zugbeanspruchung mit einer Überlagerung von hydrostatischem Zug, fünf verschiedene Scherzugbeanspruchungen mit einem dominierenden Zug- bzw. Scheranteil und eine Scherdruckbeanspruchung mit einem dominierenden Scheranteil. Anhand von Scherzugversuchen bei fünf verschiedenen Probenausrichtungen zur Prüfkraft wurde der Versagensumformgrad eines Dualphasen-Stahlblechwerkstoffs unter Verwendung eines optischen Messsystems experimentell bestimmt. Darüber hinaus wurde durch eine numerische Abbildung der durchgeführten Scherzugversuche die am Materialpunkt der Rissinitiierung vorherrschende Spannungsdreiachsigkeit ermittelt. Durch eine Zusammenlegung des jeweiligen Mittelwertes der experimentell bestimmten Versagensumformgrade und des jeweiligen charakteristischen Wertes der numerisch ermittelten Spannungsdreiachsigkeit wurde für jede getestete Materialbeanspruchung ein Stützpunkt für den Fit der materialspezifischen Versagenskurve erhalten. Zu diesen fünf Stützpunkten wurde ein Stützpunkt aus hydraulischen Tiefungsversuchen mit aufgenommen. Aus der relativen Anordnung der sechs Stützpunkte ist ersichtlich, dass die Abhängigkeit des Versagensumformgrades von der Spannungsdreiachsigkeit mithilfe des entwickelten Ansatzes grundsätzlich erfasst wird. Zwar bestätigen die durchgeführten Arbeiten die grundsätzliche Eignung des Ansatzes zur Charakterisierung des Versagensverhaltens hochfester Stahlblechwerkstoffe, legen aber auch Möglichkeiten seiner Weiterentwicklung offen. Einzelne Schwerpunkte dieser Weiterentwicklung sind eine Optimierung der Probengeometrie zur Unterdrückung von Kantenrissen, eine Untersuchung zum Einfluss der Probenfertigung auf Versuchsergebnisse, Verbesserungen bei der Erfassung des Zeitpunkts und der Position der Rissinitiierung sowie eine Untersuchung zur Übertragbarkeit von Versuchsergebnissen in die numerische Simulation von Umformprozessen. Diese Schwerpunkte sollen in absehbarer Zukunft in neuen Forschungsprojekten desIF UM verstärkt angegangen werden, um eine Akzeptanz der neu entwickelten Methode bei der simulationsgestützten Auslegung von Blechumformprozessen in der Forschungslandschaft und in der industriellen Praxis zu fördern. Das Forschungsvorhaben P 1007 der Forschungsvereinigung Stahlanwendung e.V., Düsseldorf wurde vom Institut für Umformtechnik und Umformmaschinen, Universität Hannover mit fachlicher Begleitung und mit finanzieller Förderung durch die FOSTA, durchgeführt. Veröffentlichung: 2015 Autoren: B.A. Behrens, M. Vucetic, I. Peshekhodov
jederzeit verfügbar
20,00 €
exkl. MwSt.

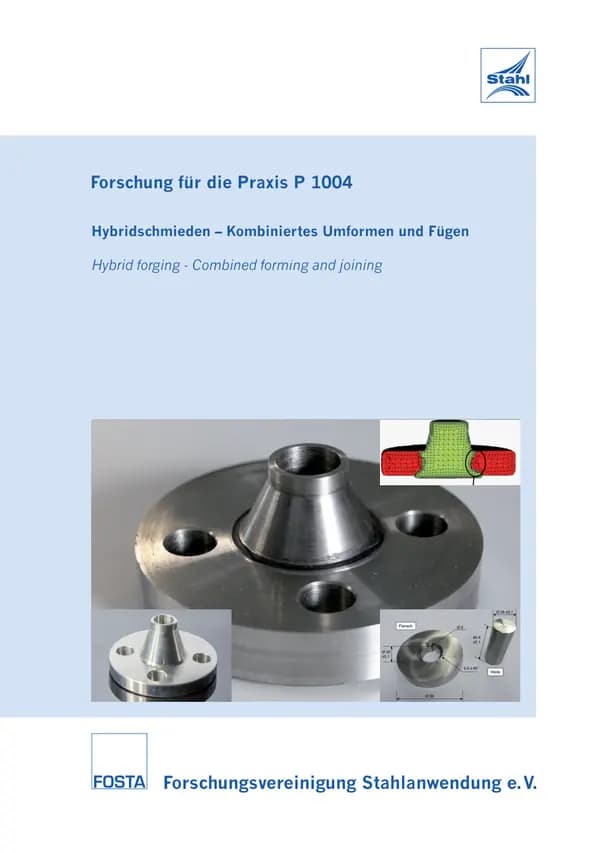
P 1004 - Hybridschmieden - Kombiniertes Umformen und Fügen In dieser Studie wurden die Machbarkeit und das Potential eines warmen Hyridschmiedeprozesses für einen Druckflansch untersucht. Dieser Prozess zeichnet sich durch ein gleichzeitiges Umformen und Fügen eines dicken Bleches und einer Welle in einem Schritt aus. Zunächst wurde der Prozess mit Hilfe einer FEMSoftware ausgelegt. Im Vergleich zu einem Referenzprozess konnten wesentliche Reduzierungen der Presskraft erreicht werden, so dass es möglich ist, größere Flansche auf kleineren Umformaggregaten zu schmieden. Als Werkstoff wurde der nichtrostende Stahl X6CrNiMoTi17-12-2 (1.4571) verwendet. Anschließend wurden Versuche auf einer industriell eingesetzten Exzenterpresse durchgeführt. Wesentliches Merkmal war die Sicherstellung des Formschlusses der beiden Bauteile, da ein Stoffschluss sich nicht einstellen ließ. Hierzu wurden die Bleche mit einer Fase und mit Aussparungen versehen, welche während der Umformung durch das Material der Welle gefüllt wurden und so eine axiale und radiale Verschiebung verhindern sollten. Dieses Ziel wurde erreicht. Dazu musste das Blech jedoch stärker erwärmt werden als das Wellenmaterial, da sich sonst nach dem Abkühlen aufgrund der thermischen Schrumpfung Spalten eingestellt ha-b en. Die Presskräfte konnten real ebenfalls reduziert werden. Üblicherweise benötigt der reale Prozess bei gratbehaftetem Schmieden Presskräfte von ca. 800 Tonnen. Bei gratlosem Schmieden sind diese Kräfte höher. Somit konnte eine wesentliche Einsparung der Presskräfte erreicht werden. Schmiedeunternehmen können nun rotationssymmetrische Teile in einer manuellen Produktion durch Hybridschmieden herstellen. So können Teile gratlos mit einer geringen Umformkraft hergestellt werden. Dieses führt zu einer Reduzierung der Werkzeug-belastung und damit zu einer Standzeiterhöhung. Kleinere Pressen können für vergleichbare Teile verwendet werden. Eine Automatisierung inkl. Zuführtechnik ist noch zu entwickeln. Damit können auch Langteile hergestellt werden, die industriell einen größeren Anteil der massiv umgeformten Bauteile ausmachen. Das Forschungsvorhaben P 1004 der Forschungsvereinigung Stahlanwendung e.V., Düsseldorf wurde vom IPH - Institut für Integrierte Produktion Hannover GmbH mit fachlicher Begleitung und mit finanzieller Förderung durch die Forschungsvereinigung Stahlanwendung e. V., Düsseldorf, durchgeführt. Veröffentlichung: 2015 Autoren: J. Langner, M. Stonis
jederzeit verfügbar
20,00 €
exkl. MwSt.

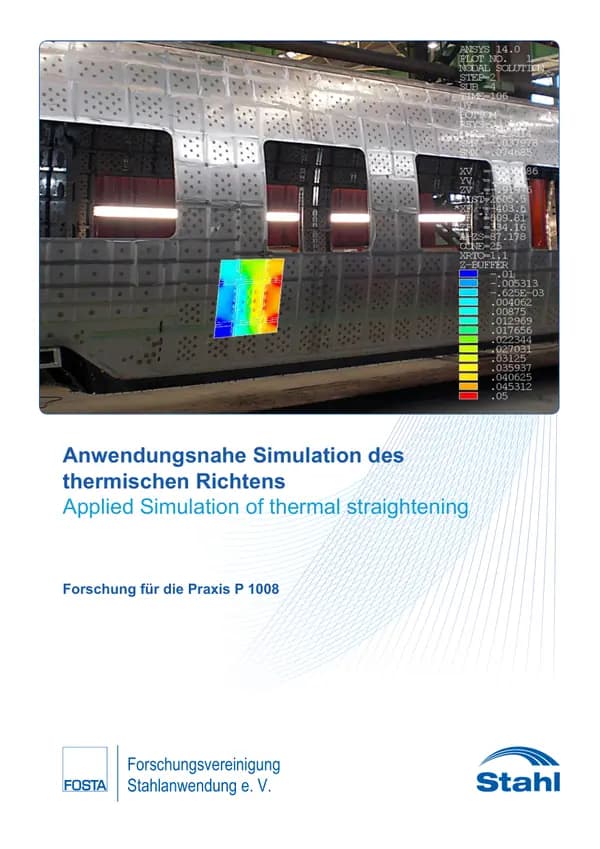
P 1008 - Anwendungsnahe Simulation des thermischen Richtens Insbesondere bei Großstrukturen, wie sie im Schiffs- und Schienenfahrzeugbau geschweißt werden, sind die verbleibenden Verzüge aufgrund ihrer enormen Ausmaße von bis zu mehreren Zentimetern sehr kritisch. Nachbehandlungen müssen folglich ebenso in die Arbeitsplanung aufgenommen werden wie das Schweißen selbst. Ein seit Jahrzehnten etabliertes Verfahren ist das thermische Richten. Die Richtprozessparameter werden momentan anhand praktischer Erfahrungswerte gewählt. Der Einfluss konstruktiver Gegebenheiten, des Werkstoffs und der unterschiedlichen Richtverfahren sind jedoch so nur äußerst schwer erfassbar. Vorgestellt werden die Grundlagen des analytischen Modells, die Umsetzung für die praktische Anwendung sowie die Kopplung mit der numerischen Berechnung. Das gekoppelte analytisch-numerische Hybridmodell ist für die Erfassung der Prozesskette Schweißen und dem darauffolgenden thermischen Richten konzipiert. Mittels des analytischen Modells wird, unter Berücksichtigung der signifikanten Einflussfaktoren, zu der thermomechanischen Belastung jedes Richtpunktes die äquivalente Schrumpfdehnung ermittelt. Diese wird einem FE-Modell der Konstruktion übergeben und die Verformung der gesamten Struktur mittels einer elastischen Analyse berechnet. Die Berücksichtigung der gegenseitigen Beeinflussung der bereits vorliegenden Schweißeigenspannungen und einzelnen Richtpunkte verläuft iterativ durch eine Rückkopplung. Die Berechnung erfolgt aufbauend auf der Anwendung des analytisch numerischen Hybridmodells zur Schweißverzugssimulation. In dem Bericht wird die methodische Vorgehensweise ausführlich erläutert. Neben den Grundlagen des Hybridmodells werden auch weitere wichtige Aspekte, wie die Erfassung unterschiedlicher Richtverfahren, Prozessbedingungen sowie industrierelevanter Werkstoffe diskutiert. Darüber hinaus erfolgten die Untersuchungen der qualitativen Interaktion zwischen dem thermischen Richten und dem Schweißverfahren und die Einbindung in die Berechnungsvorgehensweise. Die Anwendung und Validierung des Hybridmodells fand zunächst an einfachen Blechprobenkörpern statt. Aufbauend, auf einer mittels acht Nähten gefügten Struktur, wurde die Berücksichtigung der Schweißreihenfolge, sowie der Richtfolge im Hybridmodell untersucht. Anschließend erfolgte die Anwendung an einer Testkonstruktion aus dem Schienenfahrzeugbau. Hierbei wurden auf eine Grundplatte mit den Abmessungen 500 x 400 mm 4 Profile der Dicke 2 mm mittels 16 Schweißnähten gefügt und anschließend mittels zweier unabhängiger Szenarien gerichtet. Die CPURechenzeit der numerischen Berechnung an den Strukturen betrug in jedem Fall weniger als 10 min. Die Aussagekraft der Berechnungen wurde somit experimentell nachgewiesen. Veröffentlichung: 2016 Autoren: V. Michailov, N. Doynov, F. Kuke
jederzeit verfügbar
30,00 €
exkl. MwSt.
Zahlung per Karte (Stripe) oder auf Rechnung (DE, AT, CH). Download-Link per E-Mail: bei Karte automatisch nach der Bestellung, bei Rechnung nach Freigabe der Bestellung (30 Tage gültig). AGB